Startseite › Zeichnungsteile › Behälter & Tanks
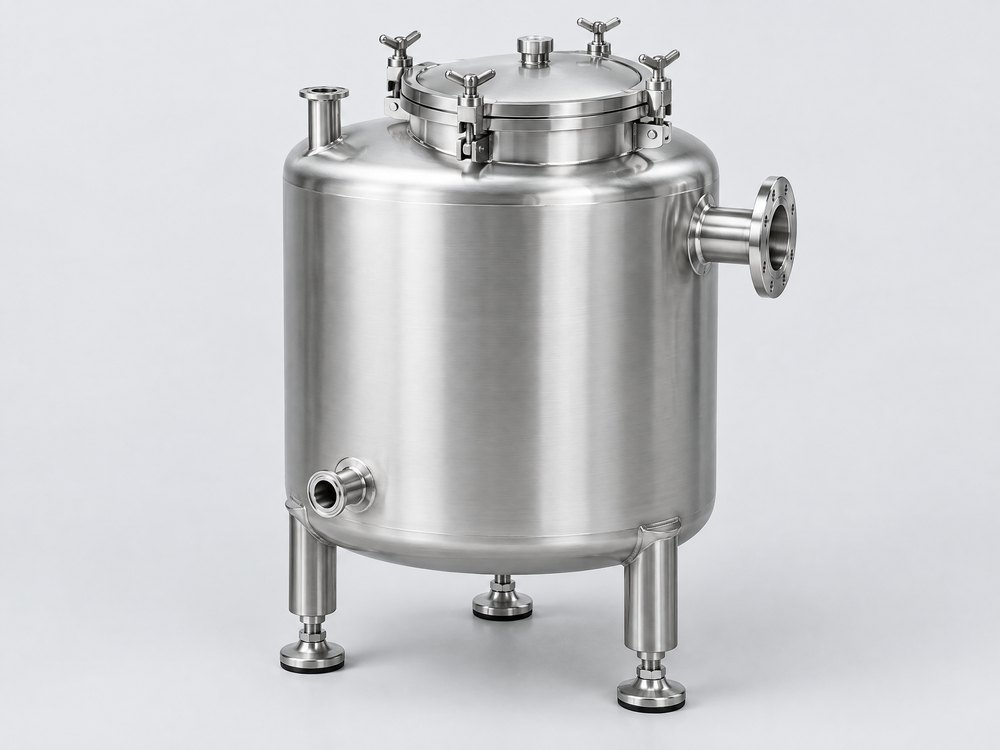
Edelstahlbehälter, Tanks und Wannen nach Ihrer Zeichnung
Wir beschaffen Edelstahlbehälter, drucklose Tanks, Trichter und Wannen nach Ihrer Zeichnung in Serie. Für Maschinen- und Anlagenbauer, die wiederkehrend gleiche Behälter brauchen und dabei Wert auf saubere Schweißnähte, definierte Oberflächen und eine dokumentierte Dichtheitsprüfung legen.
- Nähte gebeizt und passiviert
- Oberfläche 2B oder Korn 240
- Dichtheitsprüfung dokumentiert
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Behälterbau in Serie: was wir liefern – und was nicht
Im Behälterbau aus Fernost sind vor allem drucklose oder nahezu drucklose Behälter interessant: Vorratsbehälter, Auffangwannen, Trichter, Kühlmittel- und Spülbehälter, Abdeckhauben. Sie bestehen aus gekantetem und gerolltem Blech mit vielen Schweißmetern – also genau dem Arbeitsanteil, bei dem die Fertigung in China günstiger ist.
Druckbehälter mit einem maximal zulässigen Druck über 0,5 bar fallen unter die Druckgeräterichtlinie 2014/68/EU (DGRL). Je nach Kategorie brauchen sie eine Konformitätsbewertung mit benannter Stelle, qualifizierte Schweißverfahren und CE-Kennzeichnung. Unser Schwerpunkt sind drucklose Behälter und Tanks. Druckbehälter nach DGRL 2014/68/EU beschaffen wir nur auf Anfrage nach Einzelprüfung – über ein Werk mit der entsprechenden Zulassung. Ob das für Ihren Behälter möglich ist, sagen wir Ihnen vor dem Angebot klar.
Technischer Steckbrief: Edelstahlbehälter
| Merkmal | Angabe |
|---|---|
| Werkstoffe | 1.4301 (X5CrNi18-10), 1.4307, 1.4404 (X2CrNiMo17-12-2) bei Chloriden; 1.4571; Aluminium EN AW-5754 für leichte Wannen |
| Teilegewicht / Größe | Vom kleinen Trichter bis zu großen drucklosen Tanks mit mehreren 10.000 l Volumen; größere Behälter auf Anfrage |
| Toleranzen | Schweißkonstruktion nach DIN EN ISO 13920; Anschlussflansche und Stutzen nach Zeichnung |
| Oberflächen / Nachbearbeitung | Blech 2B oder 2R nach EN 10088-2, geschliffen Korn 240 (Richtwert Ra ca. 0,4–0,6 µm), Nähte verschliffen, gebeizt und passiviert, elektropoliert |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Behälter, Menge und Fracht ab; sprechen Sie uns an |
| Prüfungen | Dichtheitsprüfung (Wasserfüllprobe, Lecksuchspray, Farbeindringprüfung), Sichtprüfung der Nähte, Rauheitsmessung, Materialzeugnis 3.1 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | Zeichnung, 3D-Modell, Werkstoff, Oberfläche innen und außen, Medium und Temperatur, Art der Dichtheitsprüfung, Jahresmenge |
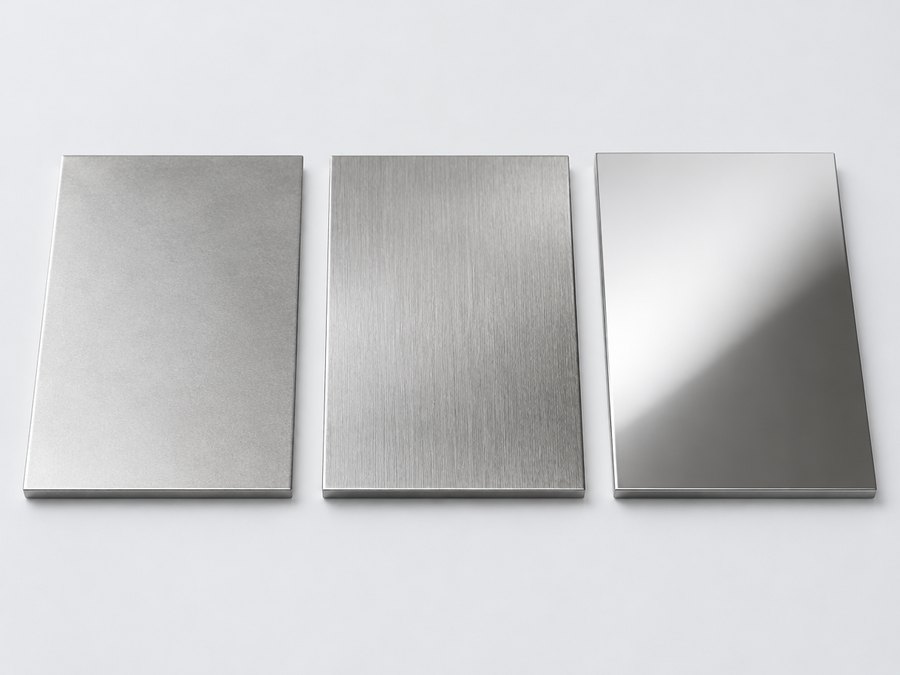
Oberflächen für Edelstahltanks: 2B, Korn 240, elektropoliert
Die Oberfläche entscheidet über Reinigbarkeit, Optik und Preis. Rauheitswerte sind Richtwerte.
| Ausführung | Beschreibung | Rauheit ca. | Einsatz |
|---|---|---|---|
| 2B | kaltgewalzt, geglüht, gebeizt, nachgewalzt | Ra 0,1–0,5 µm | Standard für Behälter, Innenflächen ohne Hygieneanspruch |
| 2R | blankgeglüht, glänzend | Ra < 0,2 µm | Optikteile, leicht zu reinigen |
| Geschliffen Korn 240 | mechanisch geschliffen, gerichteter Schliff | Ra 0,4–0,6 µm | Sichtflächen, Lebensmittelbereich außen |
| Elektropoliert | elektrochemisch geglättet | deutlich reduziert gegenüber Ausgangszustand | Pharma, Hygienebereich, Innenflächen |
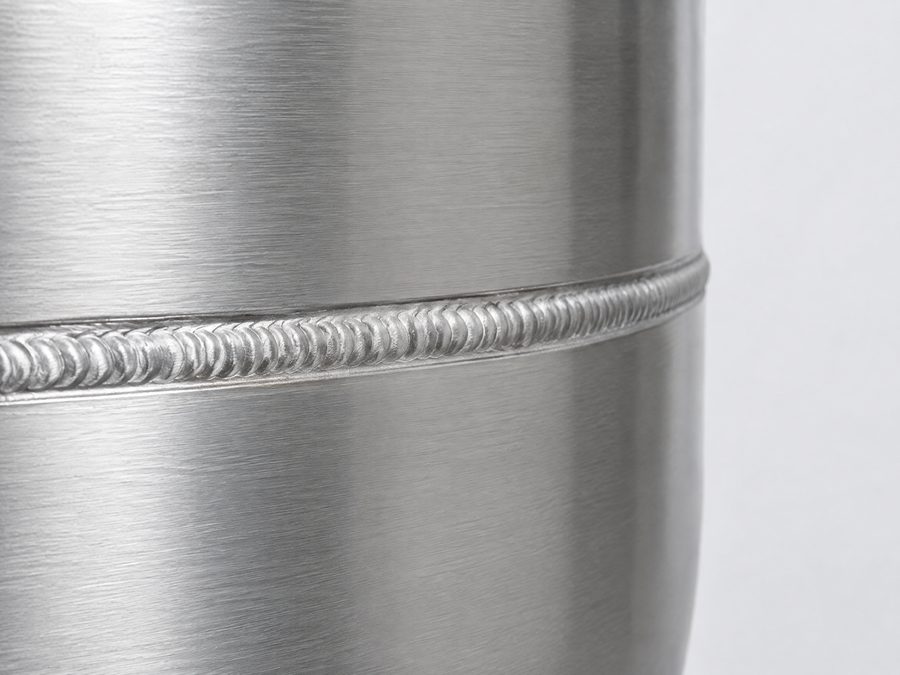
Schweißnähte beizen und passivieren: Hinweise für den Behälterbau
Anlauffarben entfernen
Anlauffarben neben der Naht sind chromverarmt und rosten. Beizen per Tauchbad, Sprühbeize oder Beizpaste entfernt sie; anschließend bildet sich die Passivschicht neu. Nur Bürsten reicht nicht.
Wurzelschutz innen
Für saubere Innennähte mit Formiergas schweißen. Ohne Formierung entsteht auf der Wurzelseite eine verzunderte Naht, die in Ecken kaum zu beizen ist.
Keine Fremdeisen
Werkzeuge, Bürsten und Auflagen, die vorher an Baustahl benutzt wurden, hinterlassen Eisenpartikel – Flugrost ist die Folge. Getrennte Fertigung für Edelstahl in der Anfrage fordern.
Restentleerung konstruieren
Böden mit Gefälle zum Ablauf, keine waagerechten Kanten im Innenraum, Radien in Ecken. Stehende Flüssigkeit fördert Korrosion und Keimbildung.
Wannen aus einem Zuschnitt
Trichter und Wannen möglichst gekantet statt aus Einzelblechen geschweißt. Weniger Naht bedeutet weniger Beizaufwand und weniger Leckstellen.
Dichtheitsprüfung für drucklose Behälter
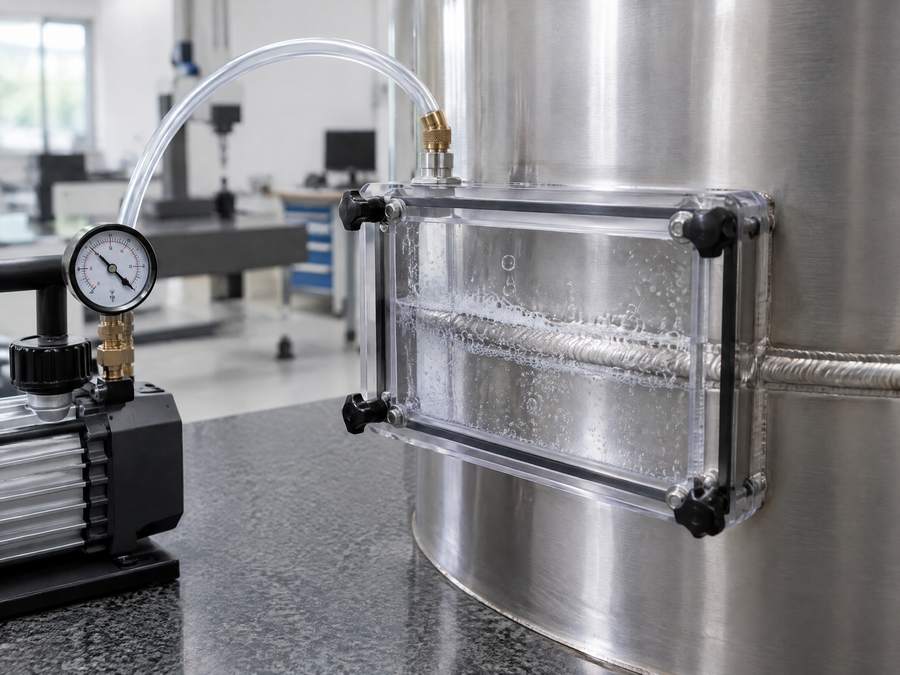
Die Prüfung muss in der Anfrage stehen, sonst wird sie nicht oder nur oberflächlich gemacht. Für drucklose Behälter üblich sind die Wasserfüllprobe mit festgelegter Standzeit, die Prüfung mit geringem Luftüberdruck und Lecksuchspray sowie die Farbeindringprüfung nach ISO 3452-1 an einzelnen Nähten.
Legen Sie Prüfmethode, Prüfdauer und Dokumentation fest – etwa Prüfprotokoll mit Seriennummer und Foto. Prüfumfang und Ergebnisse werden Teil der Qualitätsdokumentation.
Typische Fehler bei Edelstahltanks und Wannen
Beulen in großen Flächen
Dünne Seitenwände von 1,5–2 mm verziehen sich beim Schweißen sichtbar. Sicken, Kantungen oder Versteifungsrahmen einplanen, statt einfach auf dickeres Blech auszuweichen.
Spaltkorrosion an Überlappungen
Überlappende Bleche oder einseitig geschweißte Kehlnähte bilden Spalte, in denen sich Flüssigkeit sammelt. Für medienberührte Flächen durchgeschweißte Stumpfnähte vorsehen.
Oberfläche nur außen festgelegt
Ohne Angabe für die Innenseite wird dort nicht geschliffen und oft nicht gebeizt. Oberfläche innen und außen getrennt in der Zeichnung angeben.
Stutzen schief eingeschweißt
Anschlüsse verziehen beim Schweißen. Lage und Winkel der Stutzen tolerieren und mit Vorrichtung schweißen lassen, wenn sie an Rohrleitungen anschließen.
Kostentreiber im Behälterbau
Der Preis eines Edelstahlbehälters hängt weniger vom Material als von der Nahtlänge und der Oberflächenbearbeitung ab. Jeder Meter Naht muss geschweißt, verschliffen, gebeizt und geprüft werden. Ein Innenschliff auf Korn 240 in einem engen Behälter kann mehr kosten als das Blech selbst.
- Gekantete Ecken mit Radius statt geschweißter Ecken
- Oberfläche 2B innen, wo keine Hygieneanforderung besteht
- Standardwanddicken (1,5 / 2 / 3 mm) und Normflansche verwenden
- Behälter konstruktiv stapelbar oder ineinander stellbar machen – das senkt die Fracht je Stück erheblich
Ablauf für einen Edelstahlbehälter
Anforderungen klären
Medium, Druck, Temperatur, Oberfläche und Prüfung – dabei auch, ob die DGRL greift.
Erstmuster mit Prüfprotokoll
Maßprüfung, Rauheitsmessung, Dichtheitsprüfung und Fotos der gebeizten Nähte – das Erstmuster erhalten Sie zur Prüfung und Freigabe.
Freigabe und Serie
Prüfplan mit Dichtheitsprüfung je Behälter, Verpackung mit Schutz gegen Kratzer und Fremdeisen.
Passt Ihr Behälter zur Beschaffung in Fernost?
Passt gut, wenn …
- Drucklose Edelstahltanks und Vorratsbehälter in Serie
- Trichter, Wannen und Auffangbehälter mit vielen Schweißmetern
- Behälter, die sich gut verpacken und – wo möglich – stapelbar versenden lassen
Eher nicht, wenn …
- Druckbehälter nach DGRL ohne passende Werkszulassung
- Sehr große Einzelbehälter, bei denen Schwertransport und Fracht den Preisvorteil aufzehren (das prüfen wir im Einzelfall)
- Behälter mit kurzfristig wechselnden Anschlüssen pro Auftrag
Häufige Fragen zu Edelstahlbehältern
Ab wann ist mein Behälter ein Druckbehälter?
Nach der Druckgeräterichtlinie 2014/68/EU, wenn der maximal zulässige Druck über 0,5 bar liegt. Dann gelten Konformitätsbewertung, Kennzeichnung und je nach Kategorie die Beteiligung einer benannten Stelle. Unser Schwerpunkt sind drucklose Behälter; Druckbehälter beschaffen wir nur auf Anfrage nach Einzelprüfung über ein Werk mit entsprechender Zulassung.
Reicht 1.4301 oder brauche ich 1.4404?
Für Wasser, Öle und viele Lebensmittel reicht 1.4301. Bei Chloriden, Salzwasser oder chlorhaltigen Reinigern ist 1.4404 mit Molybdän deutlich beständiger.
Werden die Nähte gebeizt oder nur gebürstet?
Das legen Sie fest. Für korrosionsbeständige Behälter empfehlen wir Beizen und Passivieren als festen Arbeitsgang in der Zeichnung.
Welche Oberfläche brauchen Behälter im Lebensmittelbereich?
Für produktberührte Flächen gilt eine Rauheit von Ra ≤ 0,8 µm als üblicher Richtwert, etwa nach den Empfehlungen der EHEDG. Dazu gehören glatt verschliffene, spaltfreie Nähte und eine vollständige Restentleerung. Die Konformität mit Lebensmittelrecht weist der Werkstoff über Zeugnisse nach, die konstruktive Hygiene liegt in Ihrer Zeichnung.
Wie wird die Dichtheit nachgewiesen?
Üblich ist die Wasserfüllprobe oder eine Prüfung mit geringem Luftüberdruck und Lecksuchspray, dokumentiert je Behälter. Methode und Dauer gehören in die Anfrage.
Können Behälter mit Anbauteilen wie Füllstandsensoren geliefert werden?
Ja, Stutzen, Flansche und Halterungen werden mitgeschweißt. Elektrische Komponenten montieren wir nur, wenn sie spezifiziert und für den EU-Markt zugelassen sind.
Verwandte Teilearten
Anfrage: Behälter & Tanks nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr