Startseite › Zeichnungsteile › Gussteile (Sand-, Sphäro-, Stahlguss)
Gussteile nach Zeichnung – Sandguss, Sphäroguss und Stahlguss in Serie
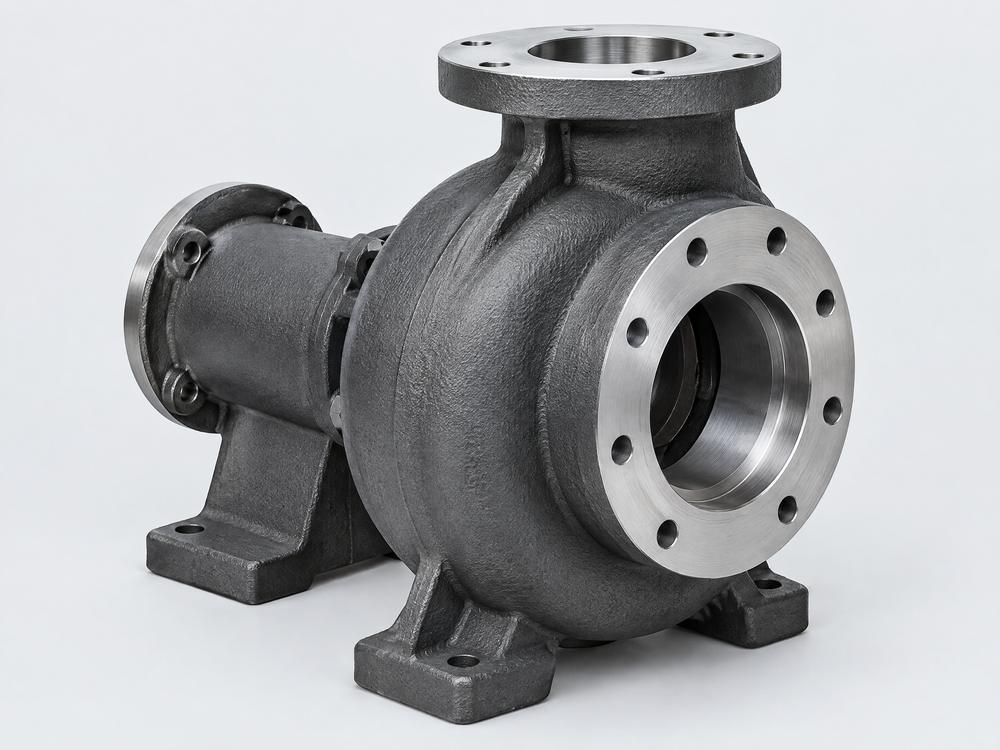
Gussteile aus Eisen- und Stahlwerkstoffen sind das Rückgrat vieler Maschinen: Pumpen-, Ventil- und Getriebegehäuse, Lagerböcke, Naben und Konsolen. TOP Asia Technik beschafft Gussteile aus Grauguss, Sphäroguss, Stahl- und Edelstahlguss sowie Aluminium-Sandguss nach Ihrer Zeichnung bei Gießereien in China – auf Wunsch einbaufertig bearbeitet, druckgeprüft und lackiert.
- GJL, GJS, Stahl- und Edelstahlguss
- Rohguss oder einbaufertig bearbeitet
- Druckprüfung und zerstörungsfreie Prüfung
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Welche Gussteile wir beschaffen
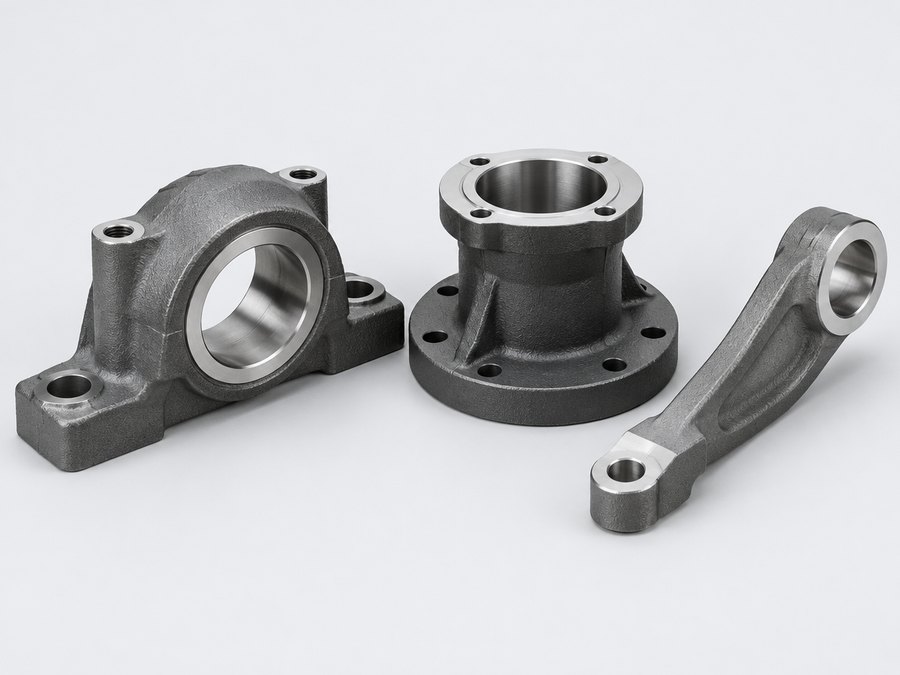
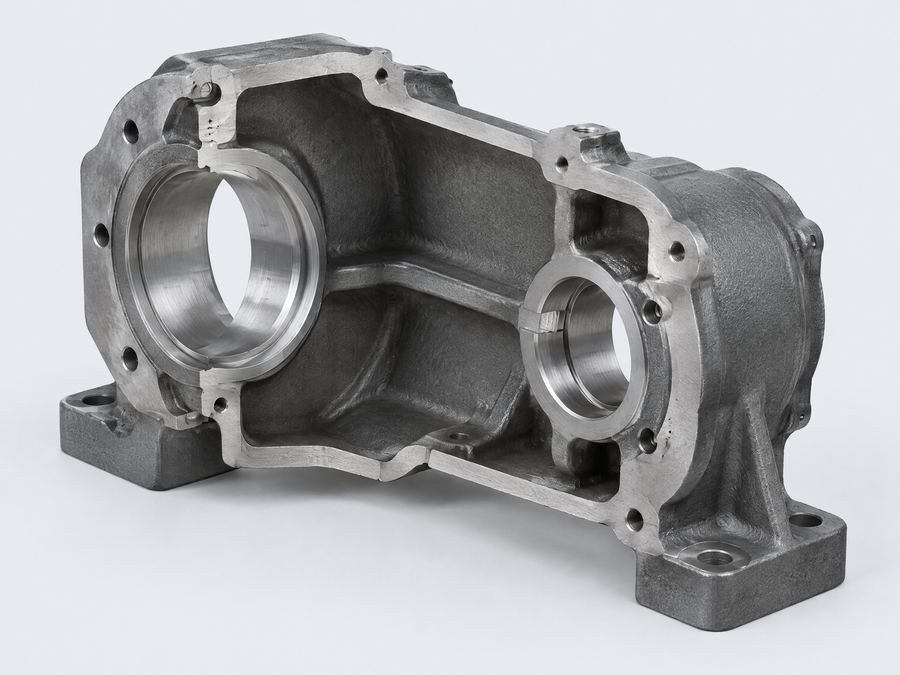
Unser Schwerpunkt liegt auf Gussgehäusen und Strukturteilen für den Maschinen- und Anlagenbau: Pumpengehäuse, Ventilgehäuse, Getriebegehäuse, Lagerdeckel, Flansche, Laufräder, Riemenscheiben und Maschinenfüße. Gegossen wird im Sandguss, bei passenden Stückzahlen im Maschinenformguss oder Kokillenguss, bei rotationssymmetrischen Teilen auch im Schleuderguss.
Für kleine, filigrane Teile ist Feinguss oft die bessere Wahl, für dünnwandige Aluminiumgehäuse in großen Stückzahlen der Aluminium-Druckguss. Schwere Ballastteile behandeln wir gesondert unter Gegengewichte.
Technischer Steckbrief: Gussteile aus Sandguss und Stahlguss
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Grauguss EN-GJL-200/-250 (DIN EN 1561), Sphäroguss EN-GJS-400-15/-500-7/-600-3 (DIN EN 1563), Stahlguss z. B. G20Mn5 (DIN EN 10293), GP240GH (DIN EN 10213), Edelstahlguss 1.4308/1.4408, Aluminium-Sandguss EN AC-42100, Bronze und Messing |
| Teilegewicht / Größe | Richtwert: von ca. 0,5 kg bis ca. 20 t Stückgewicht (Sand-, Sphäro- und Stahlguss), größere Teile auf Anfrage; Mindestwandstärke Grauguss ca. 3–4 mm, Stahlguss ca. 5–6 mm |
| Toleranzen | DIN EN ISO 8062-3: Handformguss ca. DCTG 11–13, Maschinenformguss ca. DCTG 8–12, Kokillenguss ca. DCTG 7–9; Bearbeitungszugaben nach RMAG-Klassen der gleichen Norm |
| Oberflächen / Nachbearbeitung | Putzen, Strahlen, Glühen bzw. Vergüten, CNC-Bearbeitung, Grundierung, Nasslack, Pulver, KTL |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Modellkosten ab; Handformguss eignet sich auch für kleine Lose, Maschinenformguss für große Serien |
| Prüfungen | Spektralanalyse, Zugversuch an Probestäben, Gefüge (Graphitausbildung bei GJS), Härte, Druckprüfung, MT/PT/UT/RT, Messbericht, Werkszeugnis 3.1 nach EN 10204 |
| Lieferzeit | Erstmuster (inkl. Modell) im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | Rohteil- und Fertigteilzeichnung (oder Fertigteil mit gekennzeichneten Bearbeitungsflächen), 3D-Modell, Werkstoff mit Norm, Jahresbedarf, Prüfdruck, ZfP-Anforderungen, Lackierung |
Grauguss, Sphäroguss, Stahlguss oder Edelstahlguss?
Die Werkstoffwahl entscheidet über Festigkeit, Dämpfung, Schweißbarkeit und Preis. Richtwerte für die Vorauswahl:
| Werkstoff | Zugfestigkeit (min.) | Stärken | Typische Gussteile |
|---|---|---|---|
| Grauguss EN-GJL-250 | 250 MPa | sehr gute Dämpfung und Zerspanbarkeit, günstig | Maschinenbetten, Getriebegehäuse, Bremsscheiben, Gegengewichte |
| Sphäroguss EN-GJS-400-15 | 400 MPa, 15 % Dehnung | zäh, stoßfest, gut gießbar | Pumpen- und Ventilgehäuse, Naben, Konsolen |
| Sphäroguss EN-GJS-600-3 | 600 MPa, 3 % Dehnung | hohe Festigkeit und Verschleißfestigkeit | Zahnräder, Kurbelteile, hochbelastete Halter |
| Stahlguss G20Mn5 | ca. 480 MPa (normalgeglüht) | schweißbar, zäh auch bei Kälte | Schweißkonstruktionsteile, Kranteile, Achsteile |
| Edelstahlguss 1.4408 | ca. 440 MPa | korrosionsbeständig, chloridfest | Pumpen- und Armaturengehäuse für Wasser und Chemie |
Gießverfahren für Gussgehäuse im Vergleich
Sandguss (Hand- und Maschinenformguss)
Das flexibelste Verfahren: Die Form wird um ein Modell herum aus Sand geformt, Hohlräume entstehen durch Sandkerne. Handformguss mit harzgebundenem Sand eignet sich für große Teile und kleine Lose, Maschinenformguss in Grünsand für hohe Stückzahlen kleiner und mittlerer Teile.
Kokillenguss
Gegossen wird in eine Dauerform aus Stahl oder Gusseisen, überwiegend für Aluminium. Kokillenguss liefert ein feineres Gefüge und engere Toleranzen als Sandguss, braucht aber eine teurere Form.
Schleuderguss
Die Schmelze wird in eine rotierende Kokille gegossen und durch die Fliehkraft verdichtet. Ideal für Buchsen, Ringe, Rohre und Zylinderlaufbuchsen mit dichtem, porenarmem Gefüge.
Konstruktionshinweise für Gussteile
Rohteilzeichnung vereinbaren
Bei bearbeiteten Gussteilen sollte es eine Rohteilzeichnung mit Bearbeitungszugaben und Bezugspunkten für das erste Spannen geben. Fehlt sie, erstellt die Gießerei eine – diese muss freigegeben werden.
Bearbeitungszugaben nach Norm
Die RMAG-Klassen nach ISO 8062-3 legen fest, wie viel Aufmaß bleibt. Zu wenig Aufmaß führt zu Schwarzstellen, zu viel zu Porenanschnitt und unnötiger Zerspanung.
Wanddickenübergänge
Übergänge höchstens etwa im Verhältnis 1:2 und mit großen Radien gestalten. Knotenpunkte, an denen sich Wände kreuzen, sind klassische Lunkerstellen.
Kerne und Kernlager
Innenräume von Pumpen- und Ventilgehäusen entstehen durch Sandkerne. Ausreichend große Kernlager und Putzöffnungen erleichtern das Entfernen des Kernsands – Sandreste in Hydraulikräumen sind ein häufiger Reklamationsgrund.
Formschrägen und Teilung
Formschrägen von 1–3° (Richtwert) und eine gut gewählte Teilungsebene reduzieren Kerne und Grat. Die Gießerei schlägt die Teilung vor, die Zeichnung sollte sie zulassen.
Gießerkennzeichnung
Legen Sie fest, wo Gießerzeichen, Datum, Chargennummer und Teilenummer eingegossen werden. So ist die Rückverfolgbarkeit bis zur Schmelze ohne Zusatzaufwand möglich.
Typische Gussfehler und Prüfungen
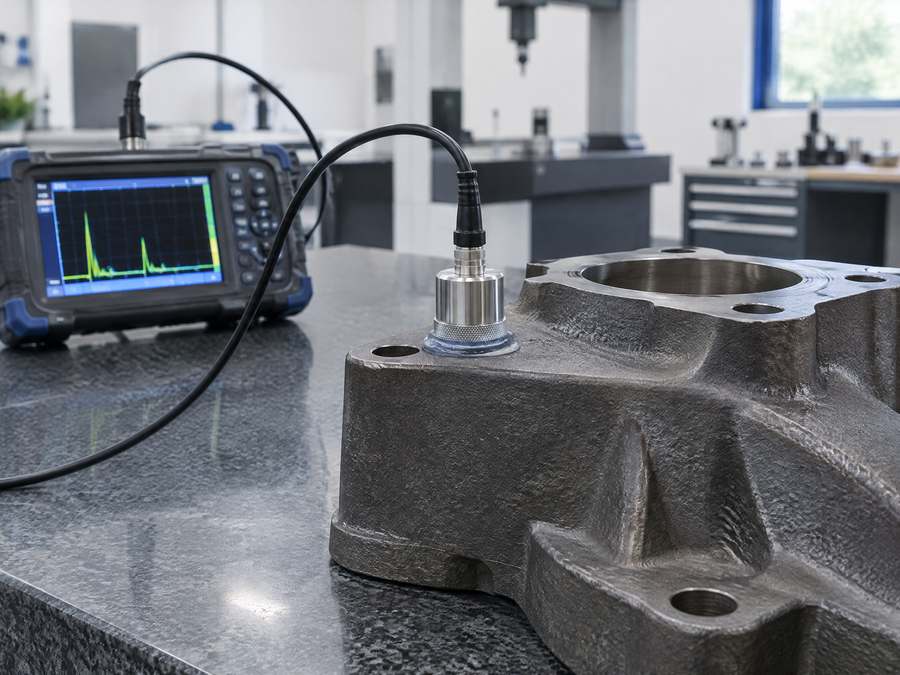
Lunker und Porosität
Entstehen in dicken Querschnitten ohne ausreichende Speisung. Bei druckführenden Gehäusen werden sie durch Druckprüfung oder Röntgen (DIN EN 12681) sichtbar, bei dickwandigen Teilen durch Ultraschall (DIN EN 12680).
Sandeinschlüsse und Kernversatz
Führen zu Wandstärkenabweichungen und Narben. Abhilfe: Prüfung der Wandstärken an definierten Messpunkten im Erstmuster.
Falsches Gefüge bei Sphäroguss
Eine unzureichende Magnesiumbehandlung ergibt Lamellen- statt Kugelgraphit – das Teil sieht gleich aus, ist aber spröde. Gefügeschliff und Probestab je Schmelze schaffen Sicherheit.
Oberflächenrisse
Bei Stahlguss nach dem Schweißen oder Brennen der Speiser möglich. Magnetpulverprüfung (DIN EN 1369) oder Farbeindringprüfung (DIN EN 1371-1) an kritischen Bereichen festlegen.
Undichte Gehäuse
Pumpen- und Ventilgehäuse werden mit Wasser oder Luft geprüft, typischerweise mit dem 1,5-Fachen des Nenndrucks. Prüfdruck, Haltezeit und Medium gehören in die Zeichnung.
Kostentreiber bei Gussteilen
Modell und Kernkästen
Holzmodelle sind günstig, aber verschleißanfällig; Kunststoff- oder Metallmodelle kosten mehr und halten Serienmengen aus. Jeder zusätzliche Kern bedeutet einen weiteren Kernkasten.
Werkstoff und Gewicht
Gusspreise werden meist je Kilogramm kalkuliert. Grauguss ist am günstigsten, Sphäroguss etwas teurer, Stahl- und Edelstahlguss deutlich teurer – auch wegen des höheren Speiseraufwands.
Bearbeitung und Spannen
Bei Gehäusen liegt ein Großteil der Kosten in der Bearbeitung. Gute Spannflächen am Rohteil und zusammengefasste Bearbeitungsseiten senken die Rüstzeit.
Prüfumfang
Röntgen, Ultraschall und 100-%-Druckprüfung sind aufwendig. Legen Sie die Prüfungen nach Funktion fest, nicht pauschal für alle Gussteile.
Losgröße
Im Handformguss sind kleine Lose möglich, aber jede Schmelze und jedes Formen kostet Rüstzeit. Rahmenabrufe mit größeren Fertigungslosen senken den Stückpreis.
Ablauf bei Gussgehäusen nach Zeichnung
Zeichnungsprüfung
Gießgerechtheit, Werkstoff, Rohteilzugaben und Prüfanforderungen werden geklärt.
Angebot
Modellkosten, Rohgussteil, Bearbeitung, Prüfung und Lackierung getrennt ausgewiesen.
Modell und Erstabguss
Freigabe der Rohteilzeichnung, Erstabguss mit Werkstoffzeugnis und Wandstärkenmessung.
Erstmuster fertig bearbeitet
Messbericht und Druckprüfung für das einbaufertige Teil, auf Wunsch mit Erstmusterprüfbericht. Sie prüfen das Erstmuster und geben es frei.
Serienfreigabe und Lieferung
Prüfplan, Verpackung und Rückverfolgbarkeit festgelegt; Lieferung per Seefracht oder über EU-Zweitquelle in Tschechien.
Häufige Fragen zu Gussteilen
Sphäroguss oder Stahlguss – was ist für ein Gehäuse besser?
Sphäroguss (GJS) ist meist günstiger, gießt sich besser und lässt sich gut zerspanen. Stahlguss wählt man, wenn das Teil geschweißt werden muss, bei sehr tiefen Temperaturen zäh bleiben soll oder Regelwerke wie die Druckgeräterichtlinie bestimmte Werkstoffe fordern.
Kann ich ein Gussteil liefern lassen, das bisher geschweißt wird?
Oft ja. Ab mittleren Stückzahlen ist ein Gussteil meist günstiger als eine Schweißkonstruktion, weil Zuschnitt, Schweißen und Richten entfallen. Dafür sollte die Konstruktion gießgerecht angepasst werden.
Wer bezahlt das Gussmodell und wem gehört es?
Das Modell wird einmalig vom Kunden bezahlt und geht nach vollständiger Bezahlung in sein Eigentum über. Es bleibt zur Fertigung in der Gießerei, wird gekennzeichnet und dort gepflegt; die Regelung steht in unserem Angebot. Eine Verlagerung nach Deutschland oder Europa organisieren wir auf Wunsch.
Wie werden Pumpen- und Ventilgehäuse auf Dichtheit geprüft?
Meist durch Wasserdruckprüfung mit festgelegtem Prüfdruck und Haltezeit, bei kleineren Gehäusen auch mit Luft unter Wasser oder mit Druckabfallmessung. Die Prüfung erfolgt am bearbeiteten Teil.
Welche Toleranzen kann ich bei Sandgussteilen erwarten?
Für unbearbeitete Flächen im Handformguss etwa DCTG 11–13 nach ISO 8062-3, das sind bei 200 mm grob ±2,5–5 mm. Alles, was genauer sein muss, wird bearbeitet.
Lohnt sich Schleuderguss für Buchsen und Ringe?
Ja, wenn dichtes Gefüge und Verschleißfestigkeit gefragt sind, etwa bei Bronzebuchsen oder Laufbuchsen. Für kleine Stückzahlen kann es günstiger sein, aus Halbzeug zu drehen.
Verwandte Teilearten
Anfrage: Gussteile (Sand-, Sphäro-, Stahlguss) nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr