Startseite › Zeichnungsteile › Maschinengestelle & Stahlbau
Maschinengestelle und Stahlkonstruktionen nach Zeichnung
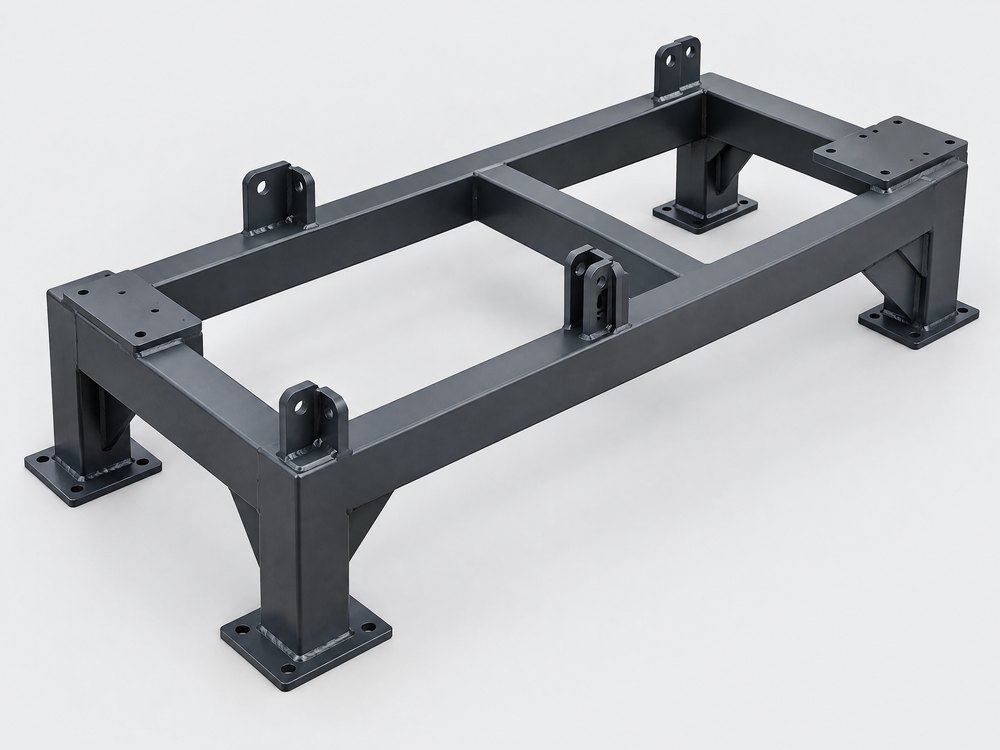
Wir beschaffen Maschinengestelle, Grundrahmen und Schweißkonstruktionen aus Stahl nach Ihrer Zeichnung – geschweißt, bei Bedarf spannungsarmgeglüht, mechanisch bearbeitet und für den Seetransport geschützt. Für Maschinen- und Anlagenbauer mit wiederkehrendem Bedarf an gleichen Gestellen, bei denen Schweiß- und Bearbeitungsstunden den Preis bestimmen.
- Schweißen, Glühen, Bearbeiten aus einer Hand
- Nahtgüte nach ISO 5817
- Containergerecht und seefest verpackt
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Maschinenrahmen aus Fernost: wann es sich lohnt
Ein Maschinengestell besteht zu einem großen Teil aus Arbeitszeit: Zuschnitt, Heften, Schweißen, Richten, Glühen, Fräsen, Strahlen und Lackieren. Genau dort liegt der Kostenvorteil der Fertigung in China. Material und Fracht gleichen einen Teil davon wieder aus – je schwerer und sperriger das Gestell im Verhältnis zur Arbeitszeit, desto kleiner der Vorteil.
Gut geeignet sind Gestelle, die in Serie oder regelmäßig wiederkehrend gebraucht werden und in einen Container passen. Für Einzelstücke mit Änderungen in letzter Minute ist ein regionaler Stahlbauer meist die bessere Wahl.
Technischer Steckbrief: Maschinengestelle
| Merkmal | Angabe |
|---|---|
| Werkstoffe | S235JR, S355J2 (Q235 / Q355 als chinesische Äquivalente mit Zeugnis), Hohlprofile nach EN 10219, Edelstahl 1.4301 für Lebensmittel- und Reinraumgestelle |
| Teilegewicht / Größe | Gestelle bis ca. 20 t Einzelgewicht, größere auf Anfrage; für den Seetransport im Container gilt z. B. beim 40′-HC ein Innenmaß von ca. 12.030 × 2.350 × 2.690 mm, größere Gestelle per Open Top, Flat Rack oder Breakbulk |
| Toleranzen | Schweißkonstruktion nach DIN EN ISO 13920 (z. B. Klasse B/F); bearbeitete Flächen nach Zeichnung, Ebenheit z. B. 0,05–0,1 mm auf 1 m nach dem Fräsen |
| Oberflächen / Nachbearbeitung | Strahlen Sa 2½, Grundierung und Deckanstrich nach ISO 12944, Pulverbeschichtung, Feuerverzinkung; Konservierung bearbeiteter Flächen |
| Stückzahlen | Einzelstück, Kleinserie oder Serie – keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; sprechen Sie uns an |
| Prüfungen | Maßprotokoll, Sichtprüfung der Nähte nach ISO 17637, bei Bedarf MT/PT/UT, Schichtdickenmessung, Materialzeugnis 3.1 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit, zzgl. Transport) |
| Daten für die Anfrage | Zeichnung mit Schweißsymbolen nach ISO 2553, Bewertungsgruppe der Nähte, Angaben zu Glühen und Bearbeitung, Korrosionsschutz, Jahresmenge |
Schweißkonstruktion und Grundrahmen: Normen richtig anwenden
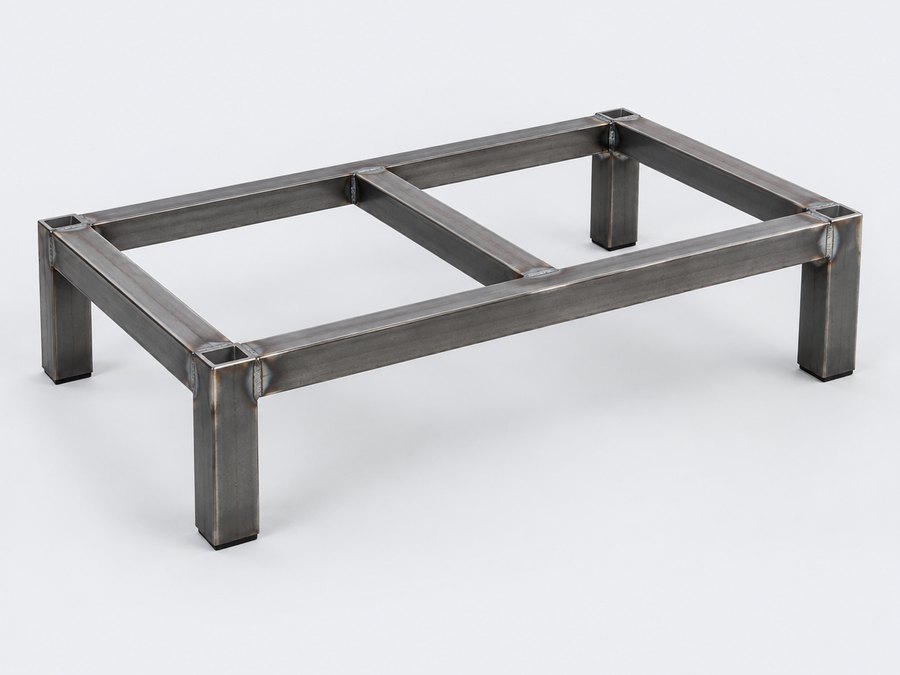
ISO 3834 legt die Qualitätsanforderungen an Schweißbetriebe fest (Teil 2 umfassend, Teil 3 standard, Teil 4 elementar). Für Maschinengestelle ist sie der passende Maßstab. Dazu gehören geprüfte Schweißer nach ISO 9606-1 und qualifizierte Schweißverfahren nach ISO 15614-1.
EN 1090 gilt dagegen für tragende Bauteile im Bauwesen, etwa Bühnen, Treppen oder Hallenstützen, und regelt deren CE-Kennzeichnung mit den Ausführungsklassen EXC1–EXC4. Ein Maschinengestell, das Teil einer Maschine ist, fällt in der Regel nicht darunter. Wenn Ihr Gestell aber als Bühne oder Tragwerk eingesetzt wird, muss das Werk nach EN 1090 zertifiziert sein – das klären wir vor der Werksauswahl.
Die Nahtqualität legen Sie mit der Bewertungsgruppe nach ISO 5817 fest: D (niedrig), C (mittel) oder B (hoch). Für die meisten Gestelle reicht C; B nur an hochbeanspruchten Nähten.
Konstruktionshinweise: Spannungsarmglühen und Bearbeitung nach dem Schweißen
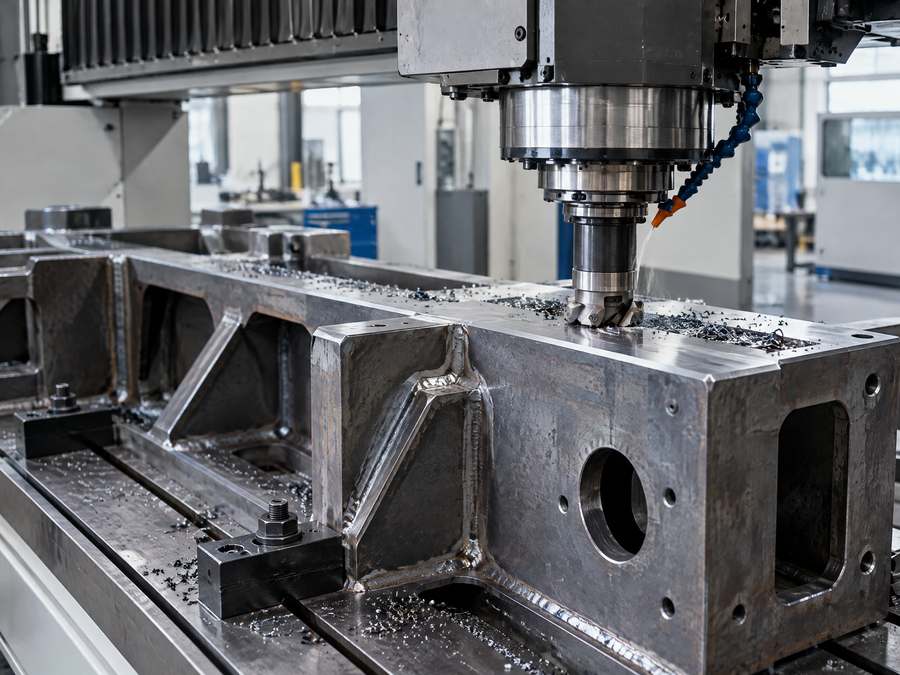
Bearbeitungszugabe vorsehen
Funktionsflächen erst nach dem Schweißen und Glühen fräsen. Dafür 3–5 mm Aufmaß an Auflageleisten einplanen – Schweißverzug von mehreren Millimetern ist bei großen Rahmen normal.
Spannungsarmglühen bei engen Toleranzen
Ohne Glühen verzieht sich ein bearbeiteter Rahmen beim Ausspannen oder später im Betrieb. Spannungsarmglühen von Baustahl erfolgt üblicherweise bei ca. 550–650 °C. Ofengröße begrenzt die Teilegröße – vorher klären.
Alle Bezugsflächen in einer Aufspannung
Montageflächen für Führungen und Antriebe möglichst auf einer Portalfräse in einer Aufspannung bearbeiten lassen. Das sichert Parallelität und Rechtwinkligkeit besser als enge Einzeltoleranzen.
Hohlprofile entlüften
Geschlossene Profile brauchen Entlüftungsbohrungen für Feuerverzinkung oder Glühen – sonst platzen sie. Gleichzeitig Eintrittsstellen für Feuchtigkeit bedenken.
Transportösen einplanen
Anschlagpunkte für Kran und Gabelstapler direkt in die Konstruktion aufnehmen. Ein Gestell ohne Anschlagpunkt wird im Hafen irgendwo angeschlagen.
Transportgrößen: Containermaße für Stahlkonstruktionen
Innenmaße und Türöffnung bestimmen, was als Ganzes verschifft werden kann. Richtwerte, je nach Reederei leicht abweichend.
| Container | Innenmaß L × B × H | Türöffnung B × H | Zuladung ca. |
|---|---|---|---|
| 20′ Standard | 5.898 × 2.352 × 2.393 mm | 2.340 × 2.280 mm | 28 t |
| 40′ Standard | 12.032 × 2.352 × 2.393 mm | 2.340 × 2.280 mm | 26,5 t |
| 40′ High Cube | 12.032 × 2.352 × 2.698 mm | 2.340 × 2.585 mm | 26,5 t |
| 40′ Open Top | ca. 12.030 × 2.350 × 2.350 mm | Beladung von oben | 26 t |
| 40′ Flat Rack | ca. 12.000 × 2.400 mm Ladefläche | seitlich/oben offen | ca. 40 t |
Korrosionsschutz für Seefracht und Schweißnahtprüfung
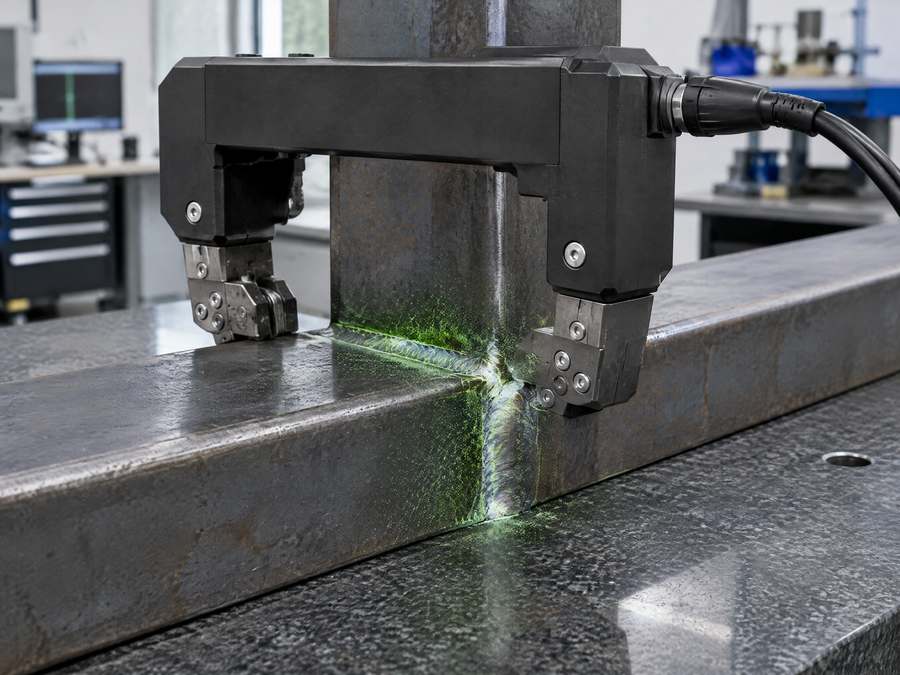
Containerschweiß
Temperaturwechsel auf See lassen im Container Feuchtigkeit kondensieren. Blanke Stahlflächen rosten innerhalb weniger Wochen an. Trockenmittel, VCI-Folie und Abdeckung sind Pflicht.
Bearbeitete Flächen konservieren
Gefräste Flächen und Bohrungen mit Korrosionsschutzwachs oder -öl konservieren und abdecken. Die Konservierung in der Zeichnung oder Verpackungsvorschrift festlegen.
Beschichtung nach ISO 12944
Korrosivitätskategorie (C2 innen bis C5 küstennah) und Schutzdauer angeben. Daraus ergeben sich Strahlgrad, Schichtaufbau und Gesamtschichtdicke.
Nahtprüfung festlegen
Sichtprüfung nach ISO 17637 für alle Nähte, Oberflächenrissprüfung (MT nach ISO 17638 oder PT nach ISO 3452-1) oder Ultraschall nach ISO 17640 für tragende Nähte – mit Prüfumfang in Prozent.
Ablauf für ein Maschinengestell
Zeichnung und Schweißplan prüfen
Klärung von Nahtsymbolen, Bewertungsgruppe, Glühen, Bearbeitung und Transportgröße.
Werk mit passender Ausstattung wählen
Glühofen, Portalfräse und Strahlanlage in passender Größe – im eigenen Werk oder bei geprüften Unterlieferanten.
Erstes Gestell mit Maßprotokoll
Vollständige Vermessung, Nahtprüfung, Schichtdicke, Fotos vor dem Verpacken.
Serie und Verladung
Prüfplan je Gestell, Verladefotos, Ladungssicherung im Container.
Häufige Fragen zu Maschinengestellen
Braucht ein Maschinengestell eine EN-1090-Zertifizierung?
In der Regel nicht, solange es Teil einer Maschine ist. EN 1090 betrifft tragende Bauteile im Bauwesen. Für Maschinengestelle ist ISO 3834 der geeignete Qualitätsmaßstab.
Muss ein geschweißter Rahmen vor dem Fräsen geglüht werden?
Bei engen Toleranzen an bearbeiteten Flächen ja. Ohne Spannungsarmglühen lösen sich Eigenspannungen beim Bearbeiten und der Rahmen verzieht sich.
Was passiert, wenn das Gestell nicht in einen Container passt?
Dann ist ein Open Top, Flat Rack oder Breakbulk-Transport nötig, was deutlich teurer ist. Oft ist es günstiger, das Gestell teilbar zu konstruieren und vor Ort zu verschrauben.
Kommt das Gestell lackiert oder grundiert?
Beides ist möglich. Für Seefracht empfiehlt sich mindestens ein Grundanstrich; Endlackierung in Deutschland lohnt sich, wenn der Farbton kundenspezifisch wechselt.
Welche Bewertungsgruppe sollte ich für Schweißnähte angeben?
Meist ISO 5817 C. Bewertungsgruppe B nur an Nähten mit hoher oder dynamischer Belastung, da sie Prüf- und Nacharbeitsaufwand deutlich erhöht.
Verwandte Teilearten
Anfrage: Maschinengestelle & Stahlbau nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr