Startseite › Zeichnungsteile › Aluminium-Druckguss
Aluminium-Druckguss aus China – nach Ihrer Zeichnung in Serie
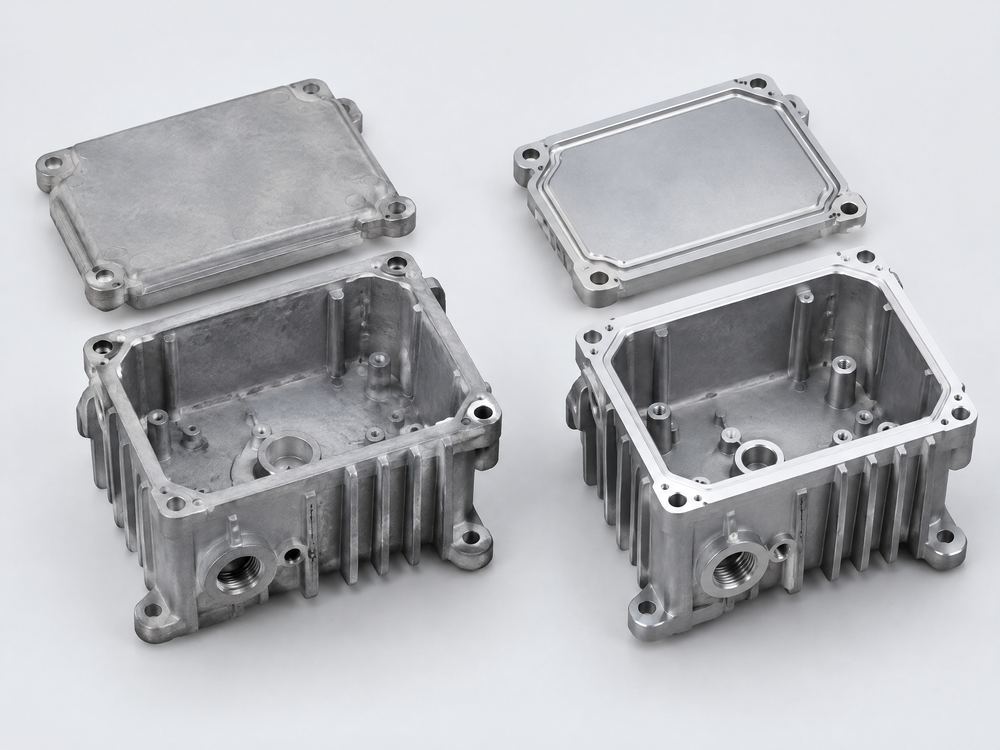
Aluminium-Druckguss ist das Verfahren der Wahl, wenn dünnwandige, maßhaltige Gehäuse, Deckel und Halter in größeren Serien gebraucht werden. TOP Asia Technik beschafft Druckgussteile aus Aluminium, Zink und Magnesium nach Ihrer Zeichnung bei Gießereien in China – inklusive Werkzeug, Nachbearbeitung, Erstmusterprüfung und Serienüberwachung, mit Vertrag und Rechnung über eine deutsche GmbH.
- Al-, Zink- und Magnesiumdruckguss
- Werkzeug, Bearbeitung, Beschichtung aus einer Hand
- Röntgen- und Dichtheitsprüfung möglich
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Wann sich Aluminium-Druckguss lohnt
Beim Druckguss (Hochdruckguss, HPDC) wird die Schmelze mit hoher Geschwindigkeit in eine geteilte Stahlform gepresst und erstarrt dort in Sekunden. Das Ergebnis sind Teile mit Wandstärken ab etwa 1,5 mm, guter Maßhaltigkeit und glatter Oberfläche – ohne dass jede Kontur gefräst werden muss.
Der Haken ist die Druckgussform: Sie kostet je nach Größe und Schieberanzahl einen fünfstelligen Betrag und rechnet sich erst über die Menge. Als Richtwert wird Druckguss ab etwa 1.000–2.000 Teilen pro Jahr interessant; darunter sind Feinguss, Sand- bzw. Kokillenguss oder CNC-gefräste Teile meist wirtschaftlicher.
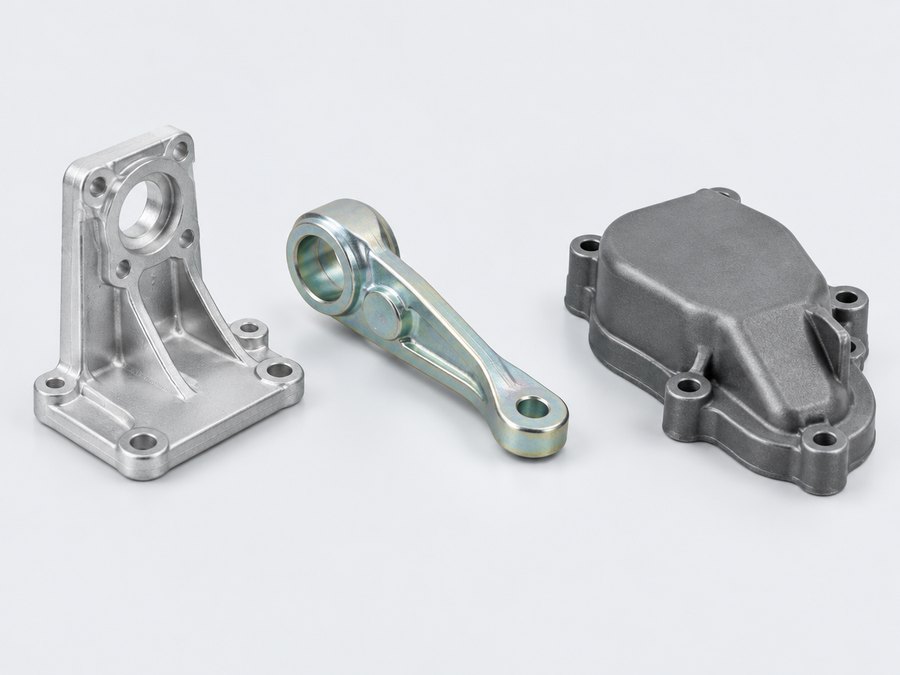
Typische Druckgussteile in unseren Anfragen sind Elektronik- und Motorgehäuse, Deckel, Lagerschilde, Halter, Kühlkörper mit Rippen sowie Gehäuse für Pumpen und Ventile mit geringer Druckbelastung.
Technischer Steckbrief: Aluminium-Druckguss
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Aluminium nach DIN EN 1706, v. a. EN AC-46000 (AlSi9Cu3(Fe)), EN AC-47100 (AlSi12Cu1(Fe)), EN AC-44300 (AlSi12(Fe)), EN AC-43400 (AlSi10Mg(Fe)); Zink nach DIN EN 12844 (ZP0400/ZAMAK 3, ZP0410/ZAMAK 5); Magnesium nach DIN EN 1753 (EN-MC21120/AZ91, EN-MC21230/AM60) |
| Teilegewicht / Größe | Richtwert: von wenigen Gramm bis ca. 50 kg, größere Teile auf Anfrage; Wandstärke Aluminium 1,5–4 mm, Zink ab ca. 0,8 mm. Die Obergrenze hängt von der Schließkraft der Maschine ab – über unser Werksnetzwerk finden wir auch für große Teile passende Gießereien |
| Toleranzen | Allgemeintoleranzen nach DIN EN ISO 8062-3, üblich DCTG 5–7 (Aluminium, Magnesium) bzw. DCTG 4–6 (Zink); Maße über Formtrennung und Schieber gröber; Passungen und Dichtflächen werden bearbeitet |
| Oberflächen / Nachbearbeitung | Entgraten, Gleitschleifen, Strahlen, CNC-Bearbeitung, Imprägnieren, Pulverbeschichtung, KTL, Cr(VI)-freie Passivierung; Eloxal bei siliziumreichen Legierungen nur eingeschränkt (grau, fleckig) |
| Stückzahlen | keine feste Mindestmenge; wegen der Formkosten typischerweise ab ca. 1.000–2.000 Stück/Jahr wirtschaftlich, oft 5.000 bis über 100.000 – ob es sich lohnt, rechnen wir für Ihr Teil durch |
| Prüfungen | Spektralanalyse, Röntgenprüfung auf Porosität, Dichtheitsprüfung, CMM-Messbericht, EMPB, Schichtdickenmessung |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität (inkl. Formbau) bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | 3D-Modell (STEP) und 2D-Zeichnung mit Toleranzen, Legierung, Jahresbedarf und Losgröße, Bearbeitungs- und Dichtflächen, zulässige Porosität, Oberfläche/Farbe |
Aluminium, Zinkdruckguss oder Magnesiumdruckguss?
Die Legierung bestimmt Gewicht, Festigkeit, Werkzeugstandzeit und Oberfläche. Die folgende Übersicht hilft bei der Vorauswahl:
| Kriterium | Aluminium (z. B. EN AC-46000) | Zink (ZAMAK 3/5) | Magnesium (AZ91) |
|---|---|---|---|
| Dichte | ca. 2,7 g/cm³ | ca. 6,6–6,7 g/cm³ | ca. 1,8 g/cm³ |
| Minimale Wandstärke (Richtwert) | 1,5–2 mm | 0,8–1 mm | 1,5–2 mm |
| Formstandzeit (Richtwert) | ca. 80.000–150.000 Schuss | 500.000 Schuss und mehr | höher als bei Aluminium |
| Oberfläche / Dekor | gut lackier- und pulverbeschichtbar | sehr gut galvanisierbar (Chrom, Nickel) | Konversionsschicht und Lack nötig |
| Typische Teile | Gehäuse, Deckel, Halter, Kühlkörper | kleine Präzisionsteile, Griffe, Beschläge | Leichtbau-Gehäuse, Handgeräte |
| Stärken | günstigster Allrounder, gute Wärmeleitung | sehr maßgenau, scharfe Konturen | geringstes Gewicht |
Konstruktionshinweise für Druckgussteile
Viele Kosten und Qualitätsprobleme entstehen schon in der Zeichnung. Diese Punkte prüfen wir bei jeder Anfrage:
Gleichmäßige Wandstärke
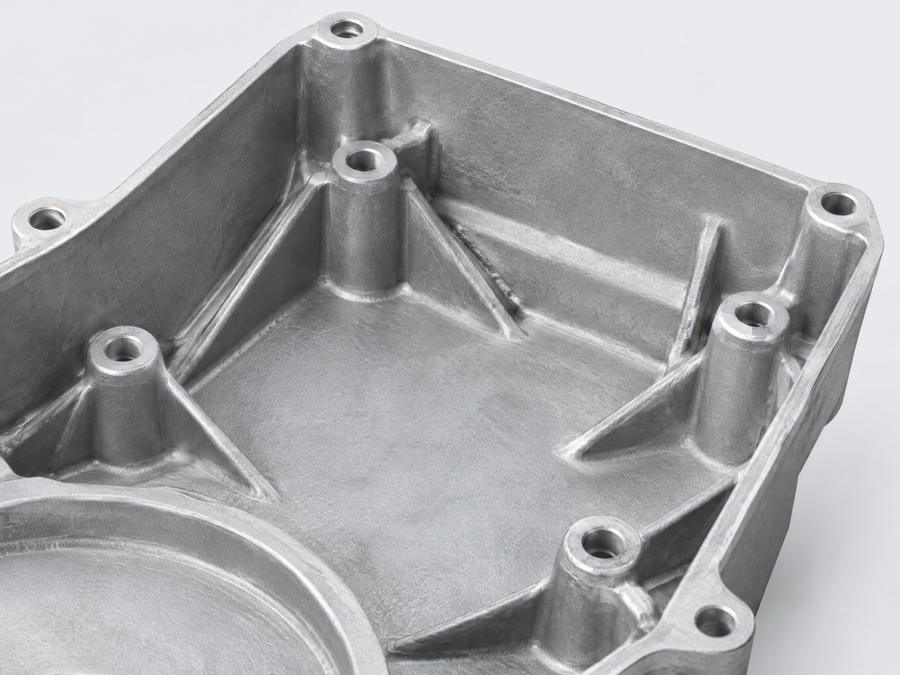
Materialanhäufungen erstarren zuletzt und bilden Schwindungsporen. Dicke Bereiche besser ausräumen und mit Rippen versteifen; Wandstärkensprünge mit sanften Übergängen gestalten.
Entformungsschrägen einplanen
Richtwert außen 0,5–1°, innen und an Kernen 1–2°. Ohne Schräge reißt die Oberfläche beim Auswerfen, und die Form verschleißt schneller.
Radien statt scharfer Kanten
Innenradien von mindestens 0,5–1 mm verbessern den Formfüllfluss und verringern Brandrisse in der Form. Scharfe Außenkanten nur dort, wo die Funktion es verlangt.
Schieber sparsam einsetzen
Hinterschnitte und seitliche Bohrungen brauchen Schieber. Jeder Schieber verteuert die Druckgussform, verlängert die Zykluszeit und erzeugt eine weitere Gratlinie.
Bearbeitung bewusst festlegen
Die dichte Randschicht ist nur wenige Zehntel Millimeter stark. Bearbeitungszugaben von ca. 0,3–0,5 mm genügen; tieferes Abfräsen legt Poren frei. Dichtflächen und Bohrungen deshalb in porenarme Zonen legen.
Porositätszonen kennzeichnen
Druckguss ist nie völlig porenfrei. Markieren Sie in der Zeichnung, wo Poren unkritisch sind und wo nicht – das spart Röntgenaufwand und Diskussionen bei der Bemusterung.
Typische Fehler im Druckguss und wie man sie vermeidet
Gas- und Schwindungsporosität
Eingeschlossene Luft und Erstarrungsschwund. Abhilfe: Anschnitt und Entlüftung optimieren, Vakuumunterstützung, Wandstärken angleichen. Bewertung per Röntgen, z. B. in Anlehnung an VDG-Merkblatt P 201.
Kaltlauf und Fließlinien
Zwei Schmelzefronten verschweißen nicht sauber. Ursache sind zu kalte Form, zu lange Fließwege oder zu dünne Wände – sichtbar oft erst nach dem Beschichten.
Grat und Versatz
Mit zunehmendem Formverschleiß wächst der Grat an Formtrennung und Schiebern. Regelmäßige Formwartung und eine klare Gratvorgabe (z. B. max. 0,2 mm) im Prüfplan verhindern Überraschungen.
Verzug
Lange, flache Deckel verziehen beim Auswerfen und Abkühlen. Rippen, symmetrische Gestaltung und gegebenenfalls ein Richtvorgang mit Ebenheitsprüfung schaffen Abhilfe.
Undichte Gehäuse
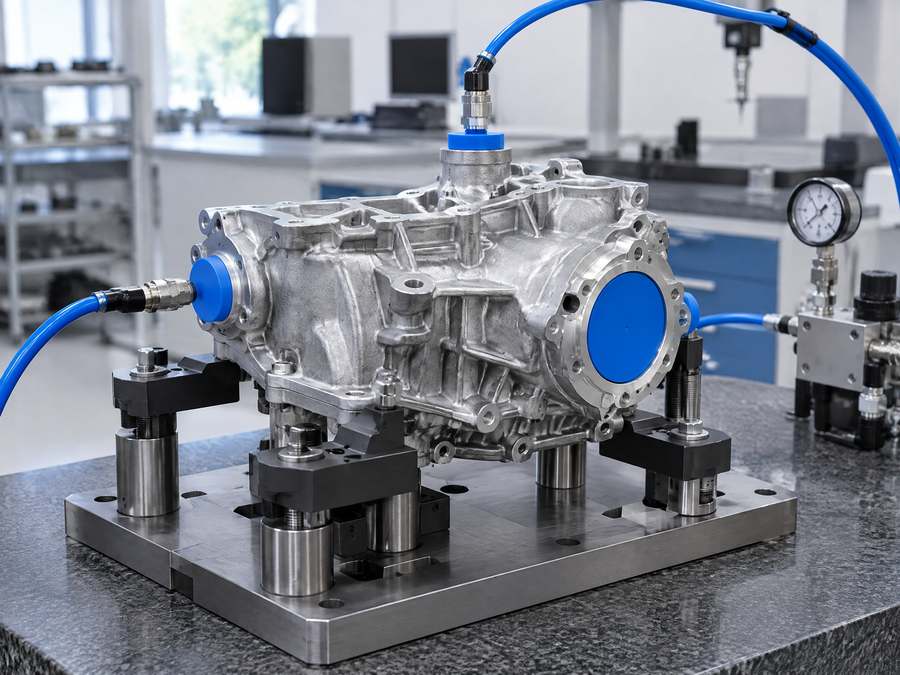
Bei Gehäusen für Flüssigkeiten oder Schutzart IP67 sind durchgehende Poren das Hauptrisiko. Abhilfe: Dichtheitsprüfung (Druckabfall) zu 100 % und bei Bedarf Vakuum-Imprägnieren.
Druckgusswerkzeug: Kosten, Standzeit und Eigentum
Die Druckgussform besteht meist aus Warmarbeitsstahl wie 1.2343 oder 1.2344 (H13). Ihr Preis hängt von Teilegröße, Anzahl der Kavitäten, Schiebern und Kühlung ab. Für mehrere Varianten lohnt sich manchmal eine Grundform mit Wechseleinsätzen.
Wichtig für die Kalkulation ist die Standzeit: Bei Aluminium-Druckguss beginnt die Formoberfläche nach etwa 80.000–150.000 Schuss durch Brandrisse sichtbar zu leiden. Bei Zink hält eine Form ein Vielfaches. Klären Sie vorab, wer Instandhaltung und Ersatzform bezahlt.
Das Werkzeug wird vom Kunden bezahlt und geht nach vollständiger Bezahlung in sein Eigentum über. Es bleibt zur Fertigung in der Gießerei und wird gekennzeichnet; die Regelung steht in unserem Angebot. Eine Verlagerung der Form nach Deutschland oder Europa organisieren wir auf Wunsch. Mehr dazu im Ratgeber Werkzeugkosten in China; den Werkzeugbau selbst beschreiben wir unter Werkzeugbau und Formenbau.
Kostentreiber bei Druckgussteilen – und wie Sie sparen
Mechanische Bearbeitung
Bei vielen Druckgussteilen kostet die Bearbeitung mehr als der Rohguss. Jede Toleranz, die gießgerecht bleibt, spart Spannvorrichtungen und Taktzeit.
Schieber und Kavitäten
Eine Form ohne Schieber ist deutlich günstiger. Bei hohen Jahresmengen kann eine Zweifach- oder Vierfachform den Stückpreis senken, obwohl die Form teurer wird.
Zu enge Allgemeintoleranz
Eine pauschale Vorgabe von ±0,1 mm auf alle Maße zwingt zur Bearbeitung. Besser: ISO 8062-3 als Allgemeintoleranz und enge Toleranzen nur an Funktionsmaßen.
Oberflächenanforderungen
Sichtteile mit Klasse-A-Anspruch erfordern Polieren der Form, Nacharbeit und höhere Ausschussquoten. Definieren Sie Sichtflächen und Grenzmuster frühzeitig.
Röntgen- und Dichtheitsprüfung
100-%-Prüfungen sind teuer. Häufig genügen eine Stichprobenprüfung nach Prüfplan und eine 100-%-Dichtheitsprüfung nur bei dichtheitsrelevanten Teilen.
Aluminium-Druckguss aus China: worauf Sie achten sollten
Chinesische Druckgießereien sind technisch breit aufgestellt, unterscheiden sich aber stark bei Legierungsreinheit, Formwartung und Prüfmitteln. Eine Spektralanalyse je Schmelzlos und eine Vereinbarung, ob Umschmelz- oder Primärlegierung eingesetzt wird, gehören deshalb in jede Bestellung.
Achten Sie auf die chinesische Normbezeichnung: ADC12 (JIS) entspricht weitgehend EN AC-46100, A380 (ASTM) etwa EN AC-46500. Wir übersetzen Ihre Vorgabe in die lokale Bezeichnung und fordern Materialzeugnisse an, damit nicht stillschweigend eine Ersatzlegierung verwendet wird. Wie wir Erstmuster und Serie absichern, lesen Sie unter Qualitätssicherung.
Ablauf: vom Druckgussteil-Entwurf zur Serie
Zeichnung prüfen
Machbarkeit, Entformung, Wandstärken und Toleranzen werden gemeinsam mit der Gießerei geprüft; Änderungsvorschläge erhalten Sie vor der Werkzeugfreigabe.
Angebot Form und Teil
Getrennte Preise für Druckgussform, Rohteil, Bearbeitung und Oberfläche – damit Sie Alternativen vergleichen können.
Formbau und Erstmuster
Nach Freigabe der Formkonstruktion folgen Abguss und Messbericht. Die Erstmuster erhalten Sie zur Prüfung und Freigabe – auf Wunsch mit Röntgenbildern und Erstmusterprüfbericht (VDA Band 2 oder PPAP).
Prozessfreigabe
Nach Ihrer Freigabe der Erstmuster werden Gießparameter, Prüfplan und Verpackung festgeschrieben, bevor die Serie nach Ihren Vorgaben anläuft.
Serie und Überwachung
Laufende Prüfungen nach Prüfplan, Termintracking und Eskalation bei Abweichungen.
Passt Aluminium-Druckguss zu Ihrem Teil?
Passt gut, wenn …
- wiederkehrender Jahresbedarf, über den sich die Druckgussform amortisiert
- dünnwandige Gehäuse und Deckel mit Rippen und Domen
- Teile mit vielen Funktionsflächen, die sonst gefräst würden
- gleiche Geometrie über mehrere Jahre
Eher nicht, wenn …
- Einzelteile und Prototypen ohne Serienperspektive
- Teile, die geschweißt oder T6-wärmebehandelt werden müssen (dafür eher Feinguss oder Kokillenguss)
- sehr große, dickwandige Teile – hier ist Sandguss meist günstiger
- häufige Konstruktionsänderungen in der Anlaufphase
Häufige Fragen zu Aluminium-Druckguss
Ab welcher Stückzahl lohnt sich Aluminium-Druckguss?
Eine feste Mindestmenge gibt es bei uns nicht. Als Faustregel wird Druckguss wegen der Formkosten ab etwa 1.000–2.000 Teilen pro Jahr bei mehrjährigem Bedarf interessant. Entscheidend ist, wie viel Bearbeitung der Druckguss gegenüber einem gefrästen Teil einspart – wir rechnen das gern für Ihr Teil durch.
Kann man Druckgussteile schweißen oder härten?
Klassischer Druckguss enthält Gasporen, die beim Schweißen oder bei einer Lösungsglühung aufblähen. Für schweiß- oder aushärtbare Teile sind Vakuumdruckguss mit geeigneter Legierung, Kokillenguss oder Feinguss die bessere Wahl.
Welche Legierung ist für ein Gehäuse am besten geeignet?
Für die meisten Gehäuse ist EN AC-46000 (AlSi9Cu3(Fe)) der wirtschaftliche Standard. Bei höheren Anforderungen an Korrosion oder Dehnung eignen sich kupferarme Legierungen wie EN AC-43400 oder EN AC-44300.
Lassen sich Druckgussteile eloxieren?
Nur eingeschränkt. Siliziumreiche Druckgusslegierungen ergeben eine graue, ungleichmäßige Eloxalschicht. Für dekorative Oberflächen sind Pulverbeschichtung oder Nasslack meist die bessere Wahl.
Wie dicht sind Druckgussgehäuse?
Das hängt von Konstruktion und Prozess ab. Für flüssigkeitsdichte Gehäuse empfehlen wir eine Dichtheitsprüfung mit festgelegtem Prüfdruck und Leckrate sowie bei Bedarf Vakuum-Imprägnierung.
Wem gehört die Druckgussform?
Ihnen – nach vollständiger Bezahlung geht die Form in Ihr Eigentum über. Sie bleibt zur Fertigung in der Gießerei und wird gekennzeichnet; Eigentum und Wartung regelt unser Angebot. Eine Verlagerung nach Deutschland oder Europa organisieren wir auf Wunsch.
Ist Zinkdruckguss eine Alternative zu Aluminium?
Für kleine Teile unter etwa 200 g ja: Zink ist maßgenauer, lässt dünnere Wände zu und ist gut galvanisierbar. Wegen der fast 2,5-fachen Dichte wird Zink bei größeren Teilen jedoch schnell schwer und teuer.
Verwandte Teilearten
Anfrage: Aluminium-Druckguss nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr