Startseite › Zeichnungsteile › Feinguss
Feinguss und Aluminium-Feinguss nach Zeichnung – endkonturnah in Serie
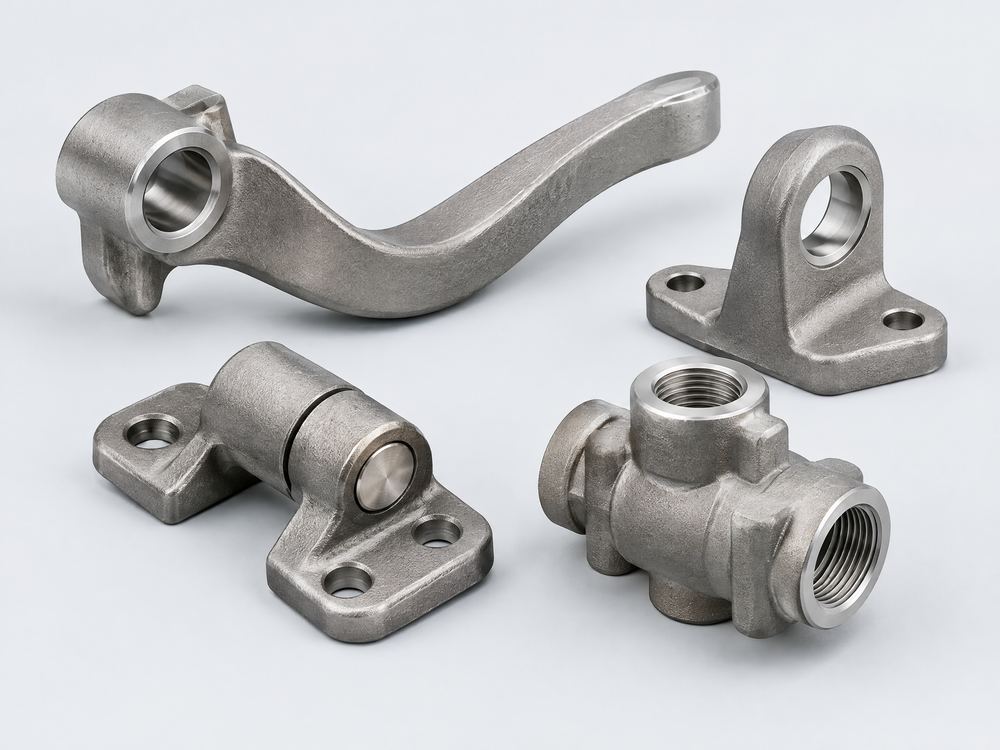
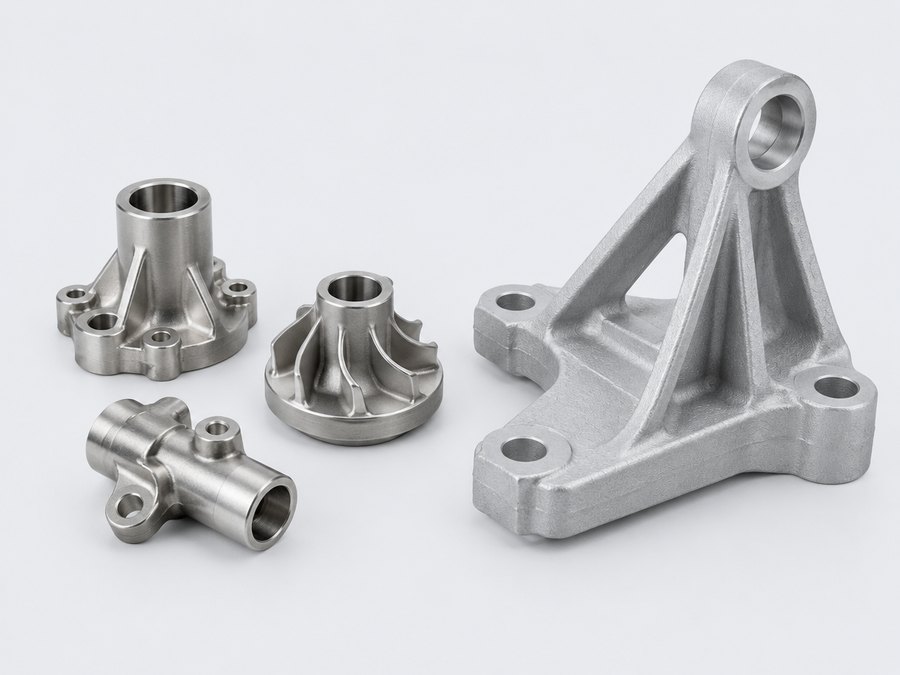
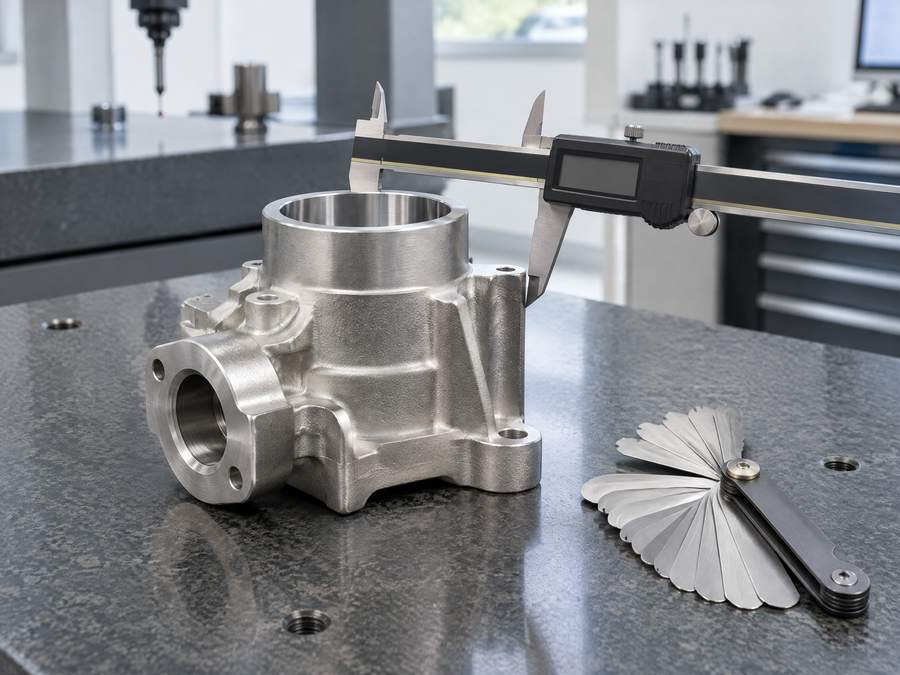
Feinguss im Wachsausschmelzverfahren liefert komplexe, endkonturnahe Teile mit feinen Details, die sonst aufwendig gefräst oder aus mehreren Teilen geschweißt würden. TOP Asia Technik beschafft Feingussteile aus Aluminium, Edelstahl und Stahl nach Ihrer Zeichnung bei Feingießereien in China – vom Wachswerkzeug über Wärmebehandlung und Bearbeitung bis zur Serienprüfung. Aluminium-Feinguss ist dabei die Alternative zum Druckguss, wenn Teile wärmebehandelt, geschweißt oder in mittleren Stückzahlen gebraucht werden.
- Kieselsol- und Wasserglas-Feinguss
- Aluminium, Edelstahl, Stahl, Werkzeugstahl
- günstige Wachswerkzeuge, mittlere Stückzahlen
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Wie Feinguss funktioniert – und wann er die beste Wahl ist
Beim Feinguss wird für jedes Teil ein Wachsmodell gespritzt. Mehrere Modelle werden zu einer Traube montiert, schichtweise in Keramikschlicker getaucht und besandet. Nach dem Trocknen wird das Wachs ausgeschmolzen, die Keramikschale gebrannt und heiß abgegossen. Zum Schluss wird die Schale abgeschlagen und die Teile werden von der Traube getrennt.
Weil die Form für jedes Teil neu entsteht und ungeteilt ist, sind Hinterschnitte, innenliegende Konturen, Schriftzüge und Wandstärken ab etwa 1 mm möglich – ohne Formtrennung und meist ohne Entformungsschrägen. Feinguss lohnt sich besonders dort, wo ein Frästeil viel Zerspanung bräuchte oder eine Schweißbaugruppe durch ein einziges Gussteil ersetzt werden kann.
Wirtschaftlich liegt Feinguss typischerweise zwischen einigen Hundert und einigen Zehntausend Teilen pro Jahr. Für sehr hohe Stückzahlen dünnwandiger Aluminiumgehäuse ist Aluminium-Druckguss günstiger, für große, grobe Teile der Sandguss.
Technischer Steckbrief: Feinguss
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Aluminium (EN AC-42100 AlSi7Mg0,3, EN AC-42200 AlSi7Mg0,6), Edelstahlguss (1.4308 GX5CrNi19-10, 1.4408 GX5CrNiMo19-11-2, 1.4317 GX4CrNi13-4), Stahlguss (z. B. G20Mn5, Vergütungsstähle), Werkzeugstahl, Messing/Bronze; chinesische Werke arbeiten oft mit ASTM-Bezeichnungen (CF8, CF8M, A356) |
| Teilegewicht / Größe | Richtwert: von wenigen Gramm bis ca. 100 kg, größere Teile auf Anfrage; besonders wirtschaftlich bei kleineren und mittleren Teilen; Wandstärke ab ca. 1–1,5 mm (Stahl), ab ca. 1,5–2 mm (Aluminium) |
| Toleranzen | nach DIN EN ISO 8062-3: Kieselsol-Feinguss ca. DCTG 4–6, Wasserglas-Feinguss ca. DCTG 5–9; im deutschsprachigen Raum auch VDG-Merkblatt P 690 (Toleranzgrade D1–D3) |
| Oberflächen / Nachbearbeitung | Rauheit Kieselsol ca. Ra 1,6–3,2 µm, Wasserglas ca. Ra 6,3–12,5 µm; Strahlen, Beizen und Passivieren, Elektropolieren, Wärmebehandlung (Lösungsglühen, Vergüten, Aluminium T6), CNC-Bearbeitung |
| Stückzahlen | keine feste Mindestmenge; wegen der günstigen Wachswerkzeuge oft schon bei kleineren Serien wirtschaftlich, typisch einige Hundert bis über 50.000 Stück/Jahr – sprechen Sie uns an |
| Prüfungen | Spektralanalyse, mechanische Werte aus mitgegossenen Proben, Röntgen (RT), Farbeindringprüfung (PT), Härte, CMM-Messbericht, EMPB auf Wunsch, Werkszeugnis 3.1 nach EN 10204 |
| Lieferzeit | Erstmuster (inkl. Wachswerkzeug) im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | 3D-Modell und 2D-Zeichnung, Werkstoff mit Norm, Wärmebehandlungszustand, Jahresbedarf und Losgröße, Bearbeitungsflächen, Prüfanforderungen (z. B. RT-Klasse), Oberflächenrauheit |
Aluminium-Feinguss: wenn Druckguss nicht passt
Aluminium-Feinguss wird häufig unterschätzt. Er kommt ins Spiel, wenn ein Aluminiumteil komplex ist, aber die Stückzahl für eine Druckgussform zu gering ausfällt – oder wenn das Teil Eigenschaften braucht, die Druckguss nicht liefert.
Typische Legierungen sind EN AC-42100 und EN AC-42200 (AlSi7Mg). Sie lassen sich im Zustand T6 aushärten, sind schweißbar und deutlich porenärmer als Druckguss. Aluminium-Feingussteile finden sich deshalb in Gehäusen für Sensorik und Optik, Halterungen im Fahrzeug- und Gerätebau, Pumpenteilen und Strukturbauteilen mit Rippen.
Aluminium-Feinguss oder Aluminium-Druckguss?
- Stückzahl: Feinguss schon bei kleineren Serien sinnvoll, Druckguss meist erst ab ca. 1.000–2.000 Teilen pro Jahr.
- Werkzeug: Wachsspritzwerkzeug aus Aluminium kostet nur einen Bruchteil einer Druckgussform.
- Wärmebehandlung und Schweißen: beim Feinguss möglich, beim klassischen Druckguss kaum.
- Stückpreis: beim Feinguss höher, weil jede Keramikform einzeln entsteht.
- Dünnwandigkeit über große Flächen: Druckguss ist hier überlegen.
Kieselsol oder Wasserglas: zwei Feinguss-Verfahren aus China
In chinesischen Feingießereien sind zwei Schalensysteme verbreitet. Die Wahl beeinflusst Preis, Oberfläche und Toleranz erheblich – fragen Sie deshalb immer nach, welches Verfahren angeboten wird.
| Merkmal | Kieselsol (Silica Sol) | Wasserglas (Water Glass) |
|---|---|---|
| Toleranzgrad nach ISO 8062-3 (Richtwert) | DCTG 4–6 | DCTG 5–9 |
| Oberflächenrauheit (Richtwert) | Ra 1,6–3,2 µm | Ra 6,3–12,5 µm |
| Typische Werkstoffe | Edelstahl, Werkzeugstahl, Superlegierungen, Aluminium | unlegierter und niedriglegierter Stahl |
| Teilegröße | kleine bis mittlere Präzisionsteile | auch größere, grobere Teile |
| Preisniveau | höher | deutlich günstiger |
| Einsatz | Sicht- und Funktionsflächen, Edelstahl-Feinguss für Lebensmittel und Pumpen | Landmaschinen-, Fahrzeug- und Beschlagteile mit Bearbeitung |
Konstruktionshinweise für Feingussteile
Wandstärken stufenweise führen
Die Erstarrung soll von dünnen zu dicken Bereichen und weiter zum Anschnitt laufen. Isolierte Massen ohne Speisung führen zu Lunkern im Inneren.
Bohrungen realistisch planen
Durchgangsbohrungen sind ab ca. 2–3 mm Durchmesser gießbar, Sacklöcher deutlich weniger tief. Präzisionsbohrungen und Gewinde werden nachgearbeitet.
Lange, flache Bereiche vermeiden
Große ebene Flächen verziehen beim Abkühlen. Rippen oder leichte Wölbungen stabilisieren; Ebenheitstoleranzen unter ca. 0,1 mm je 25 mm erfordern meist Richten oder Bearbeiten.
Bearbeitungszugabe gering halten
Feinguss ist endkonturnah. Für zu bearbeitende Flächen reichen in der Regel 0,5–1 mm; mehr Zugabe kostet Werkstoff und Zerspanzeit ohne Nutzen.
Anschnittstelle abstimmen
Der Anschnitt bleibt als Rest sichtbar und wird verschliffen. Legen Sie fest, wo er nicht liegen darf, etwa auf Dicht- oder Sichtflächen.
Baugruppen zusammenfassen
Prüfen Sie, ob eine Schweißbaugruppe aus Blech und Drehteilen als ein Feingussteil machbar ist. Das spart Montage, Schweißverzug und Prüfaufwand.
Edelstahl-Feinguss und Stahlfeinguss: Qualität und Prüfungen
Bei Feingussteilen aus Stahl und Edelstahl liegen die Risiken weniger in der Maßhaltigkeit als im Werkstoff. Diese Punkte gehören in den Prüfplan:
Werkstoffnachweis
Spektralanalyse je Schmelze und Werkszeugnis 3.1 nach EN 10204. Gerade bei 1.4408 wird gern ein molybdänfreier Werkstoff als Ersatz angeboten – die Analyse entlarvt das.
Wärmebehandlung
Austenitischer Edelstahlguss muss lösungsgeglüht werden, sonst leidet die Korrosionsbeständigkeit. Vergütungsstähle brauchen eine dokumentierte Härte- und Festigkeitsprüfung.
Innere Fehler
Lunker und Schlackeneinschlüsse sind von außen nicht sichtbar. Bei druckbelasteten Teilen Röntgenprüfung mit vereinbarter Bewertungsklasse festlegen.
Oberflächenfehler
Schalenrisse und Einschlüsse zeigen sich als Grate oder Narben. Farbeindringprüfung nach DIN EN 1371-2 für Feinguss deckt Risse auf.
Passivierung
Nach Strahlen oder Bearbeiten sollte Edelstahl gebeizt und passiviert werden, damit sich keine Fremdrostflecken bilden.
Kostentreiber beim Feinguss
Teilegewicht
Gewicht und Werkstoff bestimmen den Stückpreis stärker als die Komplexität. Edelstahl mit Molybdän ist spürbar teurer als einfacher Stahlguss.
Kerne
Innenkonturen, die das Wachswerkzeug nicht abbilden kann, brauchen lösliche Wachskerne oder Keramikkerne – das kostet je Teil.
Verfahrenswahl
Kieselsol nur dort fordern, wo Oberfläche und Toleranz es verlangen. Für bearbeitete Stahlteile genügt oft Wasserglas zu einem deutlich niedrigeren Preis.
Richten und Nacharbeit
Enge Form- und Lagetoleranzen an Rohgussflächen bedeuten Richten von Hand. Funktionsflächen besser bearbeiten lassen.
Prüfumfang
Röntgen zu 100 % ist teuer. Häufig reichen Röntgenprüfungen in der Bemusterung und anschließend Stichproben nach Prüfplan.
Ablauf einer Feinguss-Beschaffung
Machbarkeit und Verfahrenswahl
Prüfung von Werkstoff, Wandstärken, Kernen und Toleranzen; Entscheidung Kieselsol oder Wasserglas.
Angebot
Getrennt nach Wachswerkzeug, Rohteil, Wärmebehandlung, Bearbeitung und Oberfläche.
Wachswerkzeug und Erstmuster
Abguss der Erstmuster mit Werkstoffzeugnis, Messbericht und bei Bedarf Röntgenbefund, auf Wunsch dokumentiert im Erstmusterprüfbericht. Sie prüfen die Erstmuster und geben sie frei.
Serie
Fertigung nach freigegebenem Prozess, Prüfung nach Serienprüfplan, Rückverfolgbarkeit bis zur Schmelze auf Wunsch.
Häufige Fragen zu Feinguss und Aluminium-Feinguss
Was ist der Unterschied zwischen Feinguss und Wachsausschmelzverfahren?
Keiner – Wachsausschmelzverfahren ist die deutsche Verfahrensbezeichnung, Feinguss der übliche Begriff in der Industrie. International spricht man von Investment Casting oder Lost-Wax Casting.
Ab welcher Stückzahl lohnt sich Aluminium-Feinguss?
Eine feste Mindestmenge gibt es bei uns nicht. Wegen der günstigen Wachswerkzeuge lohnt Aluminium-Feinguss oft schon bei einigen Hundert Teilen. Ab mehreren Tausend Teilen pro Jahr sollten Sie Aluminium-Druckguss oder Kokillenguss als Alternative prüfen lassen.
Wie genau ist Feinguss ohne Bearbeitung?
Beim Kieselsol-Verfahren sind Toleranzen im Bereich DCTG 4–6 nach ISO 8062-3 üblich, also bei einem 50-mm-Maß grob ±0,2–0,35 mm. Passungen, Lagersitze und Dichtflächen werden trotzdem bearbeitet.
Können Feingussteile geschweißt werden?
Ja, in der Regel gut – vorausgesetzt, der Werkstoff ist schweißgeeignet. Das gilt für die meisten Edelstahl- und niedriglegierten Stahlgusssorten sowie für AlSi7Mg-Legierungen.
Welcher Edelstahl-Feinguss ist für Pumpen und Armaturen üblich?
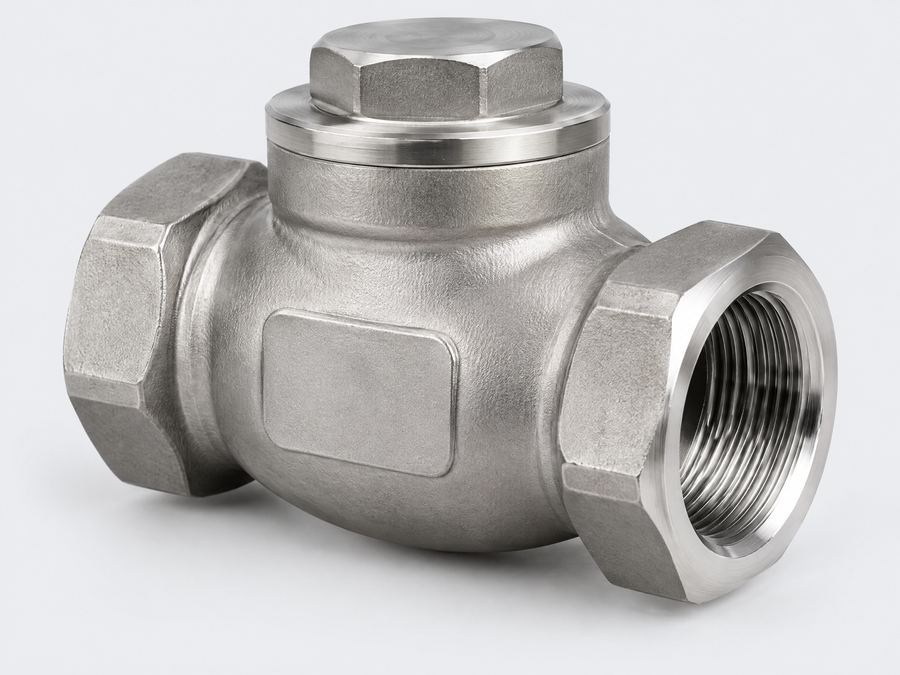
Häufig 1.4408 (GX5CrNiMo19-11-2, entspricht weitgehend CF8M) wegen der besseren Beständigkeit gegen Chloride. Für weniger anspruchsvolle Medien reicht oft 1.4308 (CF8).
Was kostet ein Wachswerkzeug für Feinguss?
Deutlich weniger als eine Druckgussform, weil das Werkzeug aus Aluminium besteht und nur Wachs spritzt. Der Preis hängt von Größe, Schiebern und Kernen ab; Richtwerte finden Sie im Ratgeber Werkzeugkosten in China.
Verwandte Teilearten
Anfrage: Feinguss nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr