Startseite › Zeichnungsteile › Stanzteile & Tiefziehteile
Stanzteile und Tiefziehteile nach Zeichnung in Serie
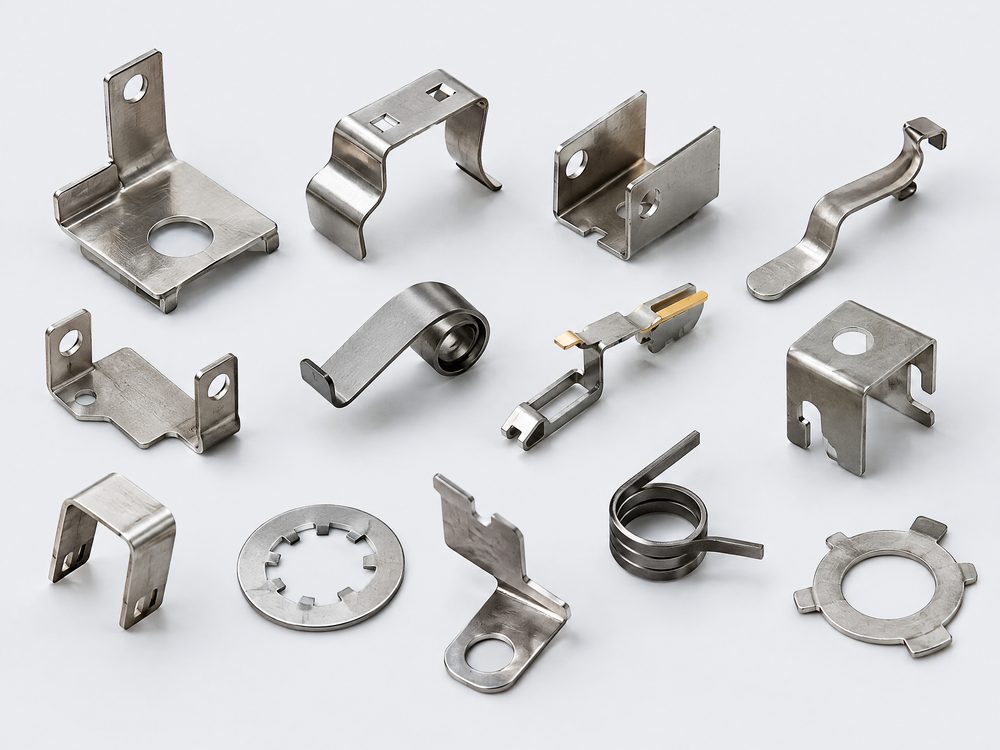
Wir beschaffen Stanzteile, Stanzbiegeteile und Tiefziehteile nach Ihrer Zeichnung – mit eigenem Stanzwerkzeug in Serie gefertigt, überwiegend in China. Besonders interessant ist das bei wiederkehrendem Bedarf an Kontakten, Laschen, Haltern oder gezogenen Näpfen, bei dem der Stückpreis zählt und sich das Werkzeug über die Menge amortisiert.
- Folgeverbund-, Transfer- und Feinschneidwerkzeuge
- Werkzeugkosten gegen Stückzahl gerechnet
- Toleranzen nach DIN 6930-2
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Stanzteile und Umformteile: wann sich ein Werkzeug rechnet
Ein Stanzwerkzeug schneidet und formt ein Teil in einem oder wenigen Pressenhüben – bei kleinen Teilen in Sekundenbruchteilen. Dafür entstehen einmalige Werkzeugkosten, die bei einfachen Schnittwerkzeugen im unteren vierstelligen, bei Folgeverbundwerkzeugen im fünfstelligen Euro-Bereich liegen (Richtwerte).
Die Grenze zum Laser- und Kantteil liegt deshalb bei der Stückzahl: Bei kleinen Jahresmengen sind Blechteile vom Laser meist günstiger, bei großen Serien ist das Stanzteil im Stückpreis praktisch nicht zu schlagen. Dazwischen hilft eine Break-even-Rechnung, die wir mit Ihnen anhand konkreter Angebote machen. Eine feste Mindestmenge gibt es bei uns nicht.
Die Werkzeugpreise in China liegen üblicherweise deutlich unter europäischem Niveau. Warum das so ist und worauf Sie bei Werkzeugen achten sollten, steht im Ratgeber Werkzeugkosten in China.
Technischer Steckbrief: Stanzteile und Tiefziehteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Kaltband DC01–DC06, Federstahl C75S (1.1248), Edelstahl 1.4301 / 1.4310, Kupfer Cu-ETP, Messing CuZn37, Bronze CuSn6, Aluminium EN AW-1050A / 5754; vorbeschichtete Bänder (verzinkt, verzinnt) |
| Teilegewicht / Größe | Blechdicken üblich 0,1–6 mm, dickere auf Anfrage; Teile von wenigen Millimetern bis zu großen Press- und Ziehteilen – im Netzwerk stehen auch Großpressen über 1.000 t zur Verfügung; größere Teile auf Anfrage |
| Toleranzen | Stanzteile nach DIN 6930-2 (f oder m); Schneidkonturen ca. ±0,05–0,1 mm; Feinschneiden ca. ±0,01–0,03 mm bei nahezu vollem Glattschnittanteil |
| Oberflächen / Nachbearbeitung | Gleitschleifen/Entgraten, galvanisch verzinkt mit Passivierung, Zink-Nickel, verzinnt, vernickelt, Wärmebehandlung (Härten, Vergüten bei Federteilen) |
| Stückzahlen | Keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; sprechen Sie uns an; Rahmenabrufe möglich |
| Prüfungen | Erstmusterprüfbericht, Grathöhe, Schnittflächenanteil, Wanddicke bei Ziehteilen, SPC an Funktionsmaßen, Federkraftmessung, Werkstoffzeugnis 3.1 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit, zzgl. Transport); Werkzeugbau in der Erstmusterzeit enthalten |
| Daten für die Anfrage | Zeichnung mit Toleranzen und Gratlage, 3D-Modell (STEP), Werkstoff mit Zustand (z. B. Härte), Oberfläche, Jahresmenge und Laufzeit, gewünschte Verpackung (Schüttgut, gelegt, auf Band) |
Stanzwerkzeug-Varianten: Folgeverbundwerkzeug, Transfer, Feinschneiden, Tiefziehen
Das Werkzeugkonzept bestimmt Stückpreis, Toleranz und Werkzeugkosten. Die Spannweiten sind Richtwerte.
| Verfahren | Typische Teile | Stückzahl | Werkzeugkosten | Besonderheit |
|---|---|---|---|---|
| Einfaches Schnittwerkzeug | Scheiben, flache Laschen | kleine bis mittlere Serien | niedrig | ein Arbeitsgang, Biegen separat |
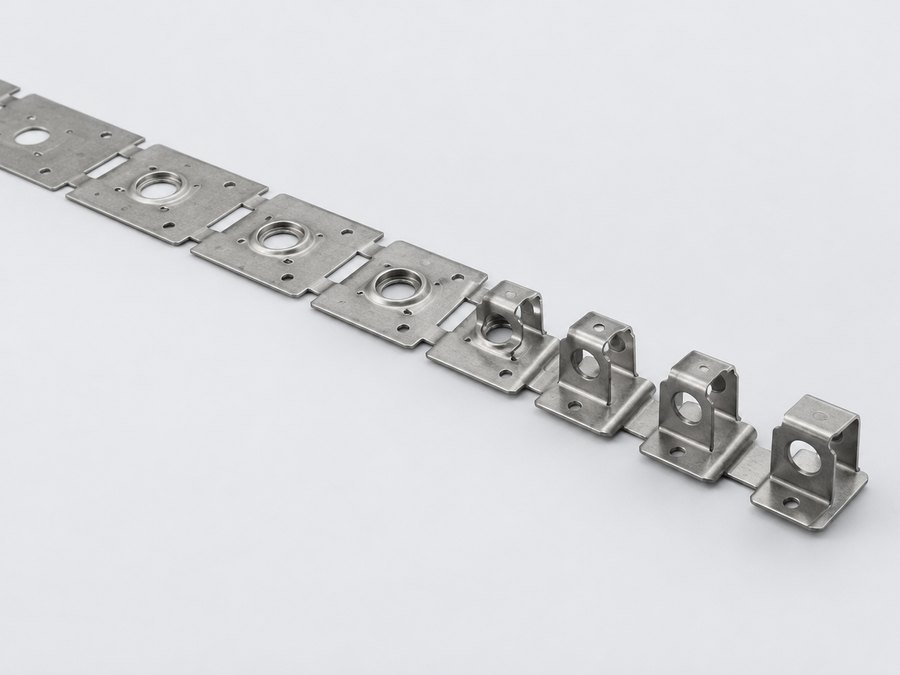
| Folgeverbundwerkzeug | Stanzbiegeteile, Kontakte, Halter | große Serien | mittel bis hoch | mehrere Stufen am Band, sehr niedriger Stückpreis |
| Transferwerkzeug | größere Umformteile, Ziehteile | große Serien | hoch | Teil wird zwischen Stationen frei transportiert |
| Feinschneiden | Zahnsegmente, Hebel, Sperrklinken | große Serien | hoch | glatte, rechtwinklige Schnittflächen ohne Nacharbeit |
| Tiefziehen | Näpfe, Hülsen, Deckel, Wannen | mittlere bis große Serien | mittel bis hoch | nahtlos, mehrere Züge je nach Ziehverhältnis |
Konstruktionshinweise für Stanzbiegeteile
Lochdurchmesser und Stegbreite
Lochdurchmesser mindestens 1 × Blechdicke, bei Edelstahl eher 1,5 × s. Stege zwischen Löchern und zur Kante ebenfalls mindestens 1–1,5 × s, sonst bricht der Stempel oder der Steg verformt sich.
Gratlage angeben
Jedes Stanzteil hat eine Glattschnitt- und eine Gratseite. Geben Sie in der Zeichnung an, auf welcher Seite der Grat liegen darf, und begrenzen Sie die Grathöhe – z. B. ≤ 10 % der Blechdicke.
Biegung und Walzrichtung
Biegungen möglichst quer zur Walzrichtung legen. Bei Federstahl und harten Zuständen reißen Biegungen längs zur Walzrichtung leicht ein.
Abstand Loch zur Biegung
Löcher mindestens 2 × s + Biegeradius von der Biegekante entfernt; sonst im Werkzeug erst nach dem Biegen lochen lassen – das kostet eine Stufe.
Scharfe Innenecken vermeiden
Innenradien von mindestens 0,5 × s an Schneidkonturen verlängern die Werkzeugstandzeit deutlich. Scharfe Ecken sind Bruchstellen am Stempel.
Ziehteile mit Radien und Schräge
Bodenradius beim Tiefziehen ca. 3–5 × s, Ziehkantenradius ca. 5–10 × s. Senkrechte Wände und scharfe Bodenkanten erfordern zusätzliche Züge oder Kalibrierstufen.
Tiefziehteile: Ziehverhältnis und Zahl der Züge
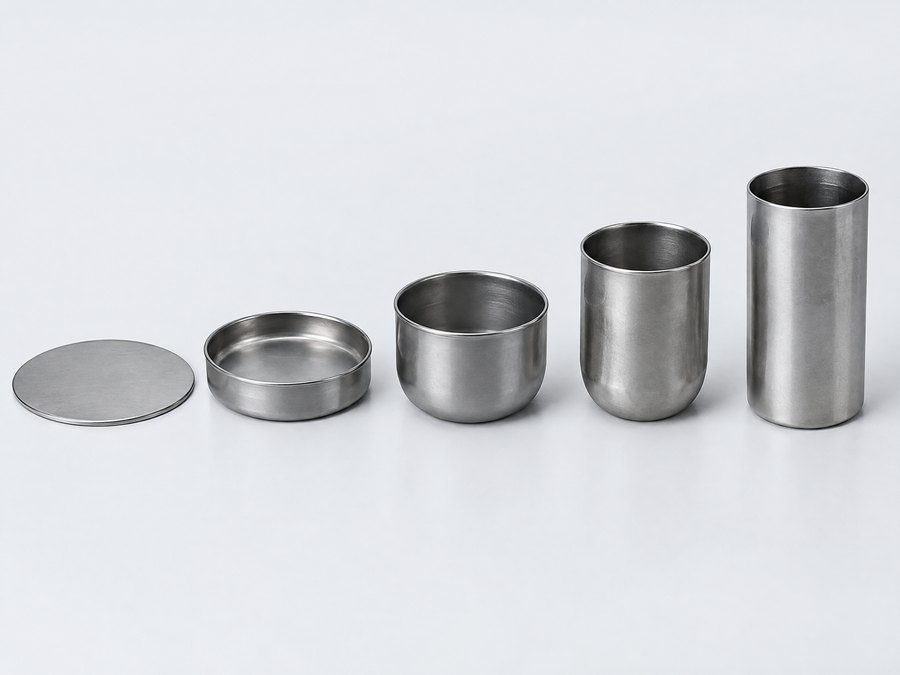
Das Ziehverhältnis β ist das Verhältnis von Zuschnittdurchmesser zu Stempeldurchmesser. Im ersten Zug sind bei Tiefziehstahl DC04 und Edelstahl 1.4301 Werte von etwa 1,8–2,0 erreichbar, in Folgezügen nur noch etwa 1,2–1,3. Ein Napf mit 40 mm Durchmesser und 60 mm Tiefe braucht deshalb mehrere Züge – jede Stufe erhöht Werkzeugkosten und Taktzeit.
Edelstahl verfestigt beim Ziehen stark. Bei tiefen Teilen ist zwischen den Zügen ein Zwischenglühen nötig, was Kosten und Durchlaufzeit erhöht. Wenn die Funktion es zulässt, lohnt die Frage, ob ein ferritischer Edelstahl wie 1.4016 oder ein beschichteter Tiefziehstahl reicht.
- Wanddickenabnahme an der Bodenkante typisch 10–20 % – Mindestwanddicke in der Zeichnung angeben
- Zipfelbildung am Rand: Rand wird meist nachträglich beschnitten, Beschnitthöhe tolerieren
- Ziehriefen durch Werkzeugverschleiß: Sichtflächen kennzeichnen und Grenzmuster festlegen
Grat, Risse, Maßdrift: typische Fehler bei Stanzteilen
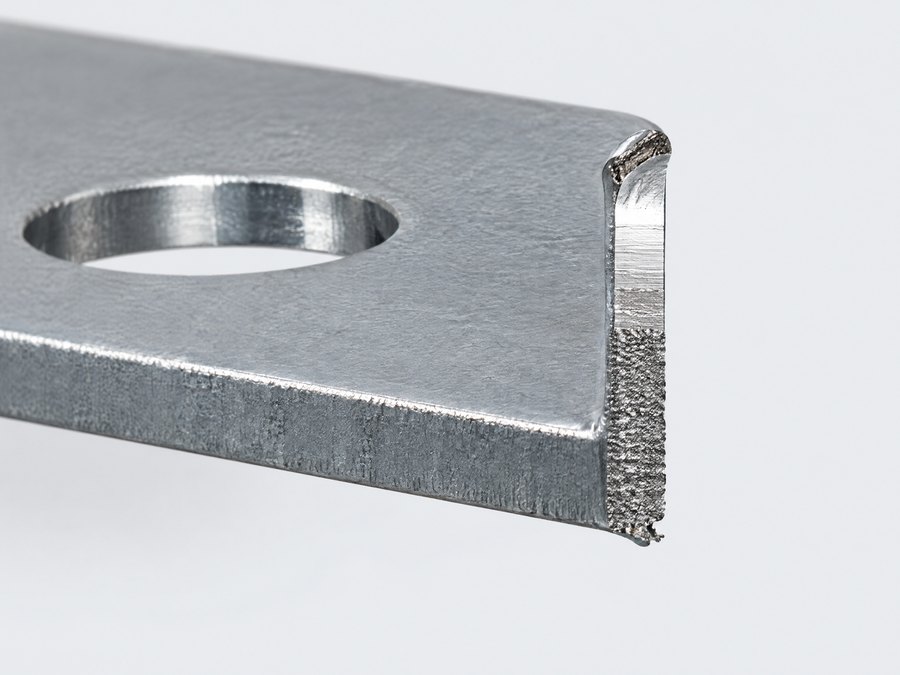
Wachsender Grat
Mit zunehmender Hubzahl stumpfen die Schneiden ab, der Grat wächst. Grathöhe als Prüfmerkmal im Serienprüfplan aufnehmen und Nachschleifintervalle für das Werkzeug vereinbaren.
Rückfederung
Höherfeste Stähle, Edelstahl und Federbänder federn nach dem Biegen zurück. Winkel im Erstmuster messen und das Werkzeug korrigieren lassen, bevor die Serie freigegeben wird.
Risse an Ziehteilen
Ursachen sind zu hohes Ziehverhältnis, falsche Schmierung oder Material mit schlechter Tiefzieheignung. Werkstoffgüte (z. B. DC04 statt DC01) und Zeugnis verlangen.
Unkontrollierte Werkzeugänderungen
Werkzeuge werden repariert oder kopiert, ohne dass der Kunde es erfährt. Vereinbaren Sie Werkzeugkennzeichnung, Werkzeugliste und Freigabepflicht bei Änderungen – wir überwachen das im Rahmen der Qualitätssicherung.
Werkzeugkosten vs. Stückzahl: so rechnen Sie richtig
Vergleichen Sie nie nur den Stückpreis. Rechnen Sie Werkzeugkosten über die erwartete Gesamtmenge um und addieren Sie Fracht, Zoll und Prüfaufwand. Ein Stanzteil für 0,08 € mit 15.000 € Werkzeug ist bei 20.000 Stück pro Jahr über drei Jahre teurer als ein Laserteil für 0,30 € – bei 200.000 Stück pro Jahr ist es weit überlegen.
Bei uns geht das Werkzeug nach vollständiger Bezahlung in Ihr Eigentum über, bleibt zur Fertigung im Werk und wird gekennzeichnet; die Regelung steht im Angebot. Eine Verlagerung nach Deutschland oder Europa organisieren wir auf Wunsch. Klären Sie außerdem, wie viele Hübe das Werkzeug erreichen soll: Hartmetallgeschnittene Folgeverbundwerkzeuge schaffen üblicherweise mehrere Millionen Hübe, Werkzeuge aus Werkzeugstahl deutlich weniger.
- Mehrfachnutzen: zwei oder vier Teile pro Hub halbieren oder vierteln die Pressenzeit
- Materialausnutzung: Anordnung im Streifen optimieren, Abfall ist bei Kupferlegierungen ein großer Kostenfaktor
- Toleranzen öffnen, wo möglich: Feinschneiden nur, wenn die Schnittfläche Funktionsfläche ist
- Oberfläche am Band: vorverzinntes oder verzinktes Band statt Stückverzinkung, wenn ungeschützte Schnittkanten akzeptabel sind
Ablauf: vom Stanzwerkzeug zur Serie
Machbarkeit und Streifenbild
Das Werk erstellt den Streifenplan bzw. die Zugfolge; wir prüfen ihn mit Ihnen gegen die Zeichnung.
Werkzeugbau
Werkzeugkonstruktion zur Freigabe, danach Bau und Einarbeitung – mit Fotos und Fortschrittsbericht.
Erstmuster aus dem Serienwerkzeug
Messbericht über alle Merkmale, Grathöhe, Materialzeugnis; auf Wunsch als Erstmusterprüfbericht dokumentiert.
Prozessfreigabe
Serienprüfplan mit SPC für Funktionsmaße, Werkzeugwartungsplan, Verpackungsvorgabe.
Serienlieferung
Lieferung nach Abruf, Überwachung von Grat und Maßdrift über die Werkzeuglebensdauer.
Häufige Fragen zu Stanzteilen und Tiefziehteilen
Wem gehört das Stanzwerkzeug?
Nach vollständiger Bezahlung geht das Werkzeug in Ihr Eigentum über. Es bleibt zur Fertigung im Werk und wird gekennzeichnet; die Regelung steht im Angebot. Eine Verlagerung nach Deutschland oder Europa organisieren wir auf Wunsch.
Was ist der Unterschied zwischen Stanzen und Feinschneiden?
Beim normalen Stanzen ist nur ein Teil der Schnittfläche glatt, der Rest ist Bruchzone. Feinschneiden erzeugt mit Ringzacke und Gegenhalter eine nahezu vollständig glatte, rechtwinklige Schnittfläche – nötig für Funktionsflächen wie Zahnflanken.
Wie hoch darf der Grat an einem Stanzteil sein?
Das legen Sie fest. Ohne Angabe gibt es Streit bei der Prüfung. Üblich ist eine Begrenzung auf einen Bruchteil der Blechdicke, kritische Kanten werden gleitgeschliffen.
Kann ein vorhandenes Werkzeug aus Europa nach China verlagert werden?
Grundsätzlich ja, wenn es zur Presse des Werks passt. Oft ist ein neues Werkzeug wirtschaftlicher, weil Transport, Einarbeitung und Anpassung sonst teuer werden. Wir klären das im Einzelfall.
Wie viele Züge braucht mein Tiefziehteil?
Das hängt vom Ziehverhältnis ab. Als Faustwert schafft der erste Zug ein Verhältnis von Zuschnitt- zu Stempeldurchmesser von rund 2,0, jeder weitere nur noch etwa 1,2–1,3.
Werden Stanzteile lose oder geordnet geliefert?
Beides ist möglich. Für automatische Montage sind gelegte Teile oder Teile am Trägerband sinnvoll; Schüttgut ist günstiger, kann aber Teile verhaken oder verbiegen.
Verwandte Teilearten
Anfrage: Stanzteile & Tiefziehteile nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr