Startseite › Zeichnungsteile › Kunststoffspritzguss
Spritzgussteile nach Zeichnung – Kunststoffspritzguss in Serie aus China
Wir beschaffen Spritzgussteile aus technischen und Standardkunststoffen nach Ihrer Zeichnung – inklusive Spritzgussform, Erstmuster und Serienüberwachung. Hier finden Sie, was bei Werkstoffwahl, Konstruktion und Prüfung von Kunststoffteilen aus China wirklich zählt.
- Thermoplaste von PP bis PA-GF
- Werkzeug, Muster und Serie
- Granulat und Farbe dokumentiert
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Kunststoffspritzguss in China: für welche Kunststoffteile er sich eignet
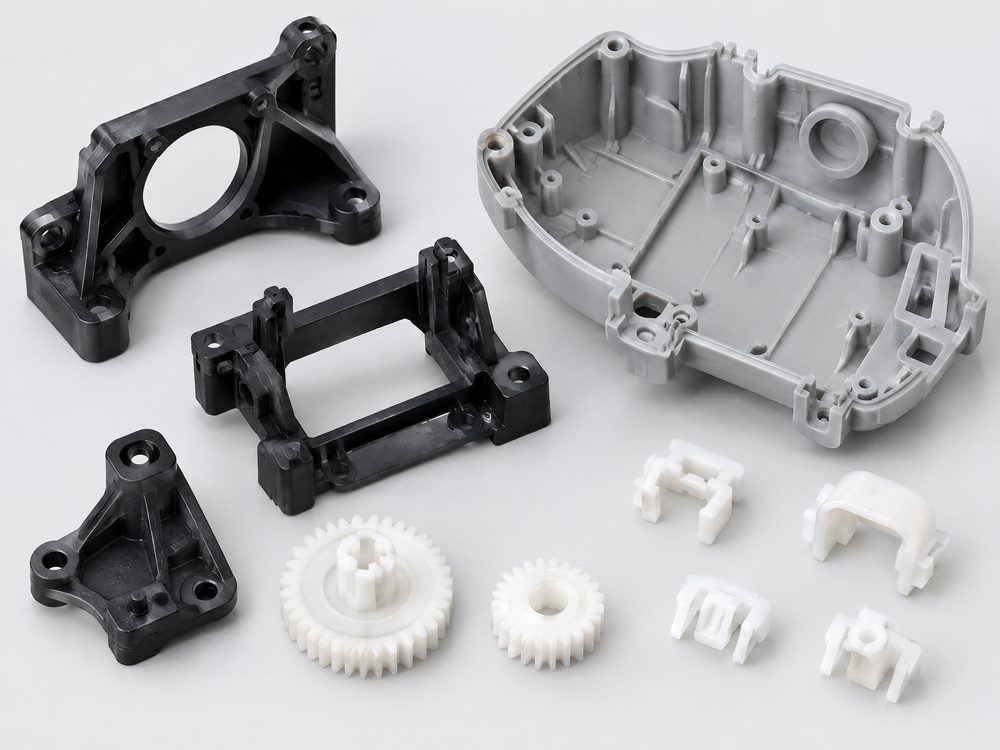
Kunststoffspritzguss ist das Verfahren für maßhaltige Kunststoffteile in großen Stückzahlen: Abdeckungen, Gehäuseschalen, Rahmen, Clips, Lagerbuchsen, Zahnräder oder Griffe. Das Werkzeug ist teuer, das einzelne Teil dafür sehr günstig – entscheidend ist also die Jahresmenge.
Spritzguss in China lohnt sich vor allem, wenn das Werkzeug einen großen Teil der Gesamtkosten ausmacht oder die Teile ohnehin in einer Baugruppe aus Fernost verbaut werden. Bei kleinen Jahresmengen ist ein Aluminium-Prototypenwerkzeug oder ein anderes Verfahren oft wirtschaftlicher – eine feste Mindestmenge gibt es bei uns aber nicht.
Technischer Steckbrief: Spritzgussteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | PP, PE, ABS, PC, PC/ABS, PA6, PA66, PA6-GF30, POM, PBT, PMMA, TPE; Markengranulat oder freigegebene Alternativen |
| Teilegewicht / Größe | Von Kleinteilen unter 1 g bis zu großen Gehäuse- und Rahmenteilen von mehreren Kilogramm, abhängig von der Maschinengröße; größere Teile auf Anfrage |
| Toleranzen | Nach DIN ISO 20457 (Nachfolger von DIN 16742); erreichbare Genauigkeit abhängig von Werkstoff, Wanddicke und Werkzeugqualität |
| Oberflächen / Nachbearbeitung | Poliert, erodiert oder genarbt (z. B. nach VDI 3400), Tampondruck, Lackieren, Ultraschallschweißen, Einpressen von Gewindebuchsen |
| Stückzahlen | Keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; sprechen Sie uns an; Mehrfachwerkzeuge für hohe Mengen |
| Prüfungen | Maßprüfung, Teilegewicht, Farbabgleich (ΔE), Sichtprüfung auf Einfallstellen und Grat, Funktionstest, Granulatnachweis |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit, zzgl. Transport); der Werkzeugbau ist in der Erstmusterzeit enthalten |
| Daten für die Anfrage | 3D-Modell (STEP), Zeichnung mit Toleranzen, Werkstoff (Typ oder Handelsname), Farbe, Oberfläche, Sichtseiten, Jahresmenge, Losgröße |
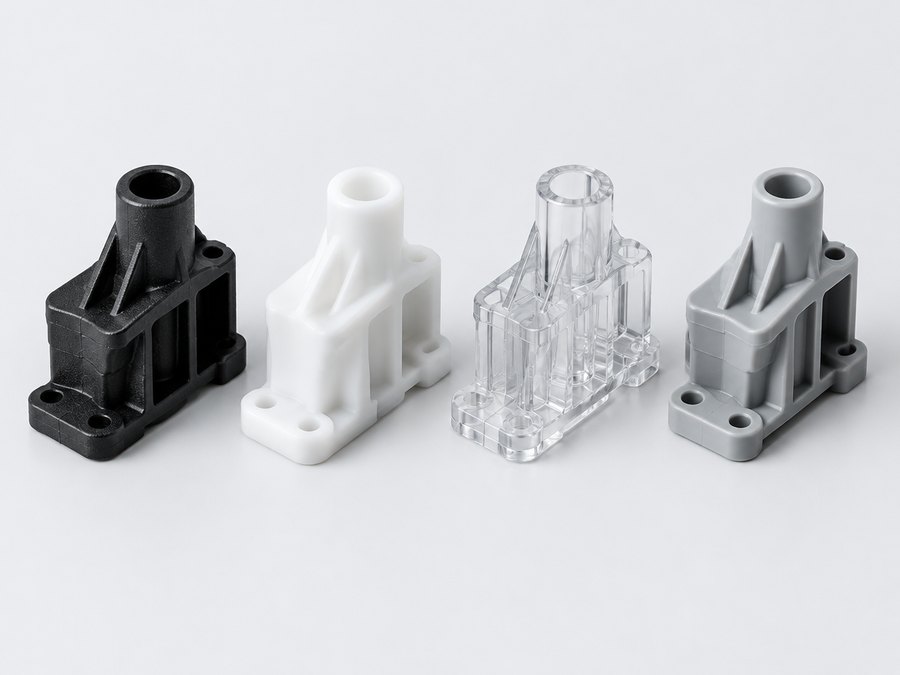
Kunststoffe im Vergleich: PA6-GF30, POM, PP, ABS und PC
Verarbeitungsschwindung als Richtwert; genaue Werte stehen im Datenblatt des jeweiligen Granulats.
| Werkstoff | Schwindung | Stärken | Worauf achten |
|---|---|---|---|
| PP | ca. 1,2–2,5 % | Günstig, chemikalienbeständig, Filmscharniere möglich | Hohe Schwindung, Verzug bei großen Flächen, schlecht verklebbar |
| ABS | ca. 0,4–0,7 % | Maßhaltig, gute Oberfläche, lackier- und galvanisierbar | Begrenzte Wärme- und UV-Beständigkeit |
| PC | ca. 0,5–0,7 % | Transparent, schlagzäh, formstabil | Spannungsrissempfindlich, muss getrocknet verarbeitet werden |
| POM | ca. 1,8–2,5 % | Steif, gleitfähig, verschleißfest – für Zahnräder und Clips | Neigt zu Einfallstellen bei dicken Wänden |
| PA6-GF30 | ca. 0,3–0,8 %, längs und quer verschieden | Hohe Festigkeit und Steifigkeit, temperaturbeständig | Faserorientierung führt zu Verzug; Feuchteaufnahme ändert Maße und Zähigkeit |
Konstruktionshinweise: Wandstärken, Entformungsschrägen, Rippen
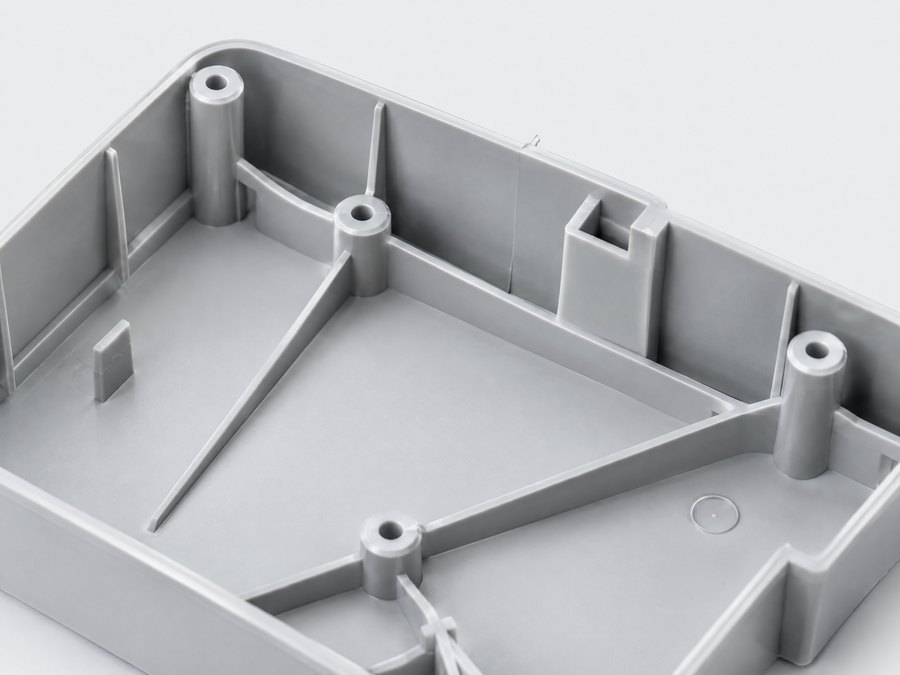
Gleichmäßige Wandstärken
Richtwert 1–4 mm, im Teil möglichst konstant. Die Kühlzeit steigt etwa mit dem Quadrat der Wanddicke – dicke Wände kosten Zykluszeit und erzeugen Einfallstellen.
Entformungsschrägen vorsehen
Mindestens 0,5–1° an polierten Flächen. Bei Narbung je 0,025 mm Narbtiefe etwa 1° zusätzlich, sonst entstehen Schleifspuren beim Auswerfen.
Rippen statt Wanddicke
Rippendicke etwa 50–60 % der Grundwand, Höhe maximal ca. 3-fache Wanddicke. So wird das Teil steif, ohne Einfallstellen auf der Sichtseite.
Hinterschnitte vermeiden
Jeder Hinterschnitt braucht Schieber oder Kernzug und verteuert das Werkzeug. Oft lässt sich eine Rastnase durch einen Durchbruch in der Wand entformen.
Anguss und Bindenähte einplanen
Legen Sie fest, wo Angussreste und Bindenähte nicht liegen dürfen. Punkt-, Tunnel- oder Heißkanalanguss beeinflussen Optik, Werkzeugkosten und Nacharbeit.
Radien an Innenkanten
Innenradien von mindestens 0,5 × Wanddicke senken Kerbspannungen – besonders wichtig bei PC und glasfaserverstärkten Werkstoffen.
Typische Fehler an Spritzgussteilen und ihre Ursachen
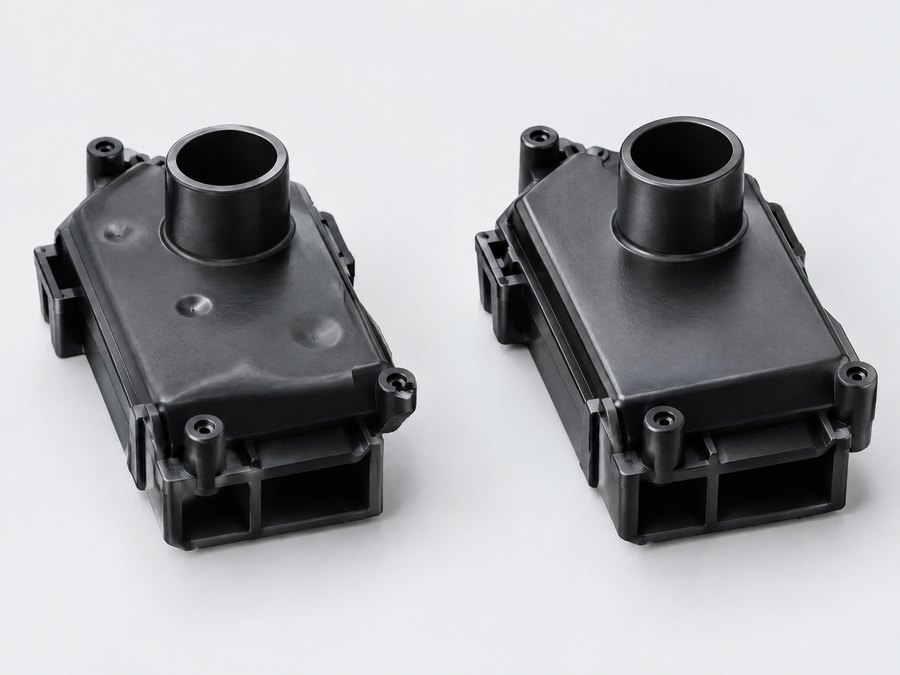
Einfallstellen
Vertiefungen gegenüber Rippen und Domen durch Materialanhäufung. Abhilfe: Wanddicke reduzieren, Nachdruck anpassen, Dome freikernen.
Verzug
Ungleiche Schwindung durch Wanddickensprünge, Faserorientierung oder ungleiche Werkzeugkühlung. Häufig bei PP und PA-GF.
Grat
Material tritt an der Trennebene aus. Ursache sind verschlissene Werkzeuge, zu geringe Schließkraft oder zu hoher Druck.
Schlieren und Silberstreifen
Meist durch Feuchte im Granulat. PA, PC und PBT müssen vor der Verarbeitung getrocknet werden.
Ersatz des Granulats
Das größte Beschaffungsrisiko: ein billigeres Granulat statt des freigegebenen Typs. Gegenmittel sind Werkstoffangabe mit Handelsnamen, Lieferschein des Granulats je Charge und Stichproben (z. B. Dichte, Glührückstand bei GF-Anteil).
Spritzgusskosten: was den Teilepreis bestimmt
Der Teilepreis setzt sich aus Granulat, Maschinenstundensatz mal Zykluszeit und Nacharbeit zusammen. Die Zykluszeit ist der größte Hebel: Eine Wand von 4 statt 2 mm kann die Kühlzeit vervielfachen.
Die Werkzeugkosten hängen von Kavitätenzahl, Schiebern, Angusssystem und Werkzeugstahl ab. Details dazu finden Sie auf der Seite Werkzeugbau und Formenbau und im Ratgeber Werkzeugkosten in China.
- Mehrfachwerkzeug ab einer Jahresmenge, die die Mehrkosten trägt
- Farbe über Masterbatch statt vorgefärbtem Granulat, wenn keine enge Farbtoleranz nötig ist
- Nur die Toleranzen eng setzen, die für die Funktion nötig sind – siehe Toleranzen auf der Zeichnung
- Montageschritte wie Einpressen von Buchsen direkt beim Spritzgießer vergeben
Blasformteile, Thermoformteile und Kunststoffprofile
Nicht jedes Kunststoffteil ist ein Spritzgussteil. Für Hohlkörper wie Behälter, Kanister oder Luftführungen eignet sich das Blasformen, für großflächige Abdeckungen und Verpackungseinsätze das Thermoformen mit deutlich günstigeren Formen. Endlose Querschnitte wie Dichtleisten, Kantenschutz oder Rohre entstehen durch Profilextrusion.
Diese Verfahren beschaffen wir ebenfalls nach Zeichnung. Auf Wunsch prüfen wir mit dem Werk, welches Verfahren für Ihre Stückzahl am wirtschaftlichsten ist.
Ablauf beim Kunststoffspritzguss
Machbarkeit prüfen
Durchsicht von 3D-Modell und Zeichnung: Entformung, Wandstärken, Angusslage, Werkstoffverfügbarkeit.
Werkzeugangebot
Angebot für Werkzeug und Teil mit Kavitätenzahl, Werkzeugstahl und Zykluszeit.
T1-Muster
Erstmuster mit Messbericht, auf Wunsch Erstmusterprüfbericht; Korrekturschleifen bis zur Freigabe.
Serie
Serienprüfplan mit Grenzmustern für Optik, Granulatnachweis und Termintracking.
Häufige Fragen zu Spritzgussteilen
Kann das Werk mein vorgegebenes Markengranulat verwenden?
In der Regel ja; viele Markengranulate sind in China erhältlich. Steht nur ein Typ ohne Handelsnamen auf der Zeichnung, wählt das Werk ein gleichwertiges Material – das sollten Sie freigeben.
Welche Toleranzen sind bei Spritzgussteilen realistisch?
Das hängt von Maß, Werkstoff und Wanddicke ab. DIN ISO 20457 gibt Richtwerte; teilkristalline Werkstoffe wie POM und PP schwinden stärker als ABS oder PC und sind schwerer eng zu tolerieren.
Wie wird die Farbe abgestimmt?
Über RAL- oder Pantone-Angabe oder ein physisches Farbmuster. Für Sichtteile empfiehlt sich ein freigegebenes Grenzmuster und eine Toleranz als ΔE-Wert.
Warum ändern Teile aus PA6 nach der Lieferung ihre Maße?
Polyamid nimmt Feuchte auf und quillt dabei. Maße sollten deshalb mit definiertem Feuchtezustand (trocken oder konditioniert) vereinbart und geprüft werden.
Lohnt sich Spritzguss bei kleinen Jahresmengen?
Eine feste Mindestmenge gibt es nicht – es hängt von Teil, Menge und Werkzeugkosten ab. Bei kleinen, einfachen Teilen mit günstigem Werkzeug kann es sich schon bei geringen Mengen rechnen; sonst sind CNC-Bearbeitung, Vakuumguss oder ein Aluminiumwerkzeug oft die bessere Wahl. Sprechen Sie uns an, wir vergleichen die Varianten für Ihr Teil.
Können Gewindebuchsen eingespritzt werden?
Ja, als Einlegeteile im Werkzeug oder nachträglich per Wärme oder Ultraschall eingesetzt. Das nachträgliche Einsetzen ist meist günstiger und flexibler.
Verwandte Teilearten
Anfrage: Kunststoffspritzguss nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr