Startseite › Zeichnungsteile › Hydraulikblöcke
Hydraulikblock nach Zeichnung – Steuerblöcke und Ventilblöcke in Serie
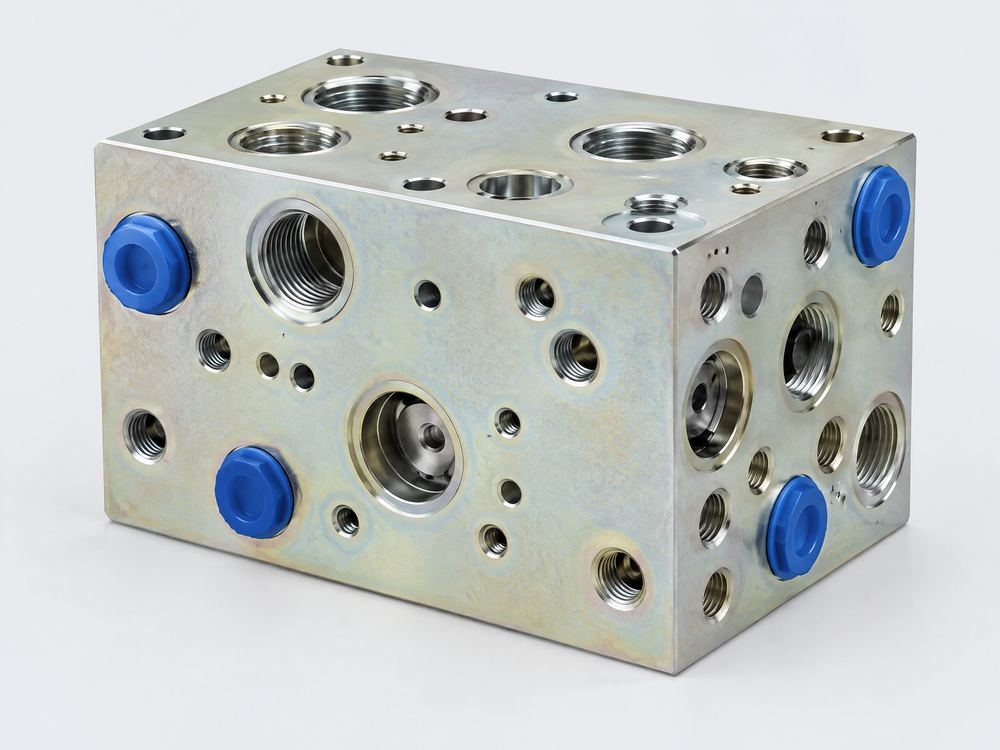
Wir beschaffen jeden Hydraulikblock nach Ihrer Zeichnung – Steuerblöcke, Ventilblöcke und Anschlussplatten aus Stahl, Automatenstahl oder Aluminium – in Serie aus Werken in China. Entscheidend sind gratfreie Bohrungsverschneidungen, maßhaltige Ventilaufnahmen und saubere Kanäle; genau darauf richten wir Prüfplan und Abnahme aus.
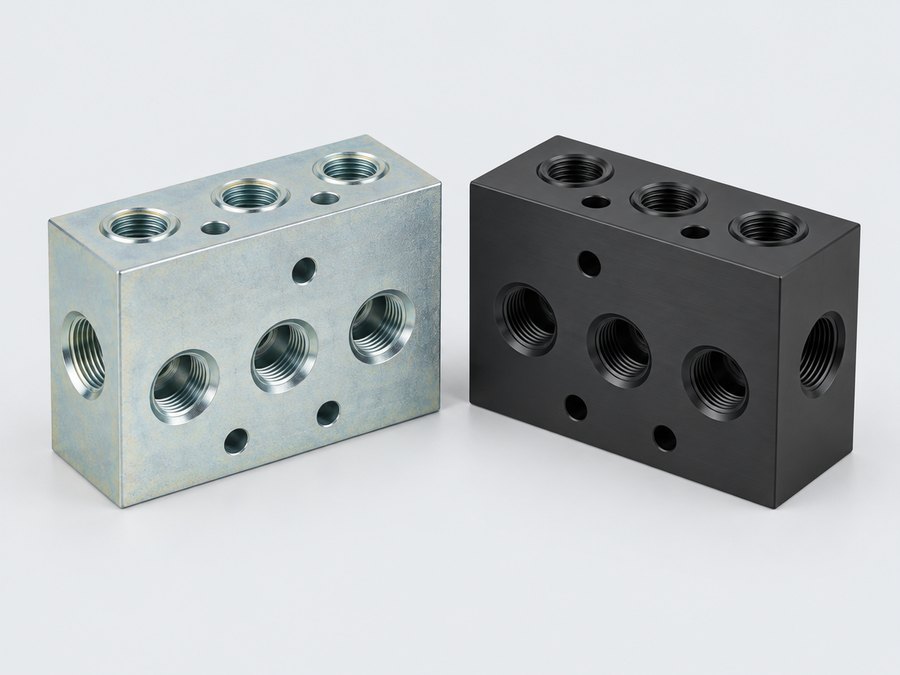
- Steuerblöcke aus Stahl und Aluminium
- Cartridge-Aufnahmen nach ISO 7789
- Druckprüfung und Restschmutzanalyse
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Steuerblock und Ventilblock: worauf es ankommt
Ein Hydraulikblock sieht einfach aus, ist aber ein Präzisionsteil: Dutzende sich kreuzende Bohrungen, Ventilaufnahmen mit engen Passungen und Dichtflächen mit geringer Rauheit. Fehler zeigen sich oft erst am Prüfstand – als Leckage, verklemmter Ventilschieber oder Partikel im System.
Die Beschaffung in China lohnt sich vor allem für wiederkehrende Serienblöcke mit stabiler Zeichnung, etwa für Mobilhydraulik, Hebetechnik oder Aggregatebau. Für Einzelblöcke im Sondermaschinenbau ist der kurze Weg zum regionalen Hersteller meist wirtschaftlicher.
Technischer Steckbrief: Hydraulikblock nach Zeichnung
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Stahl S355J2 (1.0577), C45 (1.0503), Automatenstahl 11SMnPb30 (1.0718), Strangguss EN-GJS-400-15 oder EN-GJL-250, Aluminium EN AW-6082 T6 und EN AW-2007 |
| Teilegewicht / Größe | von kleinen Ventilblöcken ab ca. 0,2 kg bis zu großen Steuerblöcken bis ca. 1.000 mm Kantenlänge; größere Blöcke auf Anfrage |
| Toleranzen | Ventilaufnahmen nach Hersteller- oder ISO-7789-Vorgabe (typisch H8–H9), Bohrungslagen ±0,1 mm, übrige Maße ISO 2768-mK, Ebenheit Anschlussflächen typ. 0,01–0,02 mm |
| Oberflächen / Nachbearbeitung | Dichtflächen Ra 0,8–1,6 µm; galvanisch verzinkt oder Zink-Nickel mit Cr(VI)-freier Passivierung, chemisch Nickel, eloxiert (Aluminium); thermisches oder elektrochemisches Entgraten |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Block, Menge und Bearbeitungsaufwand ab; sprechen Sie uns an. Einzelblöcke sind regional meist günstiger |
| Prüfungen | Maßbericht, Gewinde- und Aufnahmenlehren, Druckprüfung nach Ihrer Vorgabe, Restschmutzanalyse nach ISO 16232 / VDA 19.1, Schichtdicke, Materialzeugnis 3.1 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | 3D-Modell (STEP) und Zeichnung mit Bohrungsplan, Anschlussnorm, Ventilaufnahmen mit Typbezeichnung, Betriebs- und Prüfdruck, Sauberkeitsanforderung, Oberfläche, Jahresbedarf |
Werkstoffe für Hydraulikblöcke
Die Werkstoffwahl folgt dem Betriebsdruck, der Stückzahl und der Umgebung.
| Werkstoff | Betriebsdruck (Richtwert) | Vorteile | Grenzen |
|---|---|---|---|
| EN AW-6082 T6 | bis ca. 210–250 bar | leicht, gut zerspanbar, eloxierbar | geringere Festigkeit an Gewinden, Wandstärken großzügiger |
| EN AW-2007 | bis ca. 250 bar | sehr gute Zerspanbarkeit, kurze Späne | bleihaltig (RoHS beachten), schlecht eloxierbar |
| 11SMnPb30 | bis ca. 250–315 bar | schnelle Bearbeitung, kostengünstig | geringere Zähigkeit, bleihaltig |
| S355J2 / C45 | bis ca. 350–420 bar | hohe Festigkeit, gut verfügbar | längere Bearbeitungszeit, Korrosionsschutz nötig |
| EN-GJS-400-15 Strangguss | bis ca. 315 bar | dicht, gut zerspanbar, dämpfend | Gefügekontrolle nötig, Materialzeugnis wichtig |
Konstruktionshinweise für den Hydraulikblock nach Zeichnung
Anschlüsse eindeutig bezeichnen
ISO 6149-1 (metrisch mit O-Ring), ISO 1179-1 (G-Gewinde) und ISO 11926-1 (UNF) sind nicht austauschbar. Norm und Größe je Anschluss im Bohrungsplan angeben.
Cartridge-Aufnahmen mit Typangabe
Ventilaufnahmen nach ISO 7789 oder nach Herstellerkatalog mit genauer Bezeichnung nennen. Die Werke fertigen sie mit Formwerkzeugen; eine fremde Kontur bedeutet ein Sonderwerkzeug.
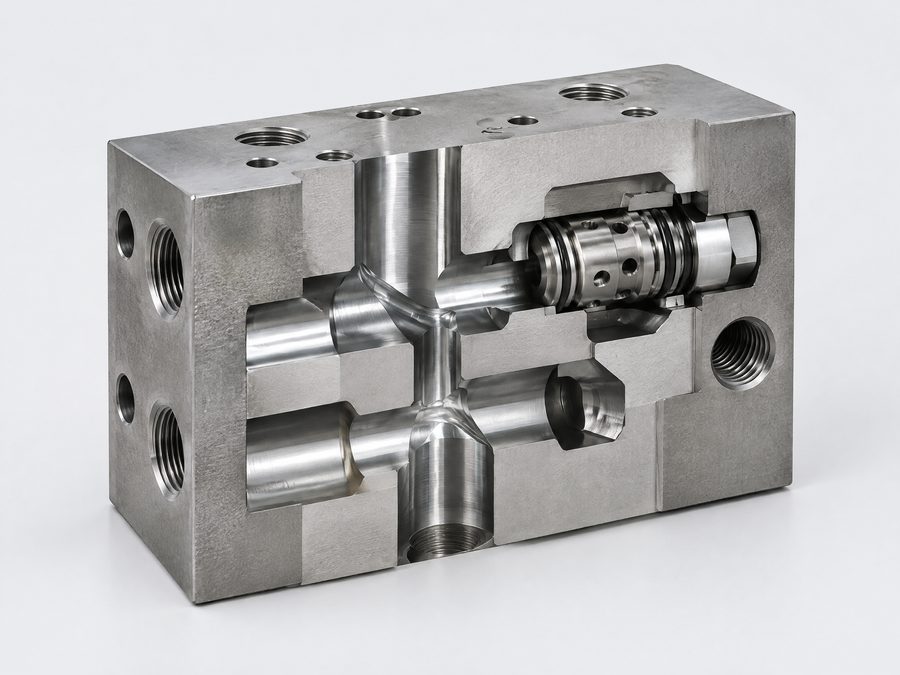
Bohrungsverschneidungen prüfen
Kanäle sollten sich mit ausreichender Überdeckung treffen, nicht tangential. Knappe Verschneidungen erzeugen Grate, die sich kaum entfernen lassen.
Wandstärken zwischen Kanälen
Als Faustwert mindestens 3–5 mm Restwand zwischen Hochdruckkanälen vorsehen, bei Aluminium mehr. Hilfsbohrungen mit Verschlussstopfen oder Kugelverschlüssen sauber definieren.
Anschlussbilder nach ISO 4401
Für Wegeventile die Anschlussflächen nach ISO 4401 (z. B. Größe 03 für NG6, 05 für NG10) referenzieren. Ebenheit und Rauheit der Dichtfläche gehören auf die Zeichnung.
Gratfreiheit und Sauberkeit nach ISO 16232 / VDA 19
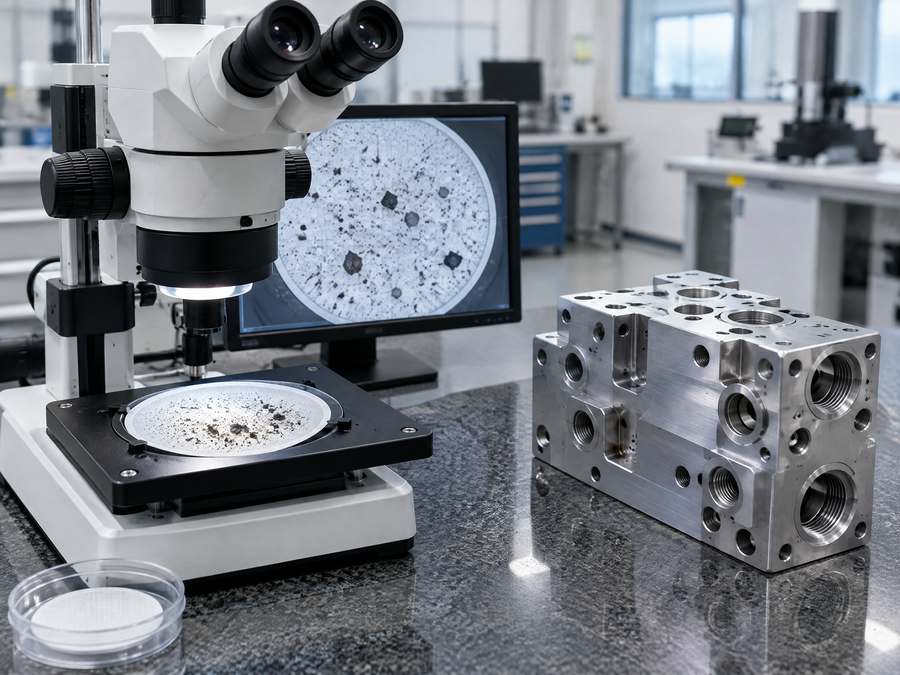
Lose Grate und Späne sind die häufigste Ursache für Ausfälle neuer Hydraulikblöcke. Ohne klare Vorgabe gilt „sichtbar gratfrei“ – das reicht für Proportional- und Servoventile nicht.
Wir legen deshalb vor dem Erstmuster fest, wie entgratet wird (thermisch, elektrochemisch, Hochdruckwasser, Bürsten) und welcher Restschmutzwert gilt, etwa „größtes metallisches Partikel ≤ 400 µm“ nach ISO 16232 bzw. VDA 19.1. Nach dem Waschen werden Anschlüsse mit Stopfen verschlossen und die Blöcke einzeln in Korrosionsschutzfolie verpackt.
Druckprüfung und Oberflächen
Üblich ist eine Druckprüfung mit etwa dem 1,3- bis 1,5-Fachen des Betriebsdrucks und definierter Haltezeit; Prüfmedium, Prüfdruck und Haltezeit legen wir nach Ihrer Vorgabe im Prüfplan fest. Chemisch Nickel beschichtet auch tiefe Bohrungen gleichmäßig, galvanisches Zink dagegen kaum – Dichtflächen und Passungen müssen bei beiden Verfahren berücksichtigt werden.
Kostentreiber bei Steuerblöcken
Anzahl der Bohrungen und Seiten
Jede Seite ist eine Aufspannung. Blöcke mit Bohrungen auf fünf oder sechs Seiten kosten deutlich mehr als solche mit drei.
Sonderaufnahmen
Nicht genormte Ventilaufnahmen verlangen eigene Formbohrer und Reibahlen – einmalige Werkzeugkosten einplanen.
Sauberkeitsklasse
Strenge Restschmutzgrenzen bedeuten zusätzliches Entgraten, Waschen und Analysen. Nur so streng wie das Ventil es verlangt.
Werkstoff
Aluminium und Automatenstahl sind schneller zerspant als S355 oder C45. Bei moderatem Druck lohnt der Vergleich.
Ablauf für Hydraulikblöcke
Bohrungsplan prüfen
Anschlüsse, Aufnahmen, Verschneidungen und Sauberkeitsvorgabe klären.
Werk auswählen
Werk mit Erfahrung in Hydraulikblöcken und passender Entgrat- und Waschtechnik auswählen, Angebot einholen.
Erstmuster
Maßbericht, Druckprüfung und Restschmutzanalyse; Sie prüfen das Erstmuster – etwa mit Ihren Ventilen – und geben es frei.
Serie
Serienprüfplan mit Stichproben, Verpackung mit Stopfen, Lieferung standardmäßig frei Haus (DDP), auf Wunsch nach anderem Incoterm.
Häufige Fragen zum Hydraulikblock
Aluminium oder Stahl für den Hydraulikblock?
Aluminium EN AW-6082 spart Gewicht und Bearbeitungszeit und eignet sich als Richtwert bis etwa 210–250 bar. Darüber oder bei hohen Druckspitzen ist Stahl wie S355J2 oder C45 die übliche Wahl.
Können Cartridge-Ventile mitgeliefert und montiert werden?
Ja, als montierte Baugruppe nach Ihrer Stückliste. Ob Markenventile oder gleichwertige Ventile eingesetzt werden, legen Sie fest.
Was bedeutet ISO 6149 auf der Zeichnung?
ISO 6149-1 beschreibt Einschraubbohrungen mit metrischem Gewinde und O-Ring-Abdichtung. Die Bohrung hat eine definierte Senkung für den O-Ring; ein Gewinde allein erfüllt die Norm nicht.
Wie wird die Sauberkeit nachgewiesen?
Durch eine Restschmutzanalyse nach ISO 16232 bzw. VDA 19.1: Spülen der Kanäle, Filtration, gravimetrische und mikroskopische Auswertung der Partikel.
Lohnt sich ein Gussrohling statt Vollmaterial?
Bei großen Steuerblöcken mit vielen Hohlräumen und hohen Stückzahlen kann ein Gussrohling Material und Zerspanzeit sparen. Dichtheit und Gefüge müssen dann besonders geprüft werden.
Verwandte Teilearten
Anfrage: Hydraulikblöcke nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr