Startseite › Zeichnungsteile › Schmiedeteile
Schmiedeteile nach Zeichnung – Gesenkschmiedeteile, Ringe und Flansche in Serie
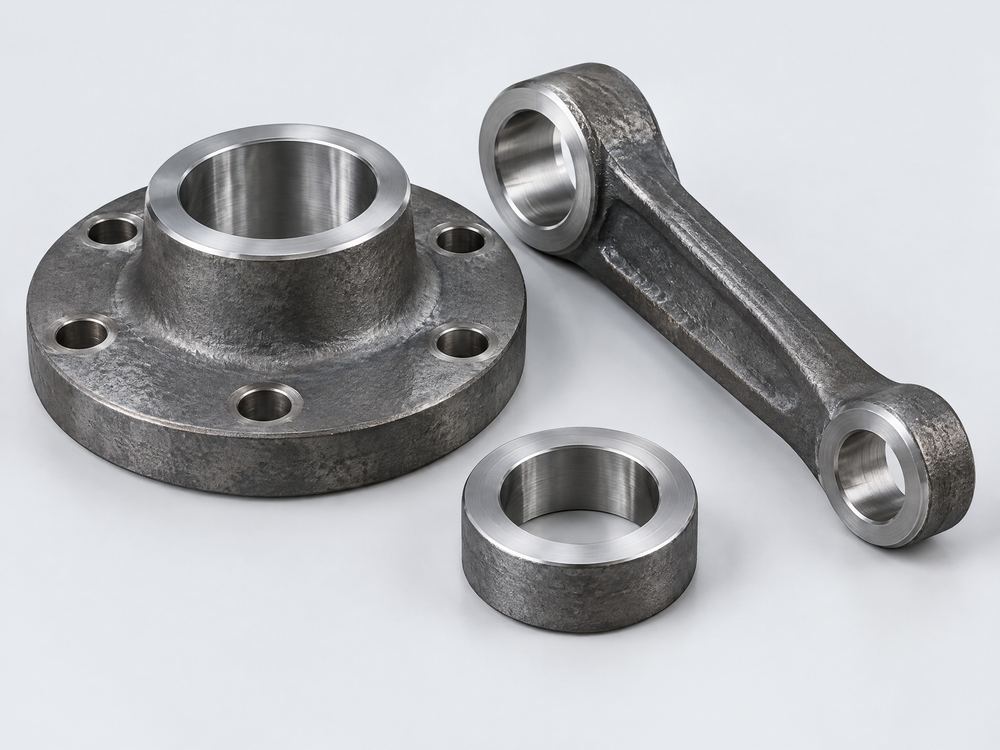
Schmiedeteile kommen dort zum Einsatz, wo Bauteile hohe und wechselnde Lasten sicher tragen müssen: Wellen, Hebel, Gabelköpfe, Flansche und Zahnradrohlinge. TOP Asia Technik beschafft Gesenkschmiedeteile, Freiformschmiedeteile und gewalzte Ringe nach Ihrer Zeichnung bei Schmieden in China – roh, wärmebehandelt oder einbaufertig bearbeitet, mit Werkstoff- und Prüfnachweisen.
- Gesenk-, Freiform- und Ringwalzteile
- Vergütet und einbaufertig bearbeitet
- Ultraschall- und Rissprüfung möglich
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Warum Schmiedeteile – und wann nicht
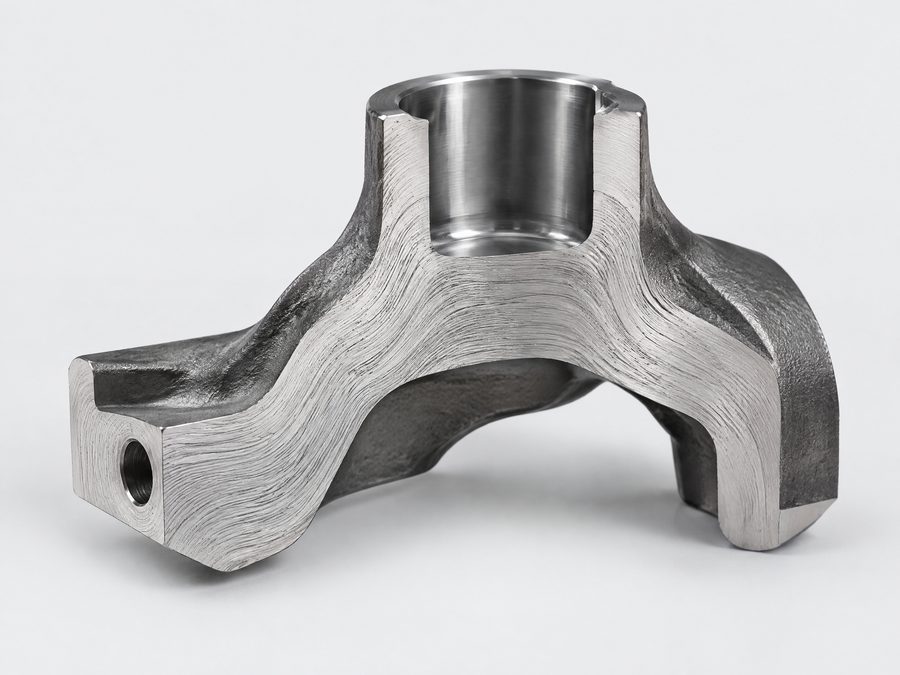
Beim Schmieden wird der Werkstoff im erwärmten Zustand plastisch umgeformt, nicht geschmolzen. Dadurch bleibt ein durchgehender Faserverlauf erhalten, der sich der Bauteilkontur anpasst. Poren und Lunker, wie sie im Guss vorkommen, gibt es praktisch nicht. Das Ergebnis sind höhere Dauerfestigkeit und Zähigkeit als bei einem gleich schweren Gussteil oder einem aus dem Vollen gedrehten Teil.
Die Grenzen: Innenliegende Hohlräume und sehr dünne Wände sind nicht schmiedbar, und die Toleranzen sind gröber als bei Feinguss. Komplexe, aber gering belastete Teile sind deshalb oft im Feinguss günstiger; einfache Drehteile in kleinen Mengen werden besser aus Stangenmaterial gefertigt.
Technischer Steckbrief: Schmiedeteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Vergütungsstähle C45 (1.0503), 42CrMo4 (1.7225), 34CrNiMo6 (1.6582); Einsatzstahl 16MnCr5 (1.7131); AFP-Stahl 38MnVS6 (1.1303); Druckbehälterstahl P250GH (1.0460); Edelstahl 1.4301, 1.4404; Aluminium EN AW-6082, EN AW-7075; Messing |
| Teilegewicht / Größe | Gesenkschmiedeteile von ca. 0,1 kg bis ca. 500 kg; Freiformschmiedeteile bis zu mehreren Tonnen; gewalzte Ringe bis ca. Ø 5.000 mm; größere Teile auf Anfrage |
| Toleranzen | Gesenkschmiedeteile aus Stahl nach DIN EN 10243-1 (Genauigkeitsgrad F normal, E eng); Aluminium-Schmiedeteile nach DIN EN 586-3; Freiformschmiedeteile mit Bearbeitungszugaben nach DIN 7527 |
| Oberflächen / Nachbearbeitung | Abgraten, Strahlen, Wärmebehandlung (Normalglühen, Vergüten, Einsatzhärten, Aluminium T6), Kalibrieren/Prägen, CNC-Drehen und -Fräsen, Verzinken, Lackieren, Korrosionsschutzöl |
| Stückzahlen | Keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; sprechen Sie uns an. Gesenkschmieden rechnet sich mit steigender Stückzahl, weil das Gesenk umgelegt wird; Freiformschmieden und Ringwalzen auch in kleinen Losen |
| Prüfungen | Spektralanalyse, Härte, Zugversuch und Kerbschlagprüfung, Makroätzung des Faserverlaufs, Ultraschall nach DIN EN 10228-3, Magnetpulverprüfung nach DIN EN 10228-1, Messbericht, Werkszeugnis 3.1 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit, zzgl. Transport); Gesenkbau in der Erstmusterzeit enthalten |
| Daten für die Anfrage | Fertigteilzeichnung, bei Bedarf Schmiederohteilzeichnung, Werkstoff und Festigkeits- oder Härtevorgabe, Wärmebehandlungszustand, Jahresbedarf, Prüfanforderungen, Lage des Faserverlaufs bei kritischen Teilen |
Gesenkschmiedeteile, Freiformschmiedeteile und gewalzte Ringe
Welches Schmiedeverfahren passt, hängt von Geometrie, Größe und Stückzahl ab:
| Verfahren | Typische Teile | Werkzeug | Stückzahl |
|---|---|---|---|
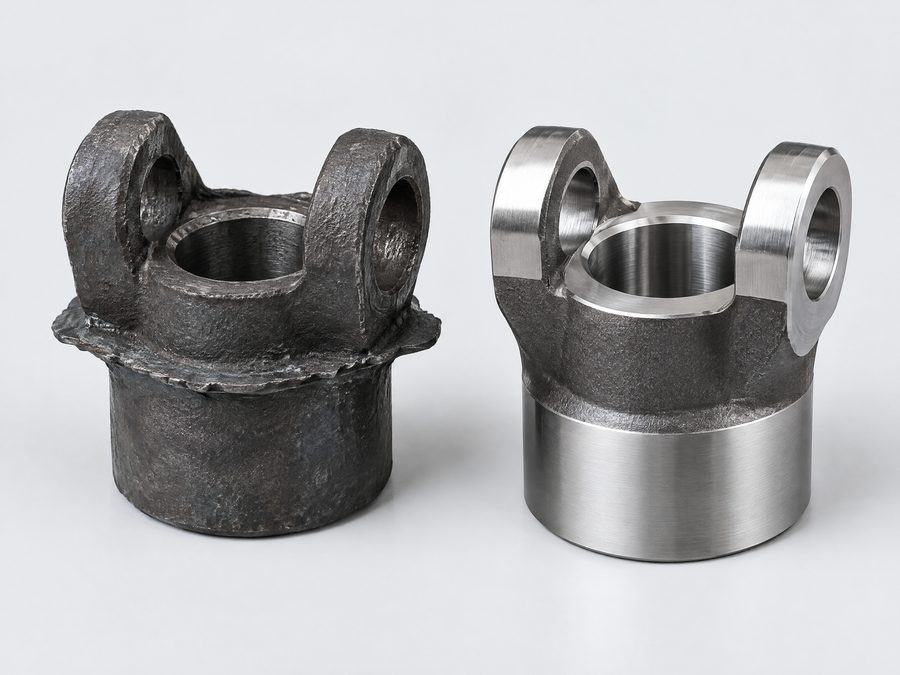
| Gesenkschmieden (mit Grat) | Hebel, Gabelköpfe, Pleuel, Naben, Flanschwellen | teilespezifisches Gesenk aus Warmarbeitsstahl | mittlere bis große Serien (Gesenk wird umgelegt) |
| Präzisionsschmieden (gratarm) | Zahnradrohlinge, Kegelräder, Gelenkteile | aufwendiges Gesenk, enge Prozessführung | große Serien |
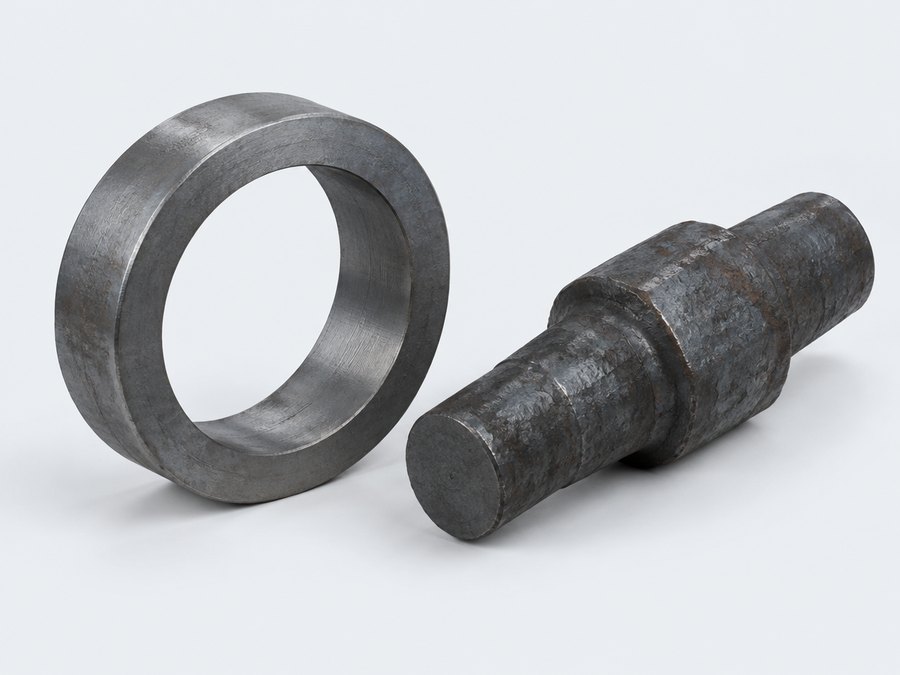
| Freiformschmieden | Wellen, Blöcke, Scheiben, große Rohlinge | Universalwerkzeuge, kein Gesenk | auch Einzelstücke, große Teile |
| Ringwalzen (nahtlos gewalzte Ringe) | Lagerringe, Zahnkranzrohlinge, Flansche großer Durchmesser | Universalwalzen, profilierte Walzen optional | kleine bis mittlere Lose |
Konstruktionshinweise für Gesenkschmiedeteile
Teilungslinie festlegen
Die Gratnaht liegt in der Teilungsebene des Gesenks. Legen Sie sie nicht auf Funktionsflächen und berücksichtigen Sie, dass an der Gratnaht Versatz nach DIN EN 10243-1 zulässig ist.
Schmiedeschrägen
Damit das Teil aus dem Gesenk kommt, brauchen senkrechte Flächen Schrägen von ca. 3–7° (Richtwert), Innenflächen eher mehr als Außenflächen.
Großzügige Radien
Kleine Kantenradien füllen sich schlecht und verschleißen das Gesenk schnell. Kanten- und Hohlkehlenradien von mehreren Millimetern sind beim Stahlschmieden üblich.
Faserverlauf nutzen
Hauptbelastungsrichtung und Faserverlauf sollten übereinstimmen. Bei sicherheitsrelevanten Teilen kann der Faserverlauf per Makroätzung im Erstmuster nachgewiesen werden.
Bearbeitung und Aufmaß
Bearbeitungszugaben von ca. 1,5–3 mm je Fläche sind für mittelgroße Teile üblich. Schmiedehaut, Randentkohlung und Versatz müssen vollständig abgetragen werden.
Löcher vorschmieden
Durchgangslöcher werden als Spiegel vorgeschmiedet und ausgestanzt oder gebohrt. Sacklöcher und Gewinde entstehen immer spanend.
Schmiedestähle und Wärmebehandlung
Für die meisten Maschinenbauteile wird ein Vergütungsstahl wie C45 oder 42CrMo4 gewählt. 42CrMo4 erreicht im vergüteten Zustand je nach Querschnitt Zugfestigkeiten von etwa 900–1.100 MPa; bei größeren Querschnitten fällt der Wert ab, weil die Durchhärtung begrenzt ist. Für sehr große Querschnitte ist 34CrNiMo6 die übliche Wahl.
Eine wirtschaftliche Alternative ist der ausscheidungshärtende AFP-Stahl 38MnVS6: Er erreicht seine Festigkeit durch kontrollierte Abkühlung direkt aus der Schmiedehitze, die separate Vergütung entfällt. Zahnräder und verschleißbeanspruchte Teile werden aus Einsatzstahl wie 16MnCr5 geschmiedet und nach der Bearbeitung einsatzgehärtet – mehr dazu unter Zahnräder und Antriebsteile.
Aluminium-Schmiedeteile
Für Leichtbau mit hoher Festigkeit werden Aluminiumlegierungen wie EN AW-6082 oder EN AW-7075 geschmiedet und anschließend ausgehärtet (T6). Sie ersetzen Stahlteile im Fahrzeug- und Gerätebau, wenn Gewicht zählt und die Belastung es erlaubt.
Geschmiedete Ringe und Flansche nach Zeichnung
Flansche und Ringe werden je nach Größe im Gesenk geschmiedet oder nahtlos gewalzt. Für druckführende Flansche sind Werkstoffe wie P250GH mit Abnahmeprüfzeugnis 3.1 üblich; Flansche nach Norm sind von solchen nach Kundenzeichnung zu unterscheiden.
Typische Schmiedefehler und wie man sie erkennt
Überlappungen und Falten
Entstehen, wenn Werkstoff beim Umformen übereinandergelegt wird. Sie sind oberflächennah und werden mit Magnetpulverprüfung zuverlässig gefunden.
Unterfüllung
Kanten oder Rippen sind nicht ausgeformt, oft wegen zu kleinem Rohteil oder verschlissenem Gesenk. Eine Sichtprüfung nach dem Abgraten und Messung der kritischen Konturen decken das auf.
Versatz
Ober- und Untergesenk verschieben sich gegeneinander. Zulässige Werte regelt DIN EN 10243-1; bei bearbeiteten Teilen muss das Aufmaß den Versatz abdecken.
Randentkohlung
Die Randzone verliert beim Erwärmen Kohlenstoff und wird weich. Auf unbearbeiteten Funktionsflächen beeinträchtigt das Härte und Dauerfestigkeit.
Falsche Wärmebehandlung
Außen ist nichts zu sehen. Härteprüfung je Charge und Zugversuch an Proben aus dem gleichen Wärmebehandlungslos schaffen Sicherheit.
Kostentreiber bei Schmiedeteilen
Werkstoffeinsatz
Bei Schmiedeteilen bestimmt das Einsatzgewicht einschließlich Grat und Abbrand den Preis maßgeblich. Ein gut ausgelegtes Rohteil mit wenig Grat spart Material bei jedem Stück.
Gesenk und Gesenkverschleiß
Gesenke verschleißen und müssen nachgearbeitet oder ersetzt werden. Klären Sie, ob Gesenkkosten einmalig berechnet oder anteilig je Stück umgelegt werden.
Legierte Stähle
Chrom-, Molybdän- und Nickellegierte Stähle sind teurer und schwankender im Preis als C45. Prüfen Sie, ob ein AFP-Stahl oder ein unlegierter Vergütungsstahl ausreicht.
Enge Toleranzen am Rohteil
Genauigkeitsgrad E statt F nach DIN EN 10243-1 erfordert mehr Prozessaufwand. Oft ist es günstiger, bei Grad F zu bleiben und Funktionsflächen zu bearbeiten.
Prüfumfang
100-%-Ultraschall und Rissprüfung sind bei Sicherheitsbauteilen sinnvoll, bei einfachen Hebeln oft nicht. Prüfungen nach Bauteilkritikalität festlegen.
Ablauf der Beschaffung von Schmiedeteilen
Verfahren und Rohteil klären
Gesenk, Freiform oder Ringwalzen; Abstimmung von Teilung, Schrägen und Aufmaß in einer Schmiederohteilzeichnung.
Angebot
Gesenkkosten, Schmiedeteil, Wärmebehandlung und Bearbeitung getrennt ausgewiesen.
Erstmuster
Werkstoffzeugnis, Härte- und Festigkeitswerte, Makroätzung bei Bedarf, Messbericht und Erstmusterprüfbericht.
Serie
Fertigung nach freigegebenem Prozess, Prüfung nach Serienprüfplan, Rückverfolgbarkeit bis zur Schmelze des Vormaterials.
Häufige Fragen zu Schmiedeteilen
Was ist der Unterschied zwischen Gesenkschmiedeteilen und Freiformschmiedeteilen?
Gesenkschmiedeteile werden in einem teilespezifischen Werkzeug geformt und sind maßlich nah an der Endkontur – wirtschaftlich ab mittleren Stückzahlen. Freiformschmiedeteile entstehen mit Universalwerkzeugen, sind gröber und brauchen mehr Bearbeitung, eignen sich aber für große Teile und kleine Lose.
Wann lohnt sich ein Schmiedeteil statt eines Drehteils aus dem Vollen?
Wenn das Teil stark belastet ist und viel Zerspanung bräuchte, etwa bei Flanschwellen oder Hebeln mit großen Querschnittsunterschieden. Der Werkstoffeinsatz sinkt, und der Faserverlauf verbessert die Dauerfestigkeit.
Welche Toleranzen gelten für Gesenkschmiedeteile?
Für Stahl üblicherweise DIN EN 10243-1 mit Genauigkeitsgrad F (normal) oder E (eng). Die Grenzabmaße hängen von Teilegewicht, Werkstoff, Form und Teilungslinie ab und werden in der Rohteilzeichnung festgelegt.
Wie wird der Faserverlauf nachgewiesen?
Durch Makroätzung eines aufgeschnittenen Erstmusters. Das Schliffbild zeigt, ob die Fasern der Kontur folgen. Bei sicherheitsrelevanten Teilen kann diese Prüfung auch wiederkehrend vereinbart werden.
Ist 42CrMo4 aus China mit europäischem Material vergleichbar?
Chinesische Werke liefern oft nach GB-Norm (42CrMo) oder ASTM (4140), die chemisch ähnlich, aber nicht identisch sind. Fordern Sie Werkstoff nach DIN EN 10083-3 mit Werkszeugnis 3.1 und lassen Sie Analyse und Festigkeit in der Erstbemusterung prüfen.
Lassen sich auch geschmiedete Aluminiumteile beschaffen?
Ja, etwa aus EN AW-6082 oder EN AW-7075 mit Aushärtung. Aluminium-Schmiedeteile sind deutlich fester als Aluminiumguss und werden gewählt, wenn Gewicht und Dauerfestigkeit gleichermaßen zählen.
Verwandte Teilearten
Anfrage: Schmiedeteile nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr