Startseite › Zeichnungsteile › Zahnräder & Antriebsteile
Zahnräder nach Zeichnung und Getriebeteile in Serie
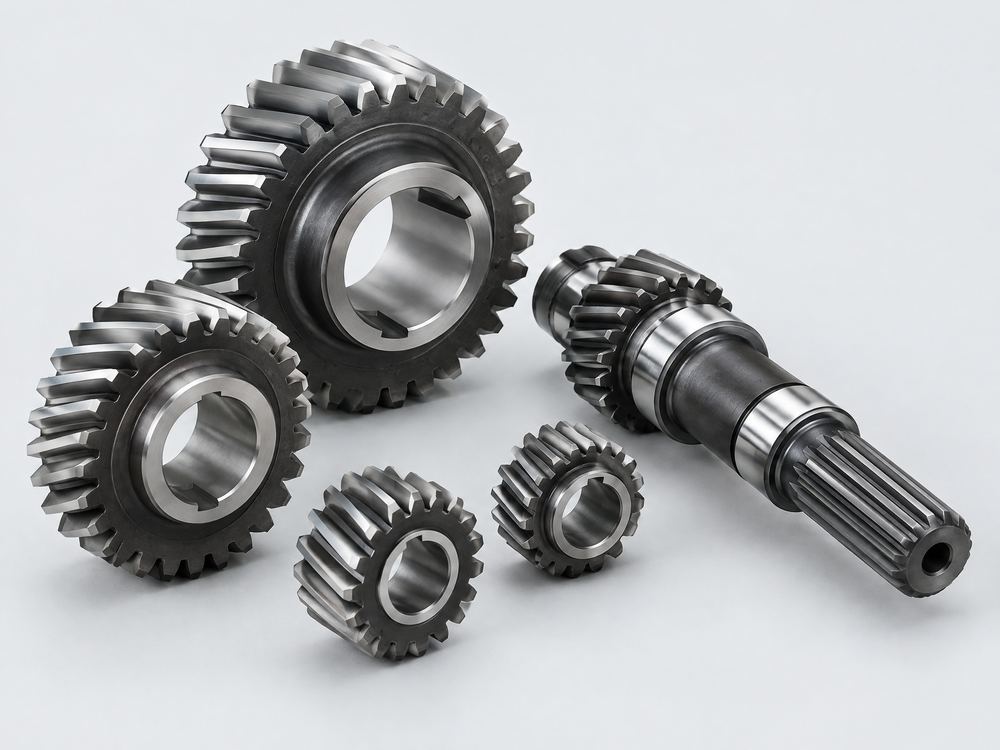
Wir beschaffen Zahnräder nach Zeichnung und weitere Getriebeteile – Stirnräder, Kettenräder, Riemenscheiben, Wellen und Zahnwellen – aus spezialisierten Werken in China. Verzahnungsqualität, Wärmebehandlung und Werkstoff klären wir vor dem Auftrag, damit die Serie in Ihr Getriebe passt.
- Verzahnung nach DIN 3962 / ISO 1328
- Einsatz- und Induktivhärten
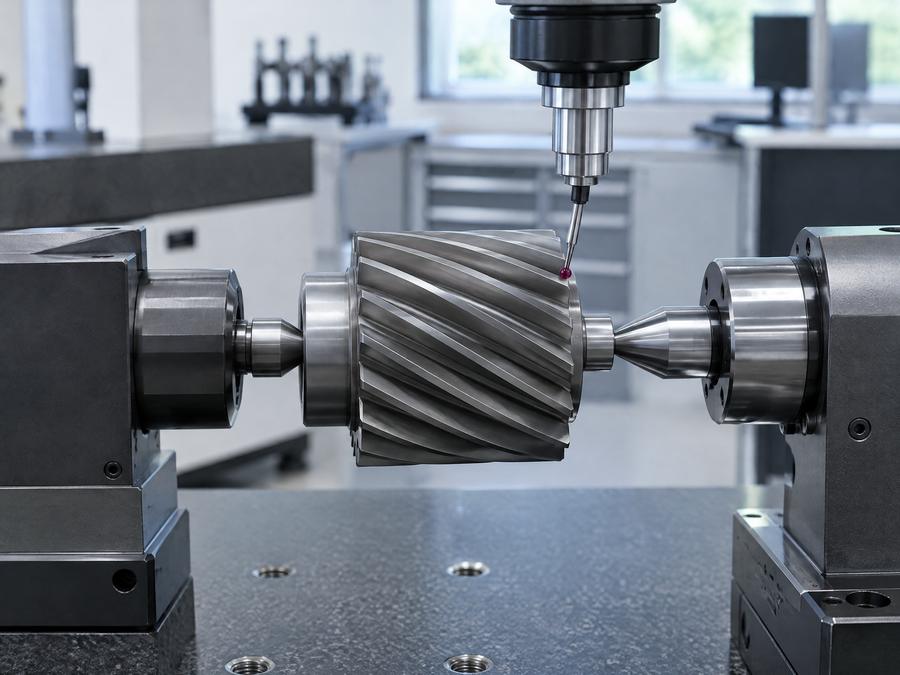
- Zahnflanken-Messprotokoll möglich
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Getriebeteile aus China: Wann es sich rechnet
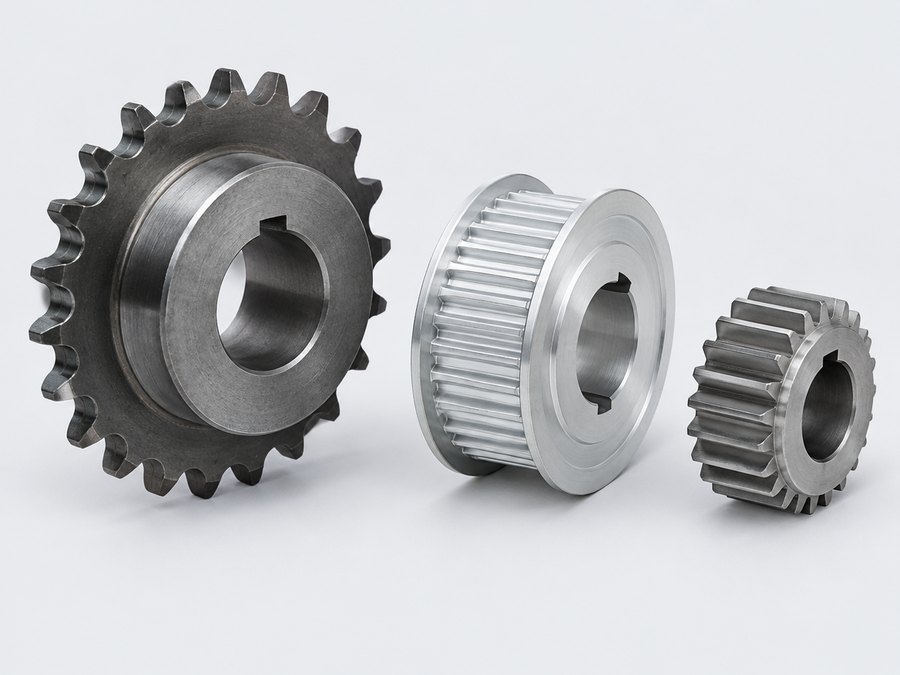
Antriebsteile verbinden mehrere Fertigungsschritte: Drehen, Verzahnen, Härten, Schleifen. Jeder Schritt hat Einfluss auf Laufruhe und Lebensdauer. Chinesische Getriebehersteller arbeiten in großem Umfang für Landmaschinen, Fördertechnik, Elektrowerkzeuge und Industriegetriebe – die Ketten aus Schmiede, Verzahnung und Härterei sind dort oft eng beieinander.
Wirtschaftlich wird es vor allem bei wiederkehrendem Bedarf und bei Teilen mit hohem Bearbeitungsanteil; eine feste Mindestmenge gibt es bei uns nicht. Für einzelne Ersatzzahnräder oder Getriebereparaturen ist ein regionaler Verzahner in der Regel schneller und günstiger.
Technischer Steckbrief: Zahnräder und Antriebsteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Einsatzstahl 16MnCr5 (1.7131), 20MnCr5 (1.7147), 18CrNiMo7-6 (1.6587); Vergütungsstahl 42CrMo4 (1.7225), C45 (1.0503); Sphäroguss EN-GJS-600-3; Messing, Bronze, POM für leise Kleinantriebe |
| Teilegewicht / Größe | Stirnräder typisch Modul 0,5–10 (größere Module auf Anfrage), Ø von ca. 10 mm bis ca. 2.000 mm; Wellen bis ca. 6.000 mm Länge; größere Abmessungen auf Anfrage |
| Toleranzen | Verzahnungsqualität DIN 3962 Q8–10 gefräst/gestoßen, Q6–7 geschabt, Q5–6 geschliffen; Lagersitze IT5–IT6 nach ISO 286; übrige Maße ISO 2768-mK |
| Oberflächen / Nachbearbeitung | Einsatzhärten 58–62 HRC, Induktivhärten 50–56 HRC (C45), Nitrieren; Zahnflanken- und Lagersitzschleifen Ra 0,4–0,8 µm; Brünieren, Phosphatieren, Korrosionsschutzöl |
| Stückzahlen | Keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; sprechen Sie uns an |
| Prüfungen | Verzahnungsmessung (Profil, Flankenlinie, Teilung, Rundlauf), Zahnweite oder Maß über Rollen, Härte- und Einhärtungstiefe am Schliff, Rissprüfung, Materialzeugnis 3.1 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit, zzgl. Transport); inkl. Wärmebehandlung |
| Daten für die Anfrage | Zeichnung mit Verzahnungstabelle (Modul, Zähnezahl, Eingriffswinkel, Schrägungswinkel, Profilverschiebung, Qualität, Zahndickenabmaße), Werkstoff, Wärmebehandlung, Jahresbedarf |
Werkstoffe und Härteverfahren für Zahnräder
Werkstoff und Wärmebehandlung gehören zusammen. Die Tabelle zeigt übliche Kombinationen und die in China gängigen Gegenstücke.
| Werkstoff | Wärmebehandlung | Härte (Richtwert) | Einsatz | China-Pendant |
|---|---|---|---|---|
| 16MnCr5 / 20MnCr5 | Einsatzhärten (Aufkohlen + Härten) | 58–62 HRC Rand, Kern ca. 30–40 HRC | hoch belastete Stirn- und Kegelräder | 20CrMnTi, 16MnCr5 |
| 18CrNiMo7-6 | Einsatzhärten | 58–62 HRC | große, schwer belastete Getrieberäder | 17CrNiMo6 / 18CrNiMo7-6 |
| 42CrMo4 | Vergüten + Induktivhärten oder Nitrieren | 50–55 HRC induktiv, ca. 500–600 HV nitriert | Wellen, Zahnwellen, große Räder | 42CrMo |
| C45 | Vergüten oder Induktivhärten | 50–56 HRC induktiv | Kettenräder, einfache Stirnräder | 45# |
| EN-GJS-600-3 | ohne oder Induktivhärten | ca. 190–270 HB | große Kettenräder, Riemenscheiben | QT600-3 |
| POM / PA | keine | – | leise Kleinantriebe, geringe Last | POM / PA66 |
Verzahnungsqualität nach DIN 3961/3962 und ISO 1328
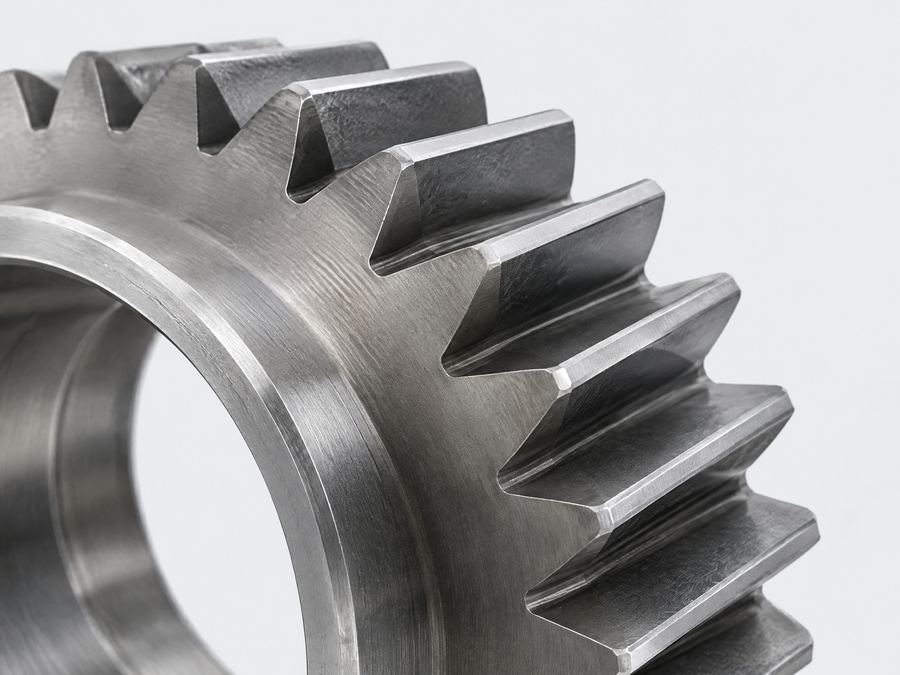
DIN 3961 definiert die Begriffe, DIN 3962 die zulässigen Abweichungen in den Qualitäten 1 (sehr fein) bis 12 (grob). International wird ISO 1328-1 verwendet; die Klassen sind ähnlich gestuft, aber nicht zahlengleich übertragbar. Nennen Sie auf der Zeichnung deshalb immer die Norm samt Ausgabe, nicht nur „Qualität 7“.
Wichtig für die Praxis: Härten verschlechtert die Verzahnung durch Verzug meist um 1–2 Qualitätsstufen. Wer nach dem Einsatzhärten Q6 braucht, muss schleifen lassen. Für Kettenräder und viele Fördertechnik-Antriebe genügt dagegen Q9–10 ohne Schleifen.
Modul, Bezugsprofil und Flankenspiel
Bevorzugen Sie Module aus der Normreihe nach DIN 780 bzw. ISO 54 und das Bezugsprofil nach DIN 867 bzw. ISO 53. Dafür sind Wälzfräser in jedem Werk vorhanden. Das Flankenspiel wird über Zahndickenabmaße nach DIN 3967 festgelegt, etwa „8e25“ – fehlt diese Angabe, entscheidet das Werk.
Konstruktionshinweise für Zahnräder, Wellen und Kettenräder
Vollständige Verzahnungstabelle
Modul, Zähnezahl, Eingriffswinkel, Schrägungswinkel und -richtung, Profilverschiebung, Qualität und Prüfmaß (Zahnweite Wk oder Maß über Rollen) gehören auf jede Zeichnung.
Härteangaben vollständig
Bei Einsatzhärten Oberflächenhärte und Einsatzhärtungstiefe CHD nach ISO 2639 angeben, Richtwert 0,1–0,2 × Modul. Bereiche ohne Härtung (z. B. Gewinde) kennzeichnen.
Wellen: Sitze und Nuten
Lagersitze mit Passung (z. B. k6) und Rauheit angeben, Passfedernuten nach DIN 6885, Zentrierbohrungen nach DIN 332 – das spart Rückfragen und sichert die Rundlaufmessung.
Zahnwellen nach Norm
Evolventenverzahnte Zahnwellen nach DIN 5480 oder Keilwellen nach ISO 14 lassen sich mit Standardwerkzeugen fertigen. Sonderprofile erfordern eigene Wälzfräser oder Räumnadeln.
Kettenräder und Riemenscheiben
Kettenräder nach ISO 606 bzw. DIN 8187, Keilriemenscheiben nach DIN 2211, Zahnriemenscheiben nach Profil (z. B. HTD, AT, T nach DIN 7721) bezeichnen – dann reicht oft eine vereinfachte Zeichnung.
Freistiche und Auslauf
Ein Werkzeugauslauf neben der Verzahnung ermöglicht Wälzfräsen statt teurem Stoßen. Freistiche nach DIN 509 an geschliffenen Absätzen vorsehen.
Typische Fehler bei Getriebeteilen – und wie wir sie verhindern
Härteverzug unterschätzt
Schräg verzahnte Räder verziehen sich beim Einsatzhärten. Die Verzahnungsmessung nach dem Härten gehört in den Erstmusterbericht, nicht nur davor.
Falsche Einsatzhärtungstiefe
Zu geringe CHD führt zu Grübchen und Zahnbruch. Wir lassen die CHD am mitgehärteten Probestück oder am Teil im Schliff nachweisen.
Schleifbrand
Zu aggressives Schleifen gehärteter Flanken erzeugt weiche Zonen. Prüfung durch Nitalätzung nach ISO 14104 bei kritischen Teilen vereinbaren.
Werkstoffersatz ohne Freigabe
In China ist 20CrMnTi als Einsatzstahl sehr verbreitet. Er kann gleichwertig sein, muss aber von Ihnen freigegeben werden – nicht stillschweigend eingesetzt.
Unklare Prüfmaße
Ohne Zahnweite oder Rollenmaß misst jedes Werk anders. Die Prüfgröße auf der Zeichnung schafft eine eindeutige Abnahme.
Kosten für Zahnräder nach Zeichnung senken
Die Kosten eines Zahnrads werden vor allem durch Verzahnungsqualität, Wärmebehandlung und Schleifen bestimmt. Ein geschliffenes Q6-Zahnrad kann ein Mehrfaches eines gefrästen Q9-Rads kosten. Prüfen Sie deshalb, welche Qualität Ihr Getriebe wirklich braucht.
Weitere Hebel: Rohteile geschmiedet statt aus dem Vollen gedreht (siehe Schmiedeteile), Normmodule statt Sonderwerkzeug, mehrere Räder gemeinsam in einer Härtecharge und Rahmenabrufe statt Einzelbestellungen. Für die übrigen Drehbearbeitungen gelten die Hinweise unter CNC-Präzisionsteile.
- Sonderwälzfräser für Nicht-Normmodule: einmalige Werkzeugkosten einplanen
- Induktivhärten nur der Zahnflanken statt Durchhärten spart Verzug und Richtarbeit
- Schleifen nur dort, wo Laufruhe oder Tragfähigkeit es fordern
Ablauf für Zahnräder und Wellen
Technische Klärung
Verzahnungsdaten, Werkstoff, Härteangaben und Prüfmaße prüfen; Werkstoffäquivalente schriftlich festlegen.
Werkauswahl
Auswahl eines Werks mit passender Verzahnungs- und Härtekapazität; Angebote einholen.
Erstmuster mit Messprotokoll
Verzahnungsmessung, Härte, CHD-Schliff und Maßbericht im Erstmusterprüfbericht.
Laufprobe bei Ihnen
Einbau ins Getriebe, Geräusch- und Tragbildprüfung; danach Freigabe.
Serie und Überwachung
Serienprüfplan mit Stichproben je Härtecharge, Termintracking und Lieferung nach vereinbartem Incoterm.
Häufige Fragen zu Zahnrädern und Getriebeteilen
Welche Verzahnungsqualität ist ohne Schleifen erreichbar?
Wälzgefräste oder gestoßene Zahnräder erreichen üblicherweise DIN 3962 Q8–9 im weichen Zustand. Nach dem Härten verschlechtert sich die Qualität meist um 1–2 Stufen; bessere Werte erfordern Schaben vor oder Schleifen nach dem Härten.
Ist 20CrMnTi ein Ersatz für 16MnCr5?
Beide sind Einsatzstähle mit ähnlichem Einsatzbereich. Härtbarkeit und Kernfestigkeit unterscheiden sich jedoch. Ein Ersatz ist nur nach Ihrer Freigabe und mit Nachweis von Randhärte, Kernhärte und CHD zulässig.
Wie wird die Einsatzhärtungstiefe nachgewiesen?
Durch eine Härteverlaufsmessung am Querschliff nach ISO 2639, meist an einem mitgehärteten Probestück aus derselben Charge. Grenzhärte ist standardmäßig 550 HV.
Können Kettenräder nach Norm ohne eigene Zeichnung bestellt werden?
Für Kettenräder nach ISO 606 genügen oft Kettentyp, Zähnezahl, Nabenform und Bohrung mit Passfedernut. Für Serien empfehlen wir trotzdem eine kurze Zeichnung, damit Härtung und Toleranzen eindeutig sind.
Liefern Sie auch komplette Getriebe?
Wir beschaffen Getriebeteile und auf Wunsch montierte Baugruppen nach Zeichnung. Die Auslegung und Berechnung des Getriebes nach ISO 6336 bleibt bei Ihnen als Konstrukteur.
Welche Prüfung ist bei Zahnrädern sinnvoll?
Mindestens Zahnweite oder Rollenmaß, Rundlauf und Härte. Bei höheren Qualitäten zusätzlich Profil-, Flankenlinien- und Teilungsmessung auf einer Verzahnungsmessmaschine sowie Rissprüfung nach dem Schleifen.
Verwandte Teilearten
Anfrage: Zahnräder & Antriebsteile nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr