Startseite › Zeichnungsteile › Sinterteile & MIM
Sinterteile und MIM-Teile nach Zeichnung – Pulvermetallurgie in Serie
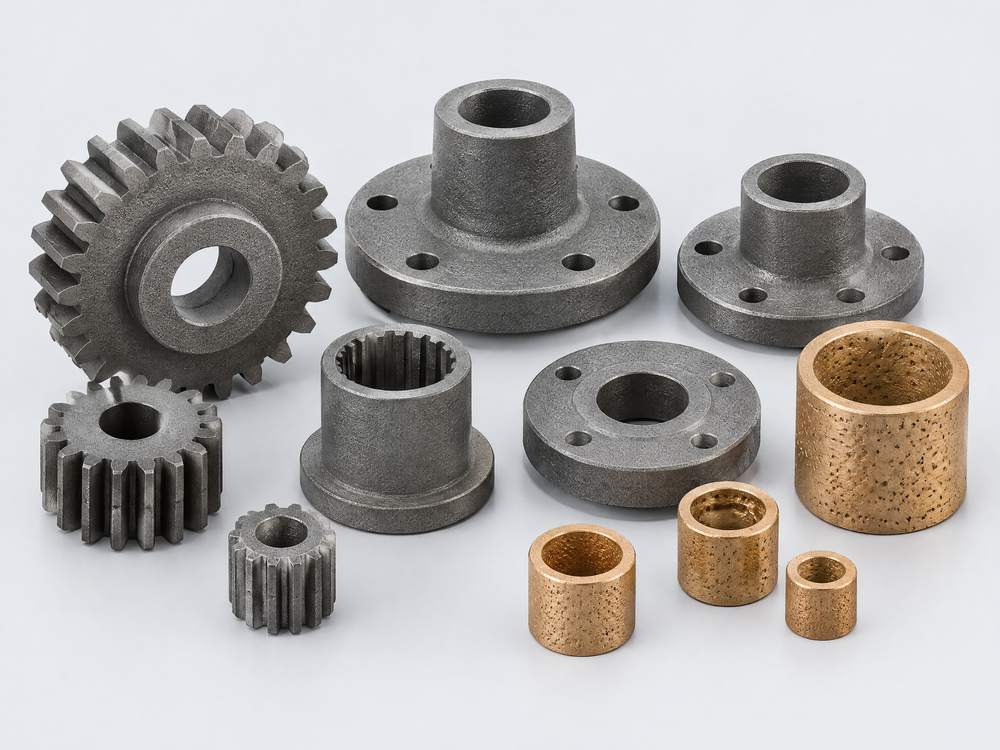
Wir beschaffen Sinterteile und MIM-Teile (Metallpulverspritzguss) nach Ihrer Zeichnung aus Werken in China – von gepressten Formteilen und Sinterlagern bis zu kleinen, komplexen Edelstahlteilen. Pulvermetallurgie spart bei großen Serien Material und Zerspanung; wir prüfen mit Ihnen, ob Ihr Teil dafür geeignet ist.
- Pressen-Sintern und Metallpulverspritzguss
- Fe-Cu-C, Bronze, 316L, 17-4PH
- wirtschaftlich bei großen Serien
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Wann Sintern statt Zerspanen oder Feinguss?
Pulvermetallurgie formt Teile endkonturnah in einem Werkzeug. Das Material wird fast vollständig genutzt, Zerspanung entfällt weitgehend. Dafür braucht es ein Presswerkzeug oder eine Spritzgussform – die Kosten amortisieren sich erst über große Stückzahlen.
Als Faustregel lohnen sich gepresste Sinterteile und MIM-Teile vor allem bei großen, wiederkehrenden Serien, weil sich das Werkzeug über die Menge amortisieren muss. Eine feste Mindestmenge gibt es bei uns nicht – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab. Bei kleineren Mengen sind CNC-Präzisionsteile oder Feinguss meist günstiger.
Technischer Steckbrief: Sinterteile und MIM-Teile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Pressen-Sintern: Fe, Fe-Cu, Fe-Cu-C (z. B. MPIF FC-0208), Fe-Ni-Mo, Sinterbronze CuSn10, Sinterstahl rostfrei 316L / 410L; MIM: 316L, 17-4PH (1.4542), 42CrMo4, Fe-2Ni, Ti-6Al-4V |
| Teilegewicht / Größe | Pressen-Sintern ca. 1 g–2 kg, Höhe in Pressrichtung meist bis ca. 2,5 × Durchmesser; MIM ca. 0,1–100 g, Wandstärke 0,5–6 mm; größere Teile auf Anfrage |
| Toleranzen | Sinterteil radial IT8–IT10, nach Kalibrieren IT6–IT7; in Pressrichtung IT11–IT12; MIM ca. ±0,3–0,5 % vom Nennmaß, mindestens ca. ±0,03 mm |
| Oberflächen / Nachbearbeitung | Kalibrieren, Dampfbehandlung, Härten oder Sinterhärten, Ölimprägnieren (Sinterlager), Harzimprägnieren für Dichtheit, Gleitschleifen, Nachbearbeitung von Querbohrungen und Gewinden |
| Stückzahlen | Keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; sprechen Sie uns an; Pressen-Sintern und MIM rechnen sich typischerweise bei großen Serien |
| Prüfungen | Dichte nach ISO 2738, Maßbericht, Härte (scheinbar und Gefüge), Gefügeschliff, Zugversuch an Probestäben, Porenfüllgrad bei Sinterlagern |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit, zzgl. Transport); Werkzeugbau in der Erstmusterzeit enthalten |
| Daten für die Anfrage | Zeichnung und 3D-Modell, Funktion des Teils, geforderte Festigkeit oder Dichte, Werkstoff oder Norm, Oberflächenbehandlung, Jahresbedarf |
Pulvermetallurgie im Vergleich: Sinterteile, MIM, Feinguss, Zerspanen
| Kriterium | Pressen-Sintern | MIM | Feinguss | Zerspanen |
|---|---|---|---|---|
| Typische Teilegröße | 1 g–2 kg | 0,1–100 g | 10 g–100 kg | nahezu beliebig |
| Dichte | 85–92 % (6,6–7,2 g/cm³ bei Fe) | 96–99 % | ca. 100 % | 100 % |
| Geometrie | 2,5D, keine Hinterschnitte quer zur Pressrichtung | komplex 3D, kleine Details | komplex 3D | durch Werkzeugzugang begrenzt |
| Werkzeugkosten (Richtwert) | ca. 5.000–30.000 € | ca. 10.000–50.000 € | ca. 2.000–20.000 € | keine |
| Wirtschaftlich ab | große Serien | große Serien, kleine Teile | kleine bis mittlere Serien | Einzelstück |
Konstruktionshinweise für Sinterteile
In Pressrichtung denken
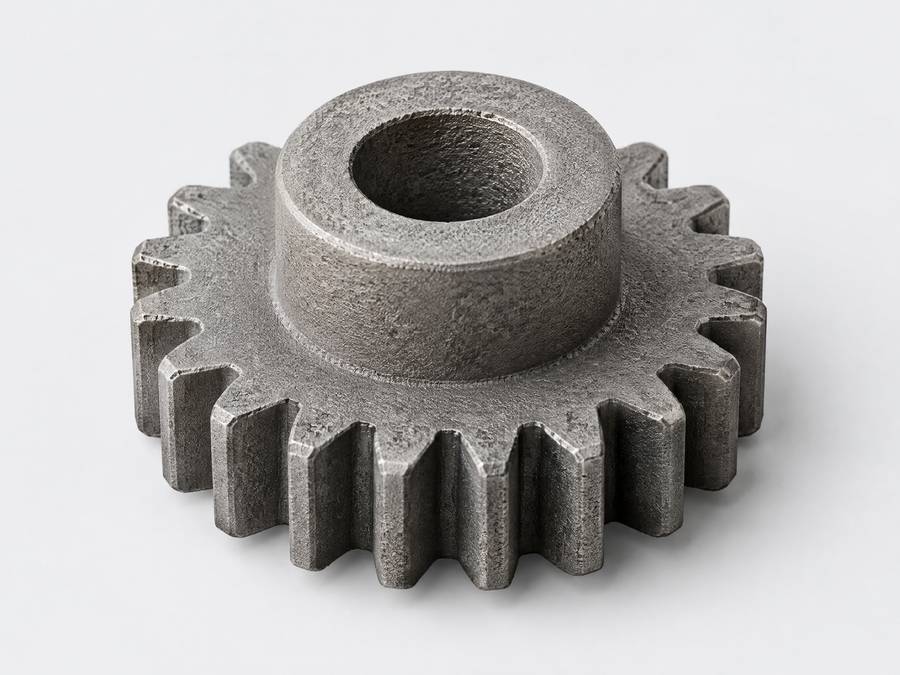
Das Pulver wird axial verpresst. Formelemente parallel zur Pressrichtung sind problemlos, Querbohrungen, Quernuten und Hinterschnitte müssen nachträglich zerspant werden.
Höhe zu Durchmesser begrenzen
Lange, schlanke Teile verdichten ungleichmäßig. Ein Verhältnis Höhe zu Durchmesser bis etwa 2,5–3 ergibt eine gleichmäßige Dichte.
Keine Messerkanten
Spitze Kanten und Wände unter etwa 1,5–2 mm brechen im Grünling oder im Werkzeug. Kleine Fasen und Radien verlängern die Werkzeugstandzeit.
Stufen statt Schrägen
Mehrere Höhenstufen sind mit geteilten Stempeln machbar. Jede Stufe erhöht aber die Werkzeugkosten – so wenige wie möglich vorsehen.
Kalibrieren gezielt nutzen
Nur die Funktionsmaße, etwa Lagerbohrung oder Außendurchmesser, eng tolerieren. Diese werden kalibriert; der Rest bleibt im Sinterzustand.
MIM-Teile: Metallpulverspritzguss für kleine, komplexe Teile
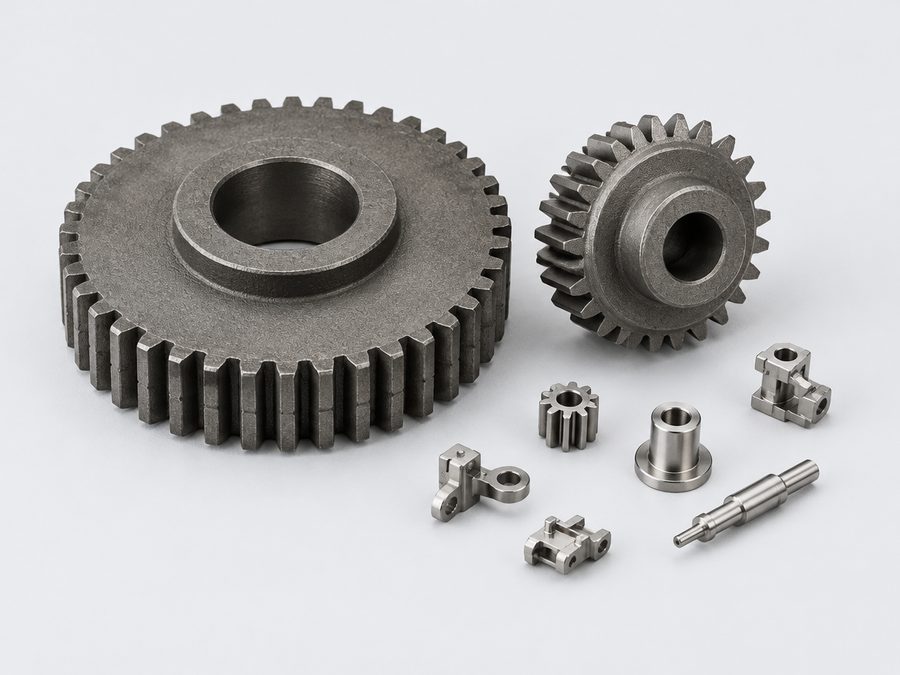
Beim Metallpulverspritzguss wird feines Metallpulver mit Binder zu einem Granulat (Feedstock) gemischt und auf Spritzgießmaschinen verarbeitet. Nach dem Entbindern schwindet das Teil beim Sintern um rund 15–20 % und erreicht 96–99 % Dichte – mit Eigenschaften nahe am Knetwerkstoff.
MIM eignet sich für kleine Teile mit Details, die zerspant teuer wären: Verriegelungen, Hebel, Schloss- und Werkzeugteile, Komponenten für Mess- und Gerätetechnik. Werkstoffe sind in ISO 22068 und MPIF Standard 35 beschrieben.
- Gleichmäßige Wandstärken vorsehen, Masseanhäufungen aushöhlen
- Eine ebene Auflagefläche für das Sintern einplanen, sonst verzieht sich das Teil
- Anspritzpunkt und Auswerfermarken mit dem Werk abstimmen
- Funktionsmaße enger als ±0,3 % nur mit Nachbearbeitung
Sinterlager und typische Qualitätsthemen
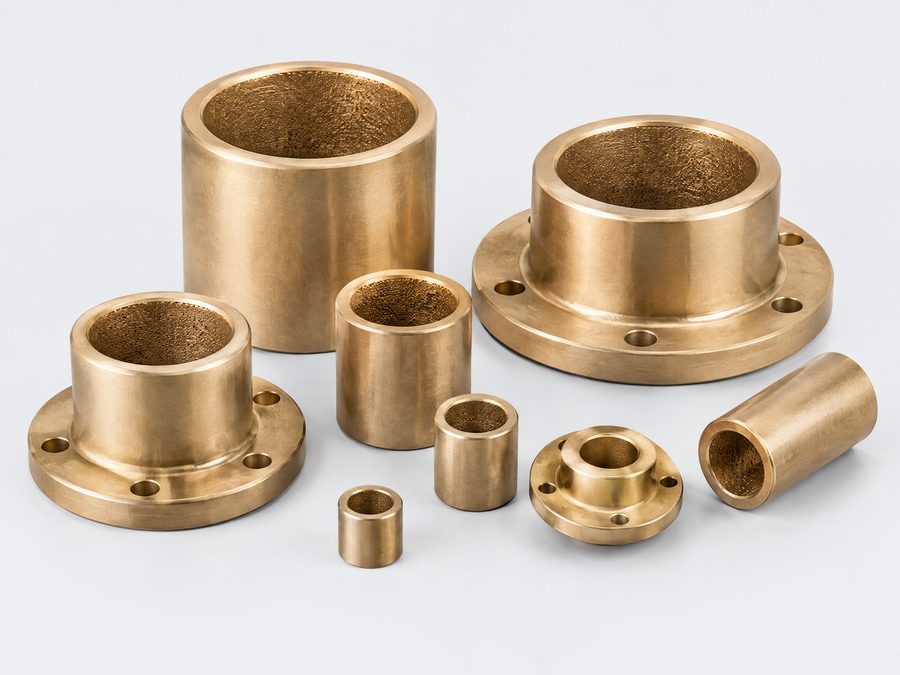
Sinterlager richtig spezifizieren
Sinterlager aus Bronze oder Eisen-Kupfer haben etwa 15–30 % Porenraum, gefüllt mit Öl. Ölsorte, Porenfüllgrad und Einpresspassung gehören auf die Zeichnung.
Dichteschwankungen
Ungleichmäßige Dichte führt zu Festigkeitsunterschieden. Wir lassen die Dichte nach ISO 2738 an definierten Teilbereichen im Erstmuster nachweisen.
Korrosion bei Eisenwerkstoffen
Poröse Sinterteile rosten von innen. Dampfbehandlung, Ölung oder Harzimprägnieren vor dem Beschichten vereinbaren; galvanische Schichten ohne Imprägnieren sind kritisch.
Verzug bei MIM
Die große Schwindung erzeugt Verzug an dünnen, langen Partien. Ebenheitsforderungen früh mit dem Werk klären, ggf. Kalibrieren oder Richten einplanen.
Kostentreiber bei Pulvermetallurgie – und wo Sie sparen
Werkzeugkomplexität
Jede Höhenstufe braucht einen eigenen Stempel, jeder MIM-Schieber erhöht die Formkosten. Eine Vereinfachung der Kontur senkt die Einmalkosten oft stärker als der Teilepreis.
Nacharbeit
Querbohrungen, Gewinde und Schleifen kosten bei Sinterteilen mehr als der eigentliche Sinterprozess. Funktionen möglichst in Pressrichtung legen.
Dichte und Werkstoff
Höhere Dichte erfordert Doppelpressen oder Warmpressen. Fe-Cu-C ist deutlich günstiger als Fe-Ni-Mo oder rostfreie Pulver – nur so viel Festigkeit wie nötig fordern.
Losgröße und Ofenbelegung
Sinteröfen arbeiten kontinuierlich. Größere Lose mit Rahmenabruf senken die Rüst- und Anlaufkosten je Teil spürbar.
Ablauf für Sinterteile und MIM-Teile
Eignung prüfen
Geometrie, Stückzahl und Werkstoff bewerten; Vergleich mit Zerspanen, Feinguss oder Stanzteilen.
Angebot mit Werkzeugkosten
Teilepreis und Werkzeugkosten getrennt; Hintergründe im Ratgeber Werkzeugkosten.
Werkzeug und Erstmuster
Erstmuster mit Maßbericht, Dichte, Härte und Gefüge; Freigabe durch Sie.
Serie
Serienprüfplan je Sintercharge, Rückverfolgbarkeit über Pulverchargen, Lieferung nach vereinbartem Incoterm.
Häufige Fragen zu Sinterteilen und MIM-Teilen
Sind Sinterteile so fest wie gedrehte Teile?
Gepresste Sinterteile erreichen wegen der Restporosität geringere Festigkeit und Zähigkeit als Vollmaterial. Fe-Cu-C-Werkstoffe kommen gehärtet aber auf Zugfestigkeiten von mehreren hundert MPa und reichen für viele Zahnräder, Naben und Hebel aus.
Was ist der Unterschied zwischen Sinterteil und MIM-Teil?
Sinterteile werden aus Pulver gepresst, MIM-Teile spritzgegossen. MIM erlaubt komplexere 3D-Formen und höhere Dichte, ist aber auf kleine Teile begrenzt und hat höhere Werkzeugkosten.
Können Sinterteile gehärtet werden?
Ja, durch Einsatzhärten, Vergüten oder Sinterhärten direkt im Sinterofen. Wegen der Porosität wird die Härte als scheinbare Härte gemessen; aussagekräftiger ist die Gefügehärte.
Sind Sinterteile dicht?
Nicht automatisch. Für Teile, die Druck halten müssen, ist Harzimprägnieren nötig. MIM-Teile mit über 96 % Dichte sind in der Regel dicht.
Lassen sich Zahnräder als Sinterteil herstellen?
Ja, gerad- und schrägverzahnte Stirnräder bis etwa mittlerer Belastung sind ein klassisches Sinterteil. Für hoch belastete Getriebe bleiben gefräste und geschliffene Zahnräder die bessere Wahl.
Welche Edelstähle gibt es als MIM-Teil?
Am häufigsten 316L für Korrosionsbeständigkeit und 17-4PH (1.4542) für hohe Festigkeit nach Ausscheidungshärtung. Auch 420 und 440C für verschleißfeste Teile sind verbreitet.
Verwandte Teilearten
Anfrage: Sinterteile & MIM nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr