Startseite › Zeichnungsteile › Gummiteile
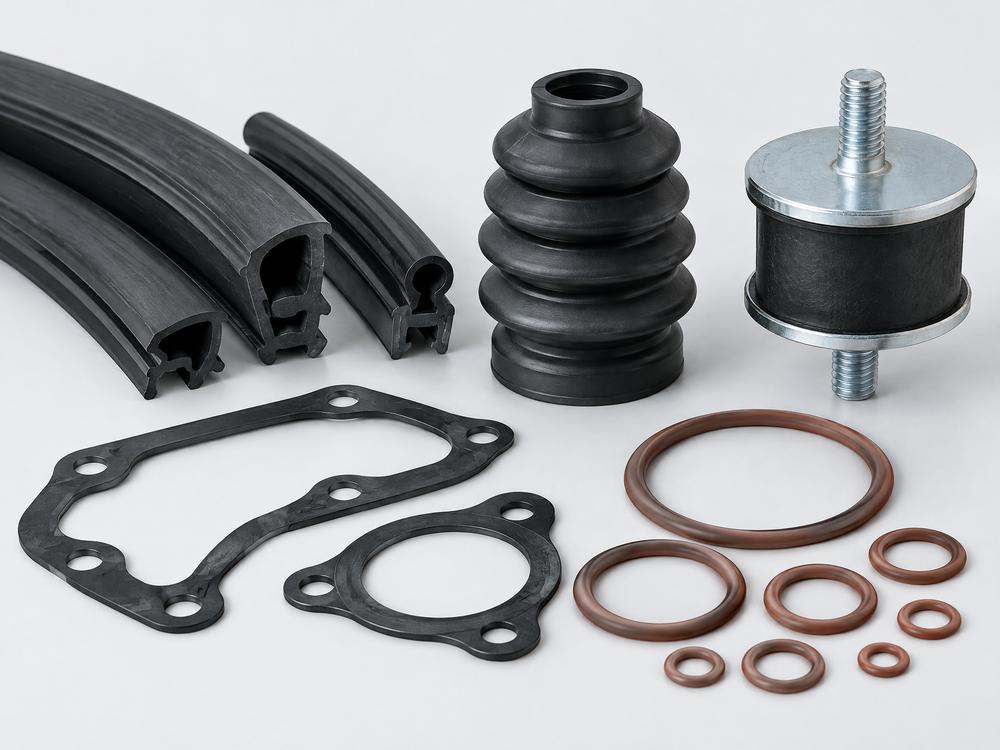
Gummiformteile, Formdichtungen und Gummi-Metall-Teile nach Zeichnung
Wir beschaffen Gummiformteile, Formdichtungen, Gummiprofile und Gummi-Metall-Teile nach Ihrer Zeichnung in Serie. Entscheidend für die Funktion ist die richtige Mischung – deshalb finden Sie hier Elastomerwahl, Toleranzklassen, Prüfungen und die Stolperfallen bei der Beschaffung aus China.
- NBR, EPDM, FKM, Silikon, CR
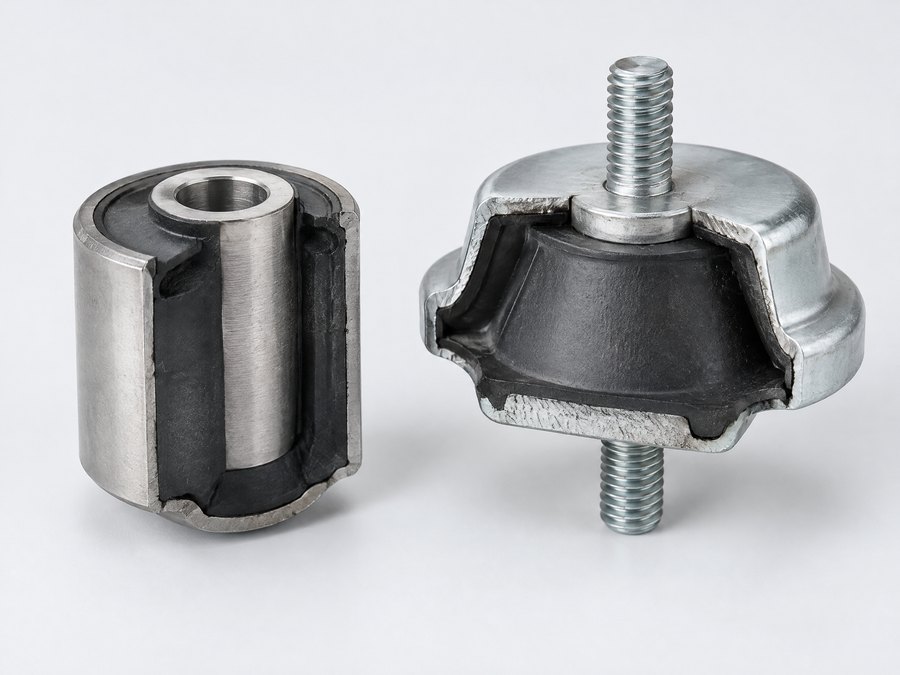
- Gummi-Metall vulkanisiert
- Mischung per Prüfung abgesichert
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Gummiformteile und Dichtungen nach Zeichnung: Einsatz und Verfahren
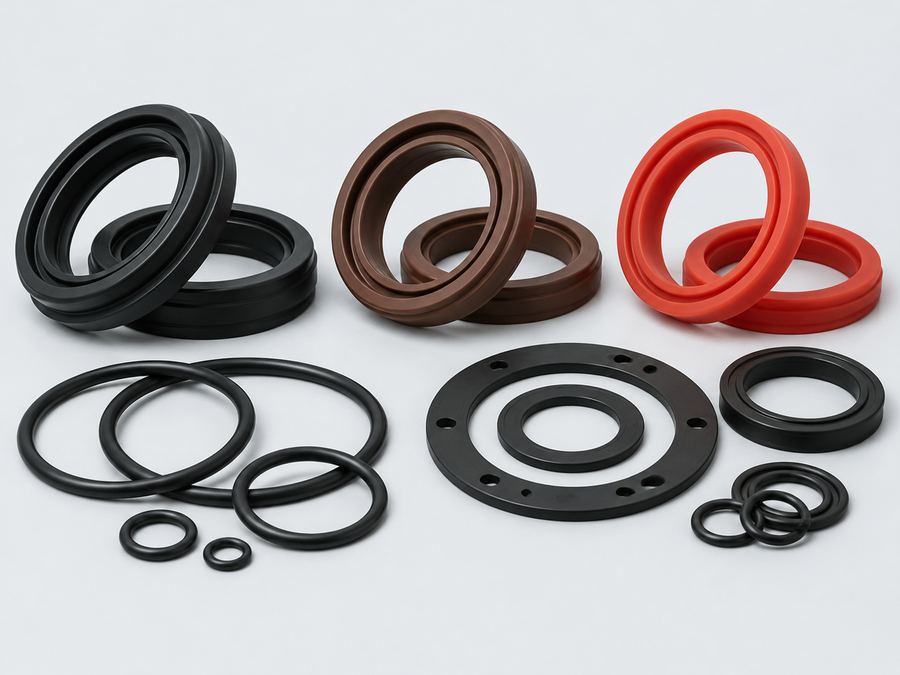
Gummiformteile sind überall dort im Einsatz, wo abgedichtet, gedämpft, geschützt oder gegriffen wird: Formdichtungen, Faltenbälge, Tüllen, Puffer, Füße, Membranen oder Schwingungsdämpfer. Anders als bei Metallteilen hängt die Funktion weniger vom Maß als von der Mischung ab – Härte, Medienbeständigkeit und Alterung.
Gefertigt wird im Pressverfahren (CM), Transferpressen (TM) oder Spritzgießen (IM). Gummiprofile und Schnüre entstehen durch Extrusion und werden auf Länge geschnitten oder zu Rahmen vulkanisiert. Bei Gummi-Metall-Teilen wird das Elastomer direkt auf ein vorbehandeltes Metallteil vulkanisiert. Weiche Teile aus thermoplastischen Elastomeren (TPE) entstehen dagegen im Kunststoffspritzguss.
Technischer Steckbrief: Gummiteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | NBR, HNBR, EPDM, FKM, VMQ (Silikon), CR, NR, SBR; Einlegeteile aus Stahl, Edelstahl, Aluminium oder Kunststoff |
| Teilegewicht / Größe | Von kleinen Dichtungen unter 1 g bis zu Puffern und Lagern im Kilogrammbereich, größere Teile auf Anfrage; Profile als Meterware |
| Toleranzen | Formteile nach ISO 3302-1, Klassen M1–M4; Extrusionsprofile nach ISO 3302-1, Klassen E1–E3 |
| Oberflächen / Nachbearbeitung | Entgraten (mechanisch oder kryogen), Tempern, Beschichten (z. B. PTFE-Gleitlack), Talkumieren; bei Gummi-Metall Lackierung oder Korrosionsschutz des Metalls |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Werkzeugkosten ab; bei großen Mengen Mehrfachwerkzeuge; Profile in Rollen oder Zuschnitten |
| Prüfungen | Shore-A-Härte, Dichte, Maßprüfung, Druckverformungsrest, Zugversuch, Haftprüfung bei Gummi-Metall, Mischungsnachweis |
| Lieferzeit | Erstmuster (inkl. Werkzeug) im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | Zeichnung bzw. STEP, Elastomer und Shore-A-Härte, Medien und Temperatur im Einsatz, Toleranzklasse, Zulassungen (Lebensmittel, Trinkwasser), Farbe, Jahresmenge |
Elastomere im Vergleich: NBR, EPDM, FKM, VMQ (Silikon) und CR
Temperaturbereiche als Richtwert für Dauereinsatz; sie hängen von Mischung und Vernetzung ab.
| Elastomer | Temperatur ca. | Gut geeignet für | Ungeeignet für |
|---|---|---|---|
| NBR | −30 bis +100 °C | Mineralöle, Fette, Hydraulikflüssigkeiten, Kraftstoffe | Ozon, Witterung, Bremsflüssigkeit auf Glykolbasis |
| EPDM | −40 bis +130 °C, peroxidisch bis ca. +150 °C | Heißwasser, Dampf, Witterung, Ozon, Bremsflüssigkeit | Mineralöle und Fette |
| FKM | −20 bis +200 °C | Öle und Kraftstoffe bei hoher Temperatur, viele Chemikalien | Heißwasser und Dampf (je nach Typ), Kälte; hoher Preis |
| VMQ (Silikon) | −60 bis +200 °C | Große Temperaturspanne, Lebensmittel- und Medizinbereich | Mechanische Belastung, Abrieb, Mineralöle, Dampf auf Dauer |
| CR | −35 bis +100 °C | Witterung, mäßige Ölbeständigkeit, Faltenbälge, Gummi-Metall-Lager | Aromatische und chlorierte Kohlenwasserstoffe |
Shore-A-Härte und Toleranzen nach ISO 3302-1
Die Härte wird in Shore A nach ISO 48-4 angegeben, typisch zwischen 40 und 90 Shore A. Als Toleranz ist ±5 Shore A üblich. Weichere Mischungen dichten bei geringer Anpresskraft, härtere sind formstabiler und extrusionsfester.
ISO 3302-1 unterscheidet für Formteile vier Klassen: M1 (Präzision, sehr aufwendig), M2 (hohe Genauigkeit), M3 (Standard für Formteile) und M4 (unkritische Maße). Zusätzlich wird zwischen formgebundenen Maßen (F) und schließungsgebundenen Maßen (C, quer zur Trennebene) unterschieden – letztere schwanken stärker. Bitte geben Sie die Klasse auf der Zeichnung an; enge Klassen nur dort, wo die Dichtfunktion sie braucht.
Konstruktionshinweise für Formdichtungen und Gummi-Metall-Teile
Trennlinie und Grat festlegen
Jedes Formteil hat einen Austrieb an der Trennebene. Markieren Sie Dichtflächen, auf denen weder Grat noch Entgratspur liegen darf.
Werkzeug passt nur zur Mischung
Gummi schwindet je nach Mischung etwa 1,5–3 %, Silikon teils mehr. Ein Wechsel des Elastomers kann deshalb ein neues Werkzeug erfordern – Werkstoff früh festlegen.
Radien und gleichmäßige Querschnitte
Scharfe Kanten reißen beim Entformen und unter Last. Gleichmäßige Wanddicken sorgen für gleichmäßige Vulkanisation.
Einlegeteile richtig gestalten
Bei Gummi-Metall-Teilen Haftflächen strahlen und mit Haftvermittler beschichten, Kanten am Metall verrunden und Abdichtflächen für das Werkzeug vorsehen, damit kein Gummi auf Funktionsflächen läuft.
Nutfüllung bei Dichtungen
Gummi ist nahezu inkompressibel. Die Nut muss Raum für Verformung und Quellung im Medium bieten – als Richtwert etwa 75–85 % Nutfüllung.
Schwingungsdämpfer über Federrate spezifizieren
Bei Gummi-Metall-Lagern sind Federrate und Belastungsrichtung aussagekräftiger als die Shore-Härte allein. Geben Sie Lastfälle und zulässige Einfederung an.
Typische Fehler bei Gummiteilen aus China – und wie man sie erkennt
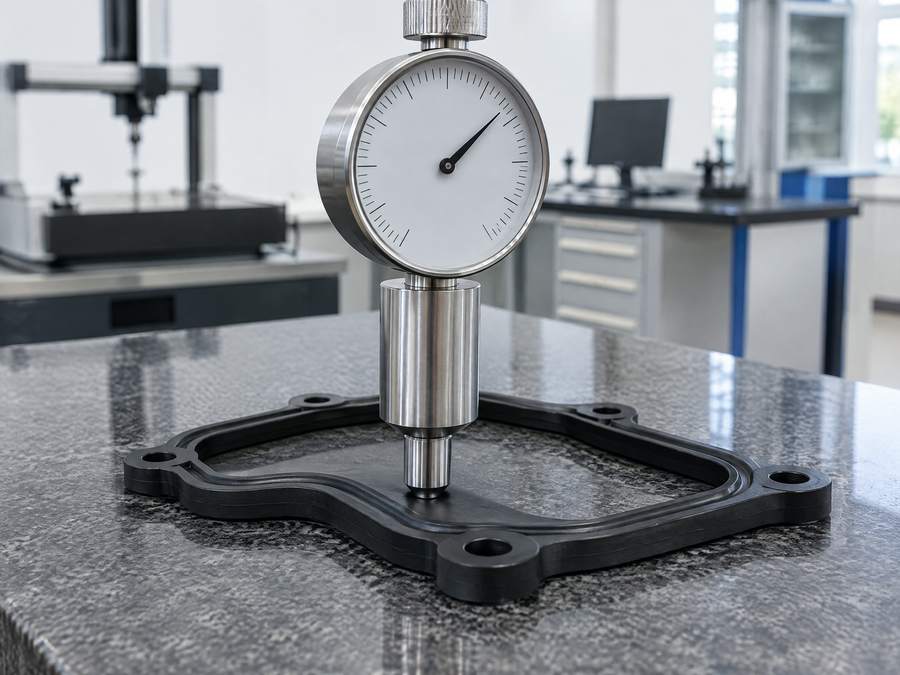
Mischung ausgetauscht
Das größte Risiko: mehr Füllstoff, anderes Polymer oder ein billigerer Weichmacher. Härte und Maße stimmen, aber Alterung und Medienbeständigkeit nicht. Dichte, Glührückstand und ein Fingerprint (TGA/FTIR) der freigegebenen Mischung helfen beim Vergleich.
Haftungsfehler bei Gummi-Metall
Ursachen sind ungenügende Vorbehandlung oder überlagerter Haftvermittler. Prüfung per Schälversuch nach ISO 813 – das Gummi sollte reißen, nicht die Bindung.
Unvollständige Füllung und Lufteinschlüsse
Zeigen sich als Fehlstellen an Dichtlippen. Sichtprüfung mit Lupe und Grenzmustern vereinbaren.
Hoher Druckverformungsrest
Dichtungen verlieren ihre Rückstellkraft durch Untervulkanisation oder fehlendes Tempern. Prüfung nach ISO 815-1 im Erstmuster und stichprobenweise in der Serie.
Lebensmittel, Trinkwasser und REACH
Gummiteile mit Lebensmittelkontakt müssen die Rahmenverordnung (EG) Nr. 1935/2004 erfüllen. Da es für Gummi keine spezifische EU-Einzelmaßnahme gibt, wird in Deutschland meist die BfR-Empfehlung XXI (für Silikon XV) herangezogen; für den US-Markt gilt FDA 21 CFR 177.2600. Für Trinkwasser gelten in Deutschland die Bewertungsgrundlagen des Umweltbundesamts.
Für Teile mit Hautkontakt begrenzt REACH Anhang XVII (Eintrag 50) den Gehalt an PAK. Diese Anforderungen gehören in die Anfrage, damit das Werk eine passende, nachweisbare Mischung einsetzt – und eine Konformitätserklärung mit Prüfbericht liefert.
Kosten für Gummiformteile senken
Werkzeug
Presswerkzeuge für Gummi sind typisch deutlich günstiger als Spritzgussformen für Kunststoff. Mehrfachkavitäten senken den Stückpreis bei großen Mengen.
Elastomer
FKM kostet ein Vielfaches von NBR oder EPDM. Prüfen Sie, ob Temperatur und Medium FKM wirklich erfordern.
Entgraten
Manuelles Entgraten treibt die Kosten. Gratarme Werkzeuge oder kryogenes Entgraten lohnen ab mittleren Mengen.
Toleranzklasse
M2 statt M3 auf dem ganzen Teil erhöht Werkzeug- und Prüfaufwand. Enge Toleranzen nur an Dicht- und Passflächen.
Ablauf bei Gummiformteilen und Gummi-Metall-Teilen
Mischung und Anforderungen klären
Medien, Temperatur, Härte, Zulassungen und Toleranzklasse werden mit dem Werk abgestimmt.
Werkzeug und Muster
Muster mit Messbericht, Härte- und Dichteprüfung, bei Gummi-Metall mit Haftprüfung; auf Wunsch Erstmusterprüfbericht. Sie prüfen die Muster und geben sie frei.
Mischung einfrieren
Die freigegebene Mischung wird mit Bezeichnung und Kennwerten dokumentiert; Änderungen nur nach Freigabe.
Serie überwachen
Stichprobenprüfung von Härte, Dichte und Maßen je Charge, Termintracking und Verpackung ohne Quetschung.
Häufige Fragen zu Gummiformteilen und Formdichtungen
Welches Elastomer passt für meine Dichtung?
Entscheidend sind Medium und Temperatur. Für Öl meist NBR, für Wasser, Dampf und Witterung EPDM, für hohe Temperaturen FKM oder Silikon. Bei Unsicherheit hilft eine Medienbeständigkeitsprüfung.
Welche Toleranzklasse sollte auf der Zeichnung stehen?
Für die meisten Formteile genügt ISO 3302-1 M3. M2 oder M1 nur für Dicht- und Passmaße, da sie Werkzeug- und Prüfaufwand deutlich erhöhen.
Können auch Gummi-Metall-Lager und Schwingungsdämpfer geliefert werden?
Ja, das Elastomer wird auf Ihr Metallteil vulkanisiert. Das Metallteil kann vom Werk mitgefertigt oder nach Zeichnung zugekauft werden.
Sind lebensmitteltaugliche Silikonteile möglich?
Ja, mit Mischungen, die für den Lebensmittelkontakt geprüft sind. Fordern Sie Konformitätserklärung und Migrationsprüfbericht nach EU 1935/2004 bzw. FDA an.
Wie stelle ich sicher, dass die Serie dieselbe Mischung hat wie die Muster?
Durch dokumentierte Mischungsfreigabe und regelmäßige Vergleichsprüfungen von Härte, Dichte und gegebenenfalls TGA. Abweichungen werden so früh sichtbar.
Lohnt sich ein Werkzeug für Gummiprofile?
Für Extrusionsprofile reicht ein Profilwerkzeug (Mundstück), das meist günstig ist. Ecken und Rahmen werden mit kleinen Vulkanisierformen angespritzt.
Verwandte Teilearten
Anfrage: Gummiteile nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr