Startseite › Ratgeber › Toleranzen auf der Zeichnung
Toleranzen richtig angeben: ISO 2768, ISO 286 und Allgemeintoleranzen in China
Toleranzen auf der Zeichnung sollten so eng wie nötig und so weit wie möglich sein: Für alle unkritischen Maße genügt eine Allgemeintoleranz nach ISO 2768 (meist Klasse m), Passungen werden nach ISO 286 angegeben, Form und Lage nach ISO 1101 und Rohgussmaße nach ISO 8062-3. Chinesische Hersteller kennen diese Normen – teils unter GB/T-Nummern –, setzen aber genau das um, was auf der Zeichnung steht.
- ISO 2768 Tabelle f/m/c/v
- Passungen und Form-/Lagetoleranzen
- Gusstoleranzen nach ISO 8062-3
Warum Toleranzen auf der Zeichnung den Preis bestimmen
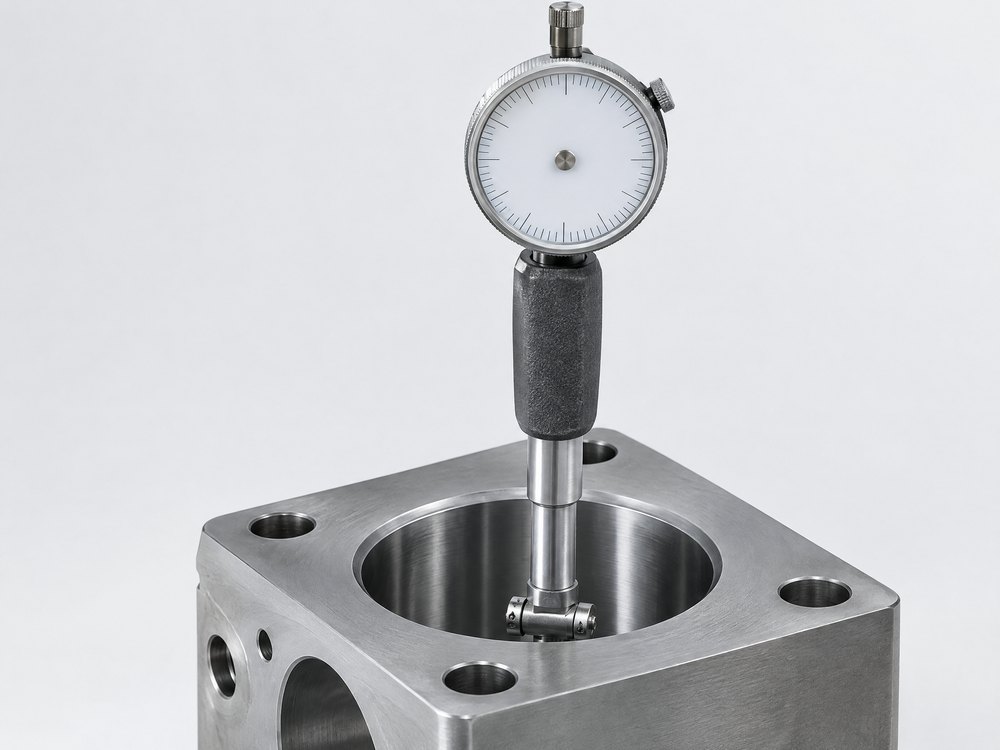
Toleranzen auf der Zeichnung legen fest, wie weit ein Ist-Maß vom Nennmaß abweichen darf. Jede Toleranz hat Folgen für Fertigungsverfahren, Maschine, Prüfmittel und Ausschuss. Eine Bohrung mit ±0,1 mm lässt sich bohren; mit H7 muss sie gerieben oder fein gedreht werden; mit IT5 wird geschliffen oder gehont.
Als grobe Faustregel gilt: Jede Halbierung der Toleranz erhöht die Bearbeitungskosten dieses Merkmals deutlich, weil zusätzliche Arbeitsgänge, langsamere Schnittwerte, klimatisierte Messung oder eine 100-%-Prüfung nötig werden. Bei Gussteilen kann eine zu enge Rohgusstoleranz bedeuten, dass ein Merkmal nachträglich bearbeitet werden muss – und damit Spannvorrichtung und CNC-Zeit anfallen. Umgekehrt gilt: Wer unkritische Maße großzügig toleriert, spart oft ohne jeden Funktionsverlust einen ganzen Arbeitsgang.
Allgemeintoleranzen nach ISO 2768-1: Klassen f, m, c, v
ISO 2768-1 gilt für Längen- und Winkelmaße ohne einzelne Toleranzangabe. Grenzabmaße in mm:
| Nennmaßbereich (mm) | f (fein) | m (mittel) | c (grob) | v (sehr grob) |
|---|---|---|---|---|
| 0,5 bis 3 | ±0,05 | ±0,1 | ±0,2 | – |
| über 3 bis 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| über 6 bis 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| über 30 bis 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| über 120 bis 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| über 400 bis 1.000 | ±0,3 | ±0,8 | ±2 | ±4 |
| über 1.000 bis 2.000 | ±0,5 | ±1,2 | ±3 | ±6 |
| über 2.000 bis 4.000 | – | ±2 | ±4 | ±8 |
Allgemeintoleranzen in der Praxis – auch in China
Für spanend bearbeitete Teile ist ISO 2768-m der übliche Standard; f nur, wenn das Teil wirklich überall fein sein muss. Für Schweißkonstruktionen gilt nicht ISO 2768, sondern ISO 13920 (Klassen A–D bzw. E–H), für Gussteile ISO 8062-3. Ein häufiger Fehler ist eine Schweißbaugruppe mit „ISO 2768-m“ im Schriftfeld – das ist für eine geschweißte Rahmenkonstruktion kaum einzuhalten und führt zu Diskussionen.
In China ist ISO 2768-1 als GB/T 1804 übernommen, ISO 2768-2 (Form und Lage) als GB/T 1184. Die Angabe „ISO 2768-mK“ wird dort verstanden. Beachten Sie: ISO 2768-2 ist zurückgezogen und durch ISO 22081 ersetzt worden; auf bestehenden Zeichnungen ist „mK“ trotzdem weit verbreitet und zwischen Kunde und Lieferant weiter vereinbar.
Ganz wichtig: Steht keine Allgemeintoleranz im Schriftfeld, gilt keine. Untolerierte Maße sind dann nur Richtwerte – und Reklamationen kaum durchsetzbar.
Passungen nach ISO 286: wenn Teile zusammenpassen müssen
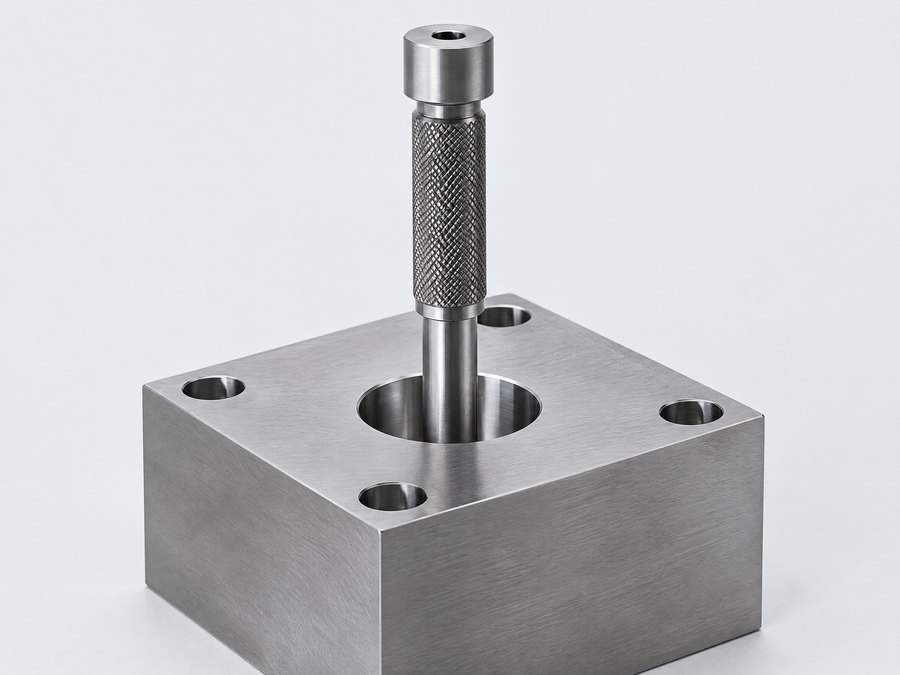
ISO 286 ordnet jedem Nennmaß Grundtoleranzgrade (IT01 bis IT18) und Lagen des Toleranzfelds zu (Großbuchstaben für Bohrungen, Kleinbuchstaben für Wellen). Im System Einheitsbohrung wird die Bohrung mit H toleriert und die Welle nach gewünschter Passung gewählt.
Beispiel für Ø 20 mm: H7 bedeutet 0 bis +0,021 mm. Mit g6 (−0,007 bis −0,020 mm) entsteht eine Spielpassung für Gleitlager, mit k6 (+0,002 bis +0,015 mm) eine Übergangspassung für Zentrierungen, mit p6 (+0,022 bis +0,035 mm) eine Presspassung für Lagerbuchsen.
Erreichbare IT-Grade je Verfahren (Richtwerte)
- Schleifen, Honen, Läppen: IT4–IT6
- Feindrehen, Reiben, Feinfräsen: IT6–IT8
- Drehen, Fräsen, Bohren (Standard): IT8–IT11
- Stanzen und Feinschneiden: IT8–IT11 bzw. IT6–IT9
- Druckguss und Feinguss roh: etwa IT11–IT13
- Sandguss und Freiformschmieden roh: etwa IT14–IT16
Form- und Lagetoleranzen nach ISO 1101 – kurz erklärt
Maßtoleranzen begrenzen nur Abstände. Ob eine Fläche eben, eine Bohrung rechtwinklig oder ein Zapfen rund läuft, regeln Form- und Lagetoleranzen nach ISO 1101. Sie werden im Toleranzrahmen angegeben, Bezüge nach ISO 5459 mit Buchstaben gekennzeichnet.
- Form: Geradheit, Ebenheit, Rundheit, Zylinderform – ohne Bezug
- Richtung: Parallelität, Rechtwinkligkeit, Neigung – mit Bezug
- Ort: Position, Koaxialität, Symmetrie – mit Bezug
- Lauf: Rundlauf, Gesamtrundlauf – typisch für Wellen und Naben
- Profil: Linienform, Flächenform – für Freiformflächen
Tolerierungsgrundsatz angeben
Seit ISO 8015 gilt international das Unabhängigkeitsprinzip: Maß- und Formtoleranz wirken getrennt. Das frühere deutsche Hüllprinzip (DIN 7167) gilt nicht mehr automatisch. Wo eine Passung die Hülle braucht, ergänzen Sie das Symbol Ⓔ am Maß oder einen Hinweis im Schriftfeld – sonst kann ein Bolzen innerhalb der Maßtoleranz liegen und trotzdem nicht in die Bohrung passen.
Gussteil-Toleranzen nach ISO 8062-3
Für Rohgussmaße gilt ISO 8062-3 mit Gussmaßtoleranzgraden DCTG 1–16 (Maße) und GCTG (Geometrie) sowie Bearbeitungszugaben (RMAG A–K). Typische erreichbare DCTG für Serienfertigung, Richtwerte:
| Gießverfahren | Typischer DCTG | Hinweis |
|---|---|---|
| Sandguss, handgeformt (Stahl, Gusseisen) | ca. 11–14 | Große Teile, kleine Serien |
| Sandguss, maschinengeformt | ca. 8–12 | Serienteile aus Gusseisen und Sphäroguss |
| Kokillenguss / Niederdruckguss Aluminium | ca. 6–9 | Gute Maßhaltigkeit, dichtes Gefüge |
| Druckguss Aluminium, Zink | ca. 4–7 | Dünnwandig, hohe Stückzahlen |
| Feinguss Stahl, Edelstahl | ca. 4–7 | Endkonturnah, wenig Nacharbeit |
Tipps für Toleranzen bei der Beschaffung in China
Funktionsmaße kennzeichnen
Markieren Sie Maße, die für Montage und Funktion entscheidend sind. Der Lieferant kann Prüfaufwand gezielt einsetzen, und der Maßbericht konzentriert sich auf das Wesentliche.
Toleranz zur Messbarkeit passend
Eine Toleranz von 0,01 mm erfordert Messmittel mit Auflösung im µm-Bereich und eine klimatisierte Messung. Fragen Sie vor der Bestellung, wie das Merkmal gemessen wird.
Bezugssystem eindeutig
Ohne klaren Bezug misst jeder anders. Legen Sie Bezüge an Funktionsflächen und so, dass sie auch in der Fertigung als Aufnahme dienen können.
Rohguss und Bearbeitung trennen
Bei Gussteilen in der Zeichnung unterscheiden: Was bleibt roh (ISO 8062-3), was wird bearbeitet (ISO 2768 oder Einzeltoleranz)? Bearbeitungszugabe angeben.
Oberfläche und Beschichtung beachten
Gilt das Maß vor oder nach der Beschichtung? Bei Pulverbeschichtung mit 60–120 µm oder Verzinkung macht das an Passungen den Unterschied.
Keine Normen mischen
Zeichnungen mit ISO-Toleranzen und ASME-Y14.5-Symbolik gleichzeitig führen zu Interpretationsfragen. Ein Normensystem pro Zeichnung.
Toleranzen prüfen lassen, bevor das Werkzeug gebaut wird
Die technische Klärung der Zeichnung ist bei TOP Asia Technik GmbH der erste Schritt jeder Anfrage: Toleranzen, die mit dem gewählten Verfahren nicht wirtschaftlich erreichbar sind, werden vor der Angebotsabgabe angesprochen. Mehr zur Vorbereitung im Artikel Anfrage nach Zeichnung vorbereiten, zur Prüfung im Artikel Erstmusterprüfbericht. Typische Teile mit engen Toleranzen finden Sie bei CNC-Präzisionsteilen und Feinguss. Ihre Zeichnung senden Sie über das Anfrageformular.
Häufige Fragen zu Toleranzen auf der Zeichnung
Was bedeutet ISO 2768-mK?
„m“ ist die mittlere Toleranzklasse für Längen- und Winkelmaße nach ISO 2768-1, „K“ die mittlere Klasse für Form- und Lagetoleranzen nach ISO 2768-2. Zusammen ist das die häufigste Allgemeintoleranz für spanend bearbeitete Teile.
Gilt ISO 2768 auch für Gussteile?
Für bearbeitete Flächen ja, für Rohgussmaße nein. Dafür ist ISO 8062-3 mit DCTG-Graden gedacht. Steht nur ISO 2768 im Schriftfeld, sind Rohgussmaße oft nicht einhaltbar.
Kennen chinesische Hersteller ISO-Toleranzen?
Ja. Die meisten chinesischen GB/T-Normen für Toleranzen sind inhaltlich mit ISO-Normen identisch, z. B. GB/T 1804 mit ISO 2768-1 und GB/T 1800 mit ISO 286. Wichtig ist eine vollständige und eindeutige Angabe.
Wie eng sollte eine Toleranz sein?
So eng, wie die Funktion es verlangt – nicht enger. Prüfen Sie für jede Einzeltoleranz, was passiert, wenn das Maß an der Grenze liegt. Bleibt die Funktion erhalten, kann die Toleranz oft weiter werden.
Gehört die Oberflächenrauheit auch zu den Toleranzen?
Ja, im weiteren Sinne. Rauheitsangaben nach ISO 21920 (früher ISO 1302), z. B. Ra 1,6 an einer Dichtfläche, sind ebenso kostenrelevant wie Maßtoleranzen. Ohne Angabe gilt keine Anforderung – Funktionsflächen sollten deshalb immer einen Rauheitswert tragen, alle anderen Flächen können über einen Sammelhinweis im Schriftfeld geregelt werden.
Zeichnung senden – Angebot erhalten
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr