Startseite › Zeichnungsteile › Schweiß- und Montagebaugruppen
Schweißbaugruppen und Baugruppenfertigung aus China – einbaufertig nach Ihrer Zeichnung
Wir beschaffen Schweißbaugruppen und vormontierte Maschinenbaugruppen in Serie aus China – vom geschweißten Rahmen bis zur geprüften Montagebaugruppe mit Zukaufteilen. Für Einkauf und Konstruktion heißt das: weniger Einzelbestellungen, weniger Montageaufwand im eigenen Werk und ein Ansprechpartner in Deutschland für die komplette Stückliste.
- Geschweißt, bearbeitet, beschichtet, montiert
- Stückliste inkl. Zukaufteile klären
- Funktionsprüfung vor dem Versand
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Wann sich Baugruppenfertigung in China lohnt
Eine Baugruppe aus Fernost zu beziehen, lohnt sich vor allem dann, wenn der Anteil an Lohnarbeit hoch ist: viele Schweißnähte, mehrere Bearbeitungsschritte, Beschichtung und Montage. Je mehr Arbeitsschritte in einer Hand liegen, desto geringer werden Transport-, Handling- und Prüfkosten zwischen den Stufen.
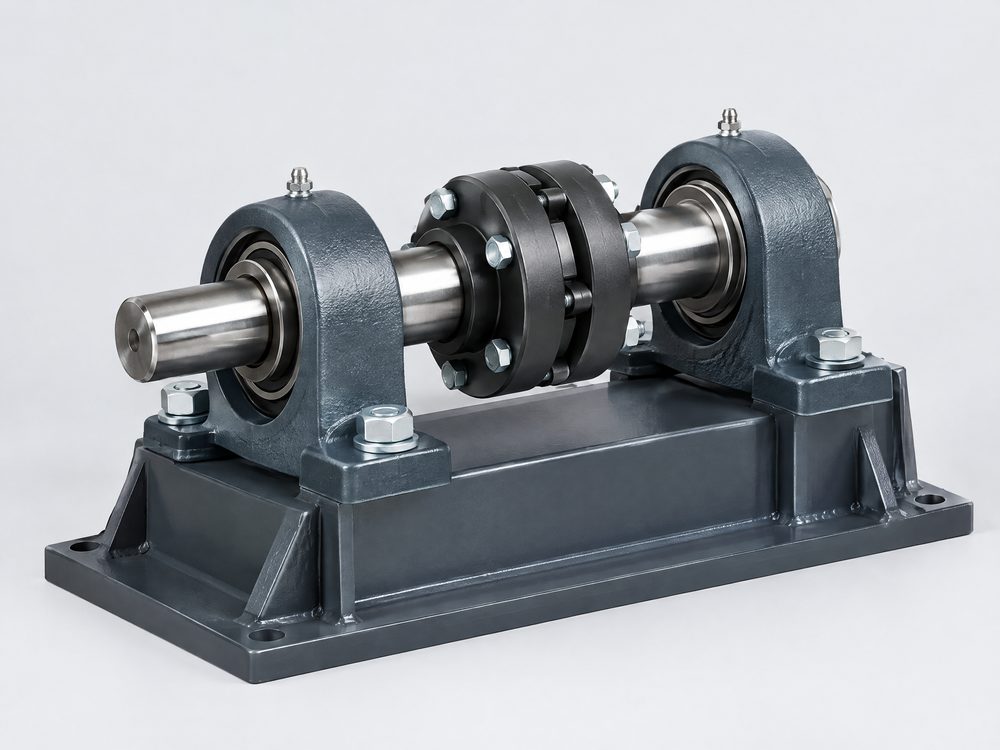
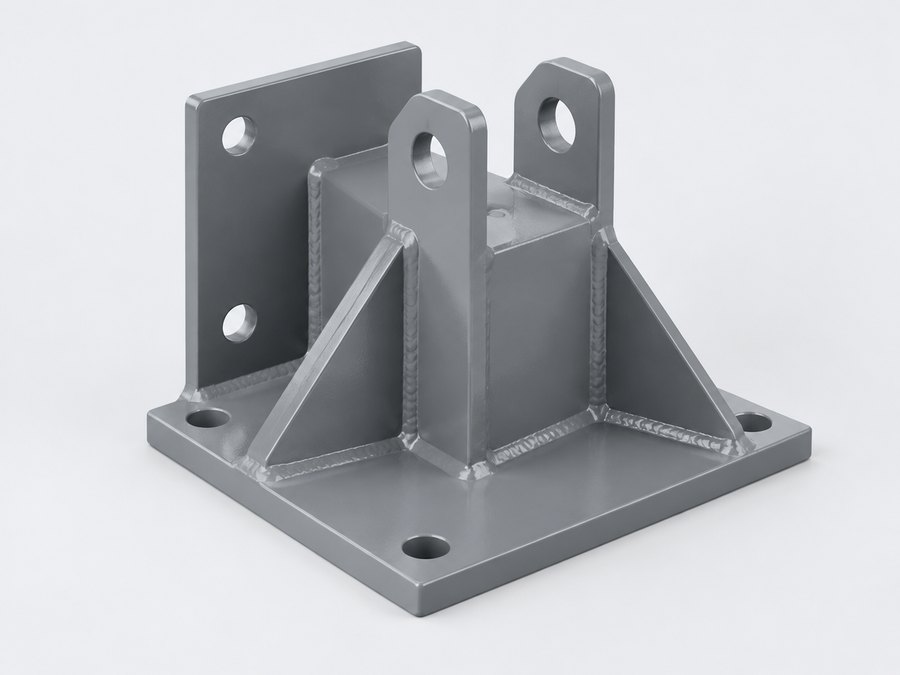
Typische Schweißbaugruppen sind Grundrahmen, Konsolen, Schutzhauben, Hebelarme, Achsträger und Gestelle. Typische Montagebaugruppen sind Lagerböcke mit eingepressten Lagern, Getriebeträger, Ventil- und Zylinderbaugruppen oder Geräteeinschübe mit Blech, Kabel und Normteilen.
Grenzen gibt es auch: Baugruppen mit häufigen Konstruktionsänderungen, sehr kleine Losgrößen oder Teile, die beim Kunden ohnehin mit anderen Komponenten verheiratet werden müssen, lassen sich meist besser in Europa fertigen – etwa über unseren Partner in Tschechien.
Technischer Steckbrief: Schweiß- und Montagebaugruppen
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Baustahl S235JR, S355J2, Feinkornbaustahl S690QL, nichtrostender Stahl 1.4301 / 1.4404, Aluminium EN AW-5083 / EN AW-6082 |
| Teilegewicht / Größe | Von kleinen Konsolen unter 1 kg bis zu großen Rahmen mit mehreren Metern Kantenlänge – keine feste Obergrenze; große und schwere Baugruppen auf Anfrage |
| Toleranzen | Schweißteile typisch ISO 13920 Klasse B/F oder C/G; Funktionsmaße nach dem Schweißen spanend bearbeiten (Toleranzen wie CNC-Teile) |
| Oberflächen / Nachbearbeitung | Strahlen, Grundierung, Pulver- oder Nasslack, Feuerverzinkung, KTL; Beizen und Passivieren bei Edelstahl; Spannungsarmglühen bei Verzugsgefahr |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Baugruppe, Menge und Vorrichtungskosten ab; sprechen Sie uns an. Typisch sind Serien und wiederkehrende Abrufe |
| Prüfungen | Sichtprüfung der Nähte (ISO 17637), bei Bedarf MT/PT/UT, Maßprotokoll, Schichtdicke, Drehmoment- und Funktionsprüfung, EMPB |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | 3D-Modell (STEP) und 2D-Zeichnung mit Schweißsymbolen nach ISO 2553, Stückliste mit Positionsnummern, Beschichtungsvorgabe, Prüfanforderungen, Jahresbedarf und Losgröße |
Schweißnormen und Qualitätsstufen für Schweißbaugruppen
Welche Anforderungen Sie an den Hersteller stellen, sollte zum Bauteil passen. Überhöhte Vorgaben treiben den Preis, fehlende Vorgaben führen zu Diskussionen bei der Abnahme.
| Norm | Worum es geht | Wann fordern? |
|---|---|---|
| ISO 3834-2 / -3 / -4 | Qualitätsanforderungen an den Schweißbetrieb: umfassend, standard, elementar | Teil 3 für die meisten Maschinenbaurahmen; Teil 2 bei hoch beanspruchten oder sicherheitsrelevanten Bauteilen |
| ISO 15614-1 | Schweißverfahrensprüfung (WPQR) – belegt, dass Verfahren, Werkstoff und Parameter das geforderte Ergebnis liefern | Bei dynamisch belasteten Nähten, dicken Blechen, höherfesten Stählen |
| ISO 15609-1 | Schweißanweisung (WPS) für die konkrete Naht | Immer sinnvoll – auch als Nachweis bei Reklamationen |
| ISO 9606-1 | Prüfung der Schweißer | Zusammen mit ISO 3834 und WPS |
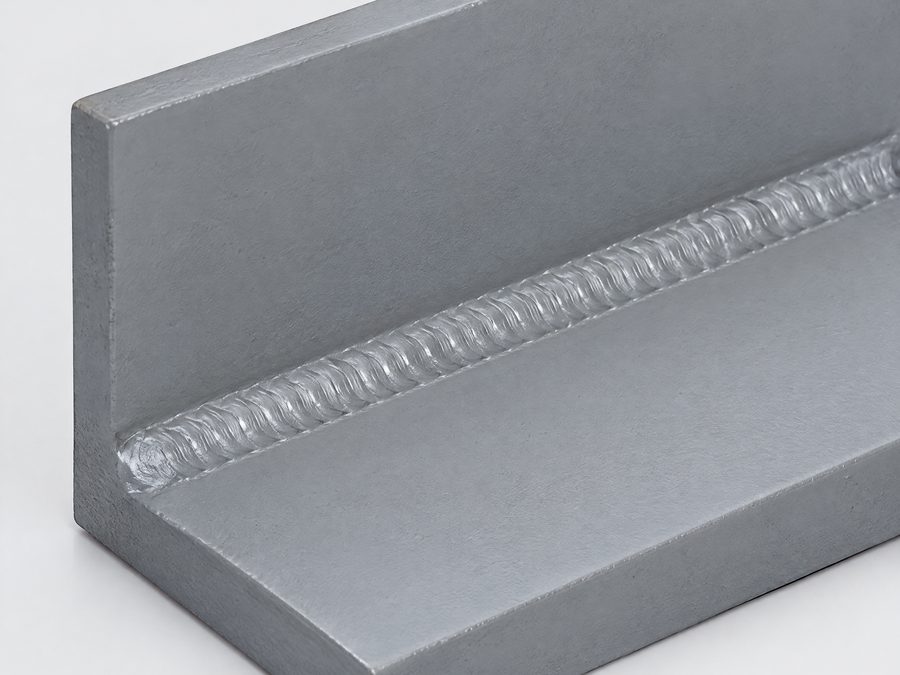
| ISO 5817 | Bewertungsgruppen B, C, D für Unregelmäßigkeiten (Poren, Einbrandkerben, Nahtüberhöhung) | Auf der Zeichnung angeben – meist C, für sichtbare oder dynamisch belastete Nähte B |
| EN 1090 | Ausführung von Stahl- und Aluminiumtragwerken, CE-Kennzeichnung für Bauprodukte | Nur bei tragenden Bauteilen für Bauwerke – nicht für normale Maschinenrahmen |
Konstruktionshinweise für Schweißbaugruppen
Viele Kosten- und Qualitätsprobleme entstehen in der Zeichnung, nicht in der Werkstatt.
Verzug einplanen
Lange Nähte an dünnen Blechen ziehen das Teil krumm. Funktionsflächen, Passbohrungen und Lagersitze deshalb mit Bearbeitungszugabe von ca. 2–3 mm versehen und erst nach dem Schweißen fertig bearbeiten.
Nähte vollständig bemaßen
Schweißsymbole nach ISO 2553 mit a-Maß, Nahtlänge und Nahtart. Ein pauschales „rundum verschweißt“ führt zu überdimensionierten Nähten oder Diskussionen.
Zugänglichkeit prüfen
Der Brenner braucht Platz: Ecken unter ca. 60° und tiefe Kästen lassen sich kaum sauber schweißen. Hohlprofile brauchen Entlüftungsbohrungen, wenn verzinkt wird.
Allgemeintoleranz festlegen
ISO 13920 mit Klasse angeben (z. B. „ISO 13920-BF“). Ohne Angabe legt jedes Werk eigene Maßstäbe an.
Schnittstelle Bearbeitung
Kennzeichnen Sie, welche Maße im Schweißzustand gelten und welche nach der Bearbeitung. Bezugssystem (A-B-C) so wählen, dass es am geschweißten Teil sicher aufgenommen werden kann.
Beschichtung mitdenken
Abdeckflächen (Gewinde, Passungen, Masseanschluss) in der Zeichnung markieren. Bei Pulverlack Schichtdicke von ca. 60–120 µm bei Passungen berücksichtigen.
Montagebaugruppen: Stückliste und Zukaufteile – wer beschafft was?
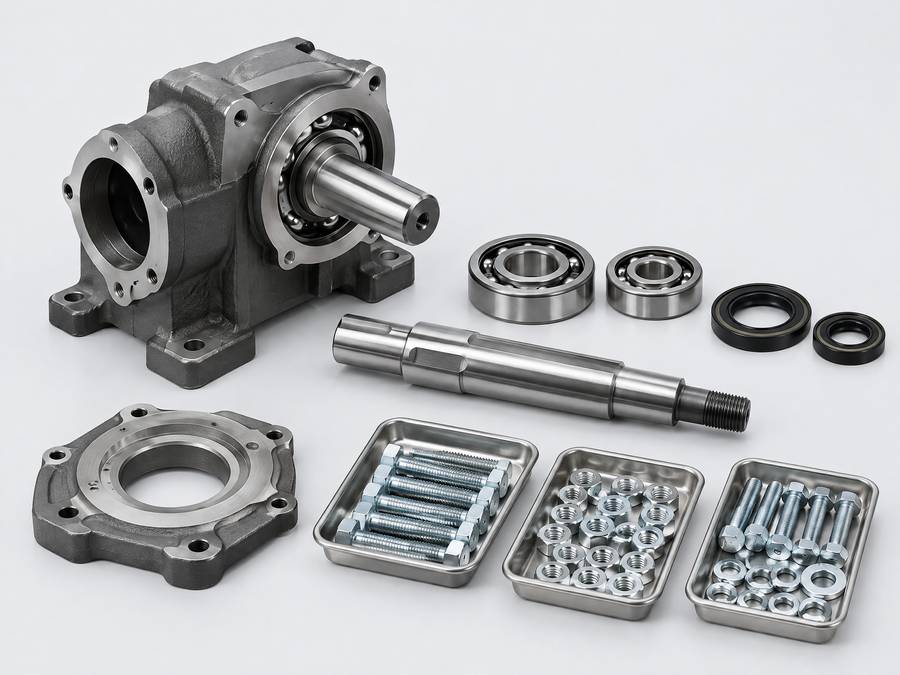
Bei vormontierten Baugruppen ist die Stückliste der wichtigste Teil der Anfrage. Für jede Position muss klar sein, ob sie nach Ihrer Zeichnung gefertigt, vom Werk als Normteil oder Marke zugekauft oder von Ihnen beigestellt wird.
Hier entstehen die meisten Missverständnisse: Steht „Rillenkugellager 6205-2RS“ in der Stückliste, wird ein chinesisches Werk standardmäßig ein lokales Lager einsetzen. Wenn Sie eine bestimmte Marke oder Lagerluft (C3) brauchen, muss das so dastehen.
Typische Aufteilung
- Normteile (Schrauben, Muttern, Stifte, Sicherungsringe nach ISO/DIN): Zukauf vor Ort, Festigkeitsklasse und Oberfläche vorgeben.
- Lager, Dichtungen, Führungen: lokale Qualität oder freigegebene Marke – unbedingt festlegen, mit Bezugsnachweis bei Markenware.
- Antriebe, Motoren, Sensoren, Pneumatik: häufig Beistellung durch den Kunden oder Kauf einer definierten Marke über autorisierte Distributoren; sonst CE-, Ersatzteil- und Gewährleistungsfragen.
- Kabel und Steckverbinder: als eigene Position spezifizieren, siehe Kabelkonfektion.
Funktionsprüfung und Dokumentation
Legen Sie fest, was vor dem Versand geprüft wird: Leichtgängigkeit, Spiel, Anzugsmomente (mit Protokoll), Dichtheit, elektrische Funktion. Je konkreter die Prüfanweisung, desto vergleichbarer sind die Ergebnisse von Lieferung zu Lieferung. Bei Bedarf gehören Erstmusterprüfbericht und Serienprüfplan dazu.
Typische Fehler bei Schweißbaugruppen – und wie man sie vermeidet
Poren und Bindefehler
Ursache oft Feuchtigkeit, Zunder oder falsches Schutzgas. Gegenmaßnahme: Bewertungsgruppe nach ISO 5817 vorgeben, WPS anfordern, bei kritischen Nähten MT oder UT im Prüfplan.
Verzug außerhalb der Toleranz
Durch Heftfolge, Spannvorrichtung und ggf. Spannungsarmglühen beherrschbar. Messprotokoll der Erstmuster vor Serienfreigabe prüfen.
Schweißspritzer und Schlacke unter dem Lack
Führen zu Lackabplatzern und Rost. Vorgabe „spritzerfrei, gestrahlt nach ISO 8501-1 Sa 2½ vor Beschichtung“ in die Zeichnung.
Falsche oder ungeprüfte Zukaufteile
Nicht freigegebene Lager oder Schrauben falscher Festigkeitsklasse. Gegenmaßnahme: Stückliste mit Spezifikation, Wareneingangsnachweise beim Werk anfordern.
Transportschäden
Lackschäden, verbogene Anbauteile, Korrosion im Container. Gegenmaßnahme: Verpackungsvorgabe, siehe unten.
Kostentreiber und Verpackung bei Baugruppen
Der Preis einer Schweißbaugruppe hängt weniger vom Stahlgewicht als von der Arbeitszeit ab: Anzahl der Einzelteile, Nahtlänge und a-Maß, Richtaufwand, Bearbeitung nach dem Schweißen und Beschichtung. Ein Rahmen aus 40 Zuschnitten mit vielen kurzen Nähten ist teurer als ein gekantetes Blechteil mit wenigen Nähten – oft lohnt eine Umkonstruktion auf Blechteile mit Laschen-Schlitz-Verbindungen.
Ebenfalls preisrelevant: Vorrichtungskosten für Serien, Prüfumfang, Volumen beim Transport. Sperrige Rahmen transportieren viel Luft. Baugruppen, die sich zerlegt oder ineinander gestapelt versenden lassen, sparen Frachtkosten spürbar.
- Exportverpackung: Holzkisten oder Paletten aus Holz nach ISPM 15 (hitzebehandelt, gekennzeichnet)
- Korrosionsschutz für blanke Flächen: VCI-Folie, Korrosionsschutzöl, Trockenmittel im Container
- Fixierung beweglicher Teile, Schutz von Lack- und Dichtflächen
- Kennzeichnung je Packstück: Artikelnummer, Menge, Charge – wichtig für Rückverfolgbarkeit und Wareneingang
Ablauf: von der Stückliste zur Serien-Baugruppe
Zeichnung und Stückliste klären
Wir prüfen Schweißangaben, Toleranzen und jede Stücklistenposition auf Fertigung, Zukauf oder Beistellung.
Werk auswählen und Angebot
Auswahl eines Werks, das Schweißen, Bearbeitung und Montage abdeckt oder sauber koordiniert; Angebot mit Vorrichtungs- und Stückkosten.
Muster und Erstmusterprüfung
Musterbaugruppe mit Maßprotokoll, Schichtdicke und Funktionsprüfung, auf Wunsch mit EMPB – Sie prüfen das Erstmuster und geben es frei.
Prozessfreigabe und Serie
Nach Ihrer Freigabe: Serie nach Ihren Vorgaben mit Serienprüfplan, Verpackungsfreigabe, Termintracking und Eskalation bei Abweichungen.
Passt / passt nicht
Passt gut, wenn …
- Stahlrahmen, Konsolen und Gestelle mit hohem Schweiß- und Bearbeitungsanteil
- Montagebaugruppen mit klarer Stückliste und stabiler Konstruktion
- Serienbedarf mit planbaren Abrufen
Eher nicht, wenn …
- Einzelstücke oder Prototypen ohne Serienperspektive
- Baugruppen mit laufenden Konstruktionsänderungen
- Tragende Bauteile für Bauwerke, wenn kein Werk mit EN-1090-Zertifizierung gefunden wird
Häufige Fragen zu Schweißbaugruppen und Montagebaugruppen
Brauche ich für meine Schweißbaugruppe eine Schweißverfahrensprüfung nach ISO 15614?
Nicht immer. Für einfache, statisch gering belastete Rahmen genügen meist WPS, geprüfte Schweißer und eine Bewertungsgruppe nach ISO 5817. Bei dynamisch belasteten Nähten, höherfesten Stählen oder Sicherheitsbauteilen sollten Sie eine WPQR nach ISO 15614-1 fordern.
Welche Teile von ISO 3834 sollte ich fordern?
Für die meisten Maschinenbauteile reicht ISO 3834-3. ISO 3834-2 ist sinnvoll, wenn Ausfälle Personen gefährden oder hohe Folgekosten verursachen. Wichtig ist, dass die Zertifizierung zum Werkstoff und Verfahren Ihrer Baugruppe passt. Ob ein Werk die geforderten Nachweise hat, prüfen wir im Einzelfall nach Ihren Vorgaben.
Können chinesische Werke Markenlager oder -antriebe einbauen?
Ja, wenn das in der Stückliste festgelegt ist. Markenware sollte über autorisierte Distributoren bezogen und belegt werden. Alternativ stellen Sie kritische Zukaufteile bei – dann sind Logistik und Zoll für diese Teile mitzuplanen.
Wie wird Verzug bei großen Rahmen beherrscht?
Durch Schweißfolge, stabile Vorrichtungen, gegebenenfalls Spannungsarmglühen und durch Bearbeitung der Funktionsflächen nach dem Schweißen. Entscheidend ist, dass die Zeichnung zwischen Schweißzustand und bearbeitetem Zustand unterscheidet.
Was wird bei der Funktionsprüfung einer Montagebaugruppe geprüft?
Das legen Sie fest: zum Beispiel Leichtgängigkeit, Spiel, Anzugsmomente, Dichtheit oder elektrische Funktion. Wir empfehlen eine kurze schriftliche Prüfanweisung mit Grenzwerten, damit die Ergebnisse vergleichbar sind.
Lohnt es sich, Einzelteile und Montage zu trennen?
Selten. Werden Einzelteile in China gefertigt und in Deutschland montiert, fallen Verpackung, Fracht und Prüfung zweimal an. Getrennt beschaffen sollten Sie nur, wenn die Montage besonderes Know-how oder eigene Prüfmittel erfordert.
Verwandte Teilearten
Anfrage: Schweiß- und Montagebaugruppen nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr