Startseite › Zeichnungsteile › Blechteile
Blechteile nach Zeichnung – Laser-, Kant- und Schweißteile in Serie
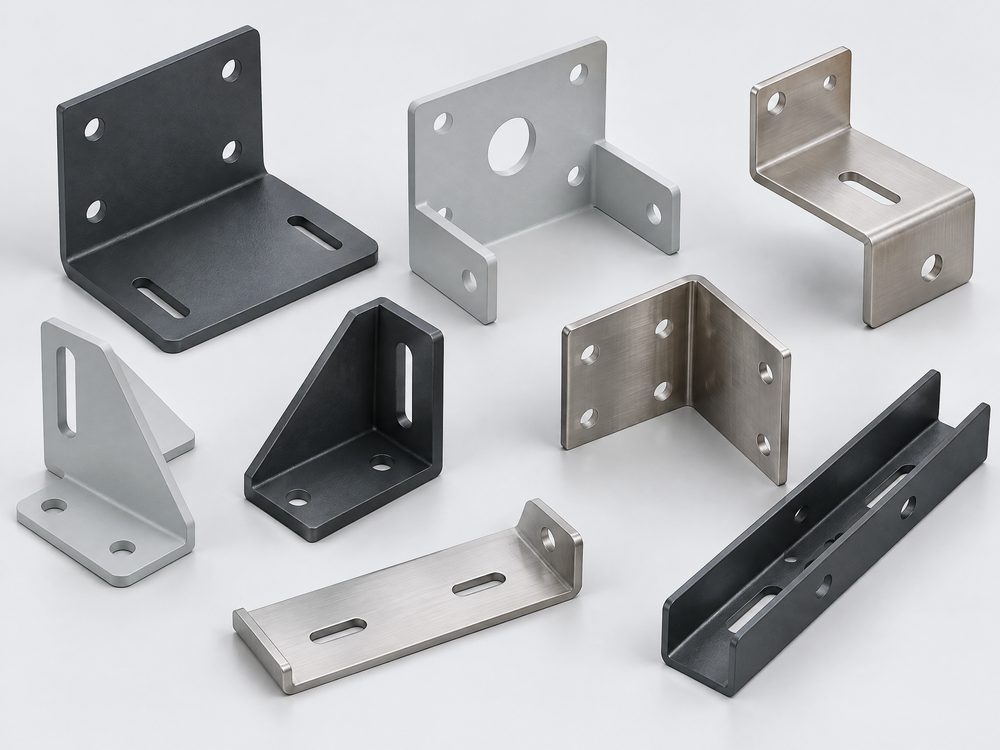
Wir beschaffen Blechteile nach Ihrer Zeichnung in Serie – gelasert, abgekantet, geschweißt und beschichtet, überwiegend aus geprüften Werken in China. Für Einkäufer und Konstrukteure im Maschinen-, Anlagen- und Gerätebau, die wiederkehrenden Bedarf an Halterungen, Abdeckungen, Konsolen oder Blechbaugruppen haben und dafür einen Ansprechpartner in Deutschland wollen.
- Laserschneiden, Abkanten, Schweißen, Beschichten
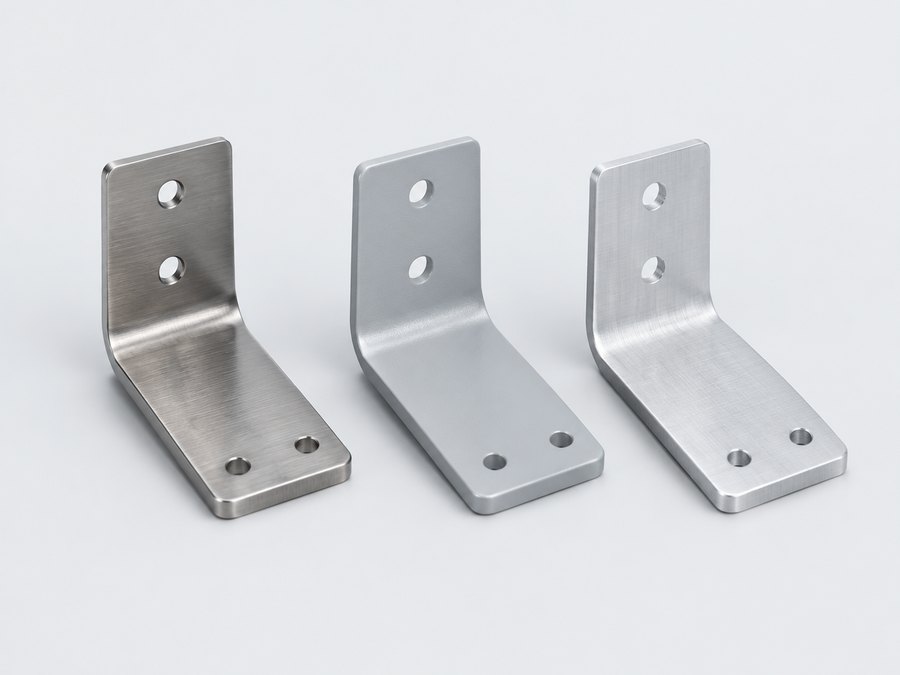
- Stahl, Edelstahl, Aluminium, verzinkt
- Toleranzen nach DIN ISO 2768
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Blechteile aus China: wann sich das lohnt
Laser- und Kantteile brauchen kein formgebundenes Werkzeug. Die Zeichnung wird programmiert, das Blech geschnitten und auf der Abkantpresse gebogen. Dadurch ist Blechbearbeitung schon bei mittleren Stückzahlen wirtschaftlich – und Änderungen am Teil kosten meist nur eine neue Programmzeile statt eines neuen Werkzeugs.
Für die Beschaffung in Fernost spricht vor allem der Anteil an Arbeitszeit: Rüsten, Biegen, Schweißen, Schleifen und Beschichten sind in Deutschland die Kostentreiber, nicht das Material. Je mehr Arbeitsgänge ein Blechteil hat, desto größer ist der Preisabstand. Bei einem einfachen, flachen Laserteil aus Baustahl ist der Vorteil dagegen oft kleiner als die Fracht- und Zollkosten.
Ab sehr hohen Stückzahlen und einfacher Geometrie wird ein Stanzwerkzeug günstiger als der Laser. Wo diese Grenze liegt und wie Folgeverbundwerkzeuge kalkuliert werden, lesen Sie auf der Seite Stanzteile und Tiefziehteile. Komplette Blechgehäuse mit Dichtung und Schutzart behandeln wir gesondert unter Gehäuse nach Zeichnung.
Technischer Steckbrief: Blechteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Baustahl (DC01 / 1.0330, S235JR, S355MC), verzinkt (DX51D+Z275, elektrolytisch verzinkt), Edelstahl (1.4301, 1.4404, 1.4016), Aluminium (EN AW-5754, EN AW-5083, EN AW-1050A) |
| Teilegewicht / Größe | Blechdicken üblich 0,5–20 mm; von kleinen Laserteilen bis zu großen Zuschnitten und Kantlängen bis ca. 6 m (Richtwerte, werkabhängig); größere Teile auf Anfrage |
| Toleranzen | Allgemeintoleranzen nach DIN ISO 2768-1 Klasse m; Laserkontur ca. ±0,1 mm; Biegemaße ±0,2–0,5 mm, Biegewinkel ca. ±0,5–1° |
| Oberflächen / Nachbearbeitung | Pulverbeschichtung (RAL, 60–120 µm), Nasslack, Feuerverzinkung nach DIN EN ISO 1461, galvanisch verzinkt, Edelstahl geschliffen/gebürstet, gebeizt und passiviert, Alu eloxiert |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Arbeitsgängen ab; sprechen Sie uns an. Typisch sind Serien und wiederkehrende Abrufe |
| Prüfungen | Messbericht nach Zeichnung, Erstmusterprüfbericht auf Wunsch, Schichtdickenmessung, Gitterschnitt nach DIN EN ISO 2409, Materialzeugnis 3.1 nach EN 10204 |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | Zeichnung (PDF) mit Toleranzen, 3D-Modell (STEP), bei Kantteilen möglichst die Abwicklung (DXF), Werkstoff, Oberfläche/RAL, Jahresmenge und Losgröße |
Edelstahlblech, Stahl oder Aluminium: Werkstoffe für Blechteile
In China sind die Werkstoffe meist unter eigenen Bezeichnungen gelistet. Geben Sie in der Zeichnung die EN-Bezeichnung an und lassen Sie sich das Äquivalent mit Zeugnis bestätigen.
| Werkstoff (EN) | Chinesisches Äquivalent | Eigenschaften | Typischer Einsatz |
|---|---|---|---|
| DC01 / 1.0330 | SPCC | gut biegbar, nicht korrosionsbeständig, muss beschichtet werden | Halterungen, Abdeckungen, lackierte Teile |
| DX51D+Z275 | SGCC (feuerverzinkt), SECC (elektrolytisch) | Zinkschicht ab Werk, Schnittkanten ungeschützt | Innenteile, Trägerbleche, Montageplatten |
| S355MC | Q355 / QStE-Güten | höhere Festigkeit, größere Biegeradien nötig | tragende Konsolen, Fahrzeugbau |
| 1.4301 (X5CrNi18-10) | SUS304 / 06Cr19Ni10 | korrosionsbeständig, verfestigt beim Umformen | Lebensmittel, Medizin, Außenbereich |
| 1.4404 (X2CrNiMo17-12-2) | SUS316L / 022Cr17Ni12Mo2 | Molybdän, besser gegen Chloride | Küstennähe, Reinigungschemie |
| EN AW-5754 (AlMg3) | 5754 / 5052 (ähnlich) | gut biegbar, seewasserbeständig | leichte Abdeckungen, Fahrzeugteile |
Konstruktionshinweise für Kantteile und Laserteile
Diese Regeln sparen Kosten und vermeiden Rückfragen – unabhängig davon, wo gefertigt wird.
Biegeradien nach Werkstoff wählen
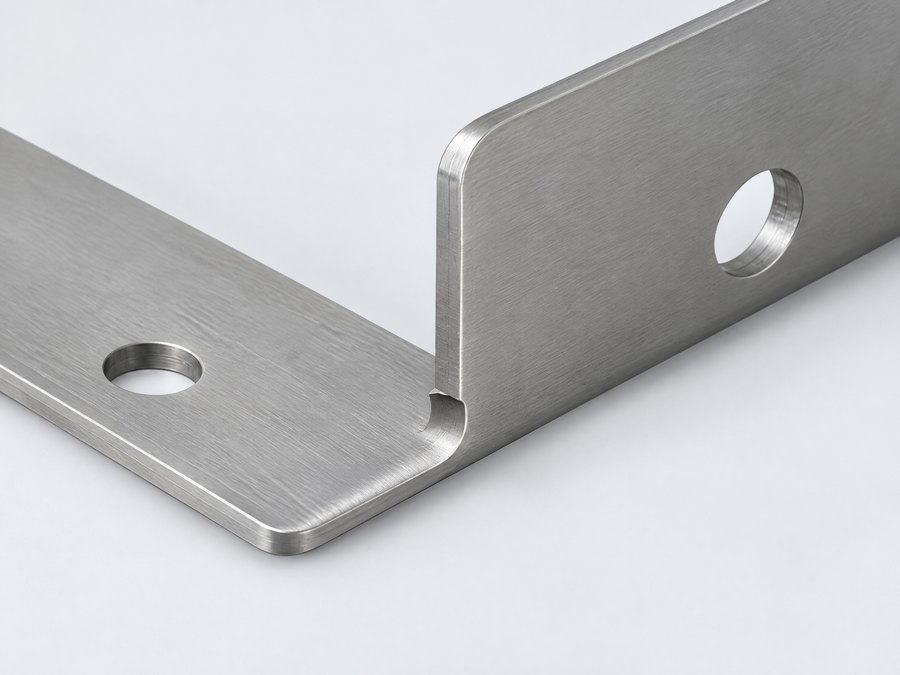
Innenradius bei DC01 etwa 1 × Blechdicke, bei S355MC 1,5–2 × s, bei Aluminium 5754 etwa 1–1,5 × s. Kleinere Radien führen zu Rissen an der Außenfaser. Für Stahl gibt DIN 6935 Mindestwerte an. Lieber den Radius als „Werkzeugradius zulässig“ freigeben.
Mindest-Schenkellänge beachten
Der Schenkel muss auf der Matrize aufliegen. Als Faustwert gilt: mindestens 4 × Blechdicke plus Innenradius. Ein 2-mm-Blech braucht also rund 10 mm Schenkel. Kürzere Schenkel erfordern Sonderwerkzeuge oder ein Nacharbeiten.
Löcher nicht zu nah an die Biegung
Bohrungen und Ausschnitte mit mindestens 2 × s + R Abstand zur Biegekante setzen, sonst verziehen sie sich zum Langloch. Wo das nicht geht, Freischnitt vorsehen oder die Löcher nach dem Kanten fertigen lassen.
Biegefreischnitte einplanen
Wo zwei Biegungen an einer Ecke zusammentreffen, braucht das Teil einen Freischnitt (rund oder rechteckig, Breite ≥ Blechdicke). Ohne ihn reißt das Material oder es entstehen Stauchungen.
Lochdurchmesser ≥ Blechdicke
Beim Laser sind kleinere Löcher möglich, aber mit Schmelzrückständen und konischer Wand. Für Gewinde Durchzüge oder Einpressmuttern (z. B. PEM-Typ) vorsehen statt Gewinde in dünnes Blech zu schneiden.
Bemaßung von einer Seite
Kantteile von einer Bezugskante aus bemaßen und angeben, ob Innen- oder Außenmaß gilt. Kettenmaße über mehrere Biegungen addieren die Toleranzen – die Folge sind Diskussionen bei der Erstmusterprüfung.
Toleranzen nach DIN ISO 2768 und DIN 6930 richtig angeben
Für Blechteile reicht in den meisten Fällen die Allgemeintoleranz DIN ISO 2768-1 m. Sie erlaubt zum Beispiel ±0,2 mm bei Maßen von 6–30 mm, ±0,3 mm bei 30–120 mm und ±0,5 mm bei 120–400 mm. Engere Toleranzen setzen Sie nur dort, wo eine Funktion sie wirklich braucht – jede Einzeltoleranz kostet Prüfaufwand.
Für gestanzte Teile aus Stahl gibt es mit DIN 6930-2 eine eigene Norm, die die Eigenheiten des Schneidens und Biegens besser abbildet als die allgemeine 2768. Wichtig ist, dass auf der Zeichnung eindeutig steht, welche Norm gilt. Ohne Angabe legt jedes Werk seinen eigenen Hausstandard an.
Mehr zu sinnvoller Tolerierung finden Sie im Ratgeber Toleranzen in der Zeichnung.
Was sich am Blech schwer halten lässt
- Ebenheit großer, dünner Flächen nach dem Laserschneiden oder Schweißen – Richtwert eher 0,5–1 mm pro Meter
- Winkel über lange Kantlängen: die Abkantpresse biegt in der Mitte oft weniger als an den Enden
- Maße über mehrere Biegungen hinweg: jede Biegung bringt ±0,2–0,3 mm
- Lochpositionen nach dem Pulverbeschichten: 80 µm Schicht verengt Bohrungen deutlich
Typische Fehler bei Blechteilen – und wie man sie vermeidet
Schweißverzug
Lange Nähte an dünnem Blech ziehen das Teil krumm. Abhilfe: Heftfolge und Nahtlänge festlegen, Stepp- statt Durchgangsnähte erlauben, wo es die Dichtheit nicht verlangt, und Richten nach dem Schweißen im Prüfplan vorsehen.
Anlauffarben an Edelstahl
Schweißteile aus Blech in 1.4301 oder 1.4404 verlieren an den Anlauffarben ihre Korrosionsbeständigkeit. Beizen und Passivieren muss deshalb als Arbeitsgang auf der Zeichnung stehen, sonst wird nur gebürstet.
Kratzer an Sichtflächen
Edelstahl- und Aluminiumblech mit Schutzfolie bestellen und die Sichtseite in der Zeichnung kennzeichnen. Ohne Angabe wird nicht unterschieden, auf welcher Seite die Abkantpresse Spuren hinterlässt.
Unterrostung bei Pulverbeschichtung
Ohne geeignete Vorbehandlung (Zinkphosphatierung oder Nanokeramik) blättert die Beschichtung an Kanten ab. Vorbehandlung, Schichtdicke und gegebenenfalls Salzsprühtest nach DIN EN ISO 9227 vorgeben.
Falscher Werkstoff
„Edelstahl“ ohne Werkstoffnummer führt im Zweifel zu 201 statt 304. Werkstoffnummer angeben, Materialzeugnis 3.1 verlangen und bei Bedarf eine Stichprobe mit Röntgenfluoreszenz (RFA) prüfen lassen.
Kosten der Blechbearbeitung: was den Preis treibt
Bei Blechteilen setzt sich der Preis aus Material, Laserzeit, Biegevorgängen, Schweißminuten und Oberfläche zusammen. Jede zusätzliche Biegung bedeutet einen Handgriff an der Abkantpresse, jedes Umspannen beim Schweißen kostet Zeit. Die Beschichtung macht bei kleinen Teilen oft ein Drittel des Preises aus.
Werkzeugkosten fallen für Laser- und Kantteile praktisch nicht an. Ausnahmen sind Sonderwerkzeuge für Prägungen, Sicken oder Durchzüge sowie Schweißvorrichtungen bei größeren Baugruppen.
- Gleiche Biegeradien und Blechdicken im ganzen Teilespektrum verwenden – weniger Werkzeugwechsel
- Schweißnähte durch Laschen, Clinchen oder Nieten ersetzen, wo die Festigkeit reicht
- Verzinktes Blech statt nachträglicher Verzinkung, wenn ungeschützte Schnittkanten akzeptabel sind
- Standard-RAL-Töne und Strukturlack statt Glanz: weniger Ausschuss durch Einschlüsse
- Teile zu Familien bündeln und gemeinsam anfragen – das verbessert die Plattenausnutzung
Ablauf: von der Zeichnung zum Serien-Blechteil
Zeichnung prüfen
Wir klären Biegeradien, Abwicklung, Werkstoff-Äquivalente und Oberfläche mit dem Werk, bevor angeboten wird.
Angebot und Werksauswahl
Angebote aus Werken, die zu Teilegröße und Werkstoff passen – Edelstahlteile nicht beim reinen Baustahl-Betrieb.
Erstmuster mit Messbericht
Gefertigt mit Serienprozess, gemessen nach Zeichnung, inklusive Schichtdicke und Materialzeugnis – das Erstmuster erhalten Sie zur Prüfung, auf Wunsch mit Erstmusterprüfbericht.
Freigabe und Prüfplan
Nach Ihrer Freigabe legen wir die Merkmale für die Serienprüfung fest – etwa Biegewinkel, Lochbild und Beschichtung.
Serie und Verpackung
Kantenschutz, Zwischenlagen und Folien so festgelegt, dass die Teile die Seefracht ohne Kratzer überstehen.
Passt Blechbearbeitung in Fernost zu Ihrem Teil?
Passt gut, wenn …
- Kant- und Schweißteile mit mehreren Arbeitsgängen
- Edelstahlblech-Teile mit Schliff, Beize oder Passivierung
- Wiederkehrender Bedarf mit planbaren Abrufen
- Blechbaugruppen mit Einpressteilen und Beschichtung
Eher nicht, wenn …
- Einfache flache Laserteile aus Baustahl in kleiner Menge
- Teile, die innerhalb weniger Tage gebraucht werden
- Einzelteile und Prototypen ohne Serienperspektive
Häufige Fragen zu Blechteilen
Brauche ich für Kantteile eine Abwicklung?
Nicht zwingend, das Werk erstellt sie aus dem 3D-Modell. Eine eigene Abwicklung (DXF) hilft aber, wenn Sie bereits mit einem bestimmten Biegefaktor gefertigt haben und die Maße identisch bleiben sollen.
Welche Toleranz gilt, wenn auf der Zeichnung nichts steht?
Dann gilt keine eindeutige Vorgabe. Tragen Sie mindestens DIN ISO 2768-1 m ein – oder für Stanzteile aus Stahl DIN 6930-2 – und tolerieren Sie Funktionsmaße einzeln.
Bleiben Bohrungen nach dem Pulverbeschichten maßhaltig?
Nein, die Schicht trägt auf jeder Seite auf. Passbohrungen und Gewinde sollten Sie in der Zeichnung als „abdecken“ kennzeichnen oder das Aufmaß berücksichtigen.
Kann Edelstahlblech auch mit Schliff Korn 240 geliefert werden?
Ja, als geschliffenes Blech ab Werk oder nachträglich geschliffen. Legen Sie Schliffrichtung und Sichtseite fest und lassen Sie ein Grenzmuster freigeben.
Lohnt sich Laserschneiden oder Stanzen?
Laser lohnt bei variabler Geometrie und mittleren Mengen. Ab etwa zehntausenden Teilen pro Jahr mit einfacher Kontur rechnet sich meist ein Stanzwerkzeug – das prüfen wir bei der Anfrage mit.
Werden Schweißteile aus Blech auch mit Einpressmuttern geliefert?
Ja, Einpressmuttern, -bolzen und Abstandshülsen werden üblicherweise vor dem Beschichten gesetzt. Geben Sie Typ und Hersteller oder ein gleichwertiges Teil in der Stückliste an.
Verwandte Teilearten
Anfrage: Blechteile nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr