Startseite › Zeichnungsteile › Draht- & Rohrbiegeteile
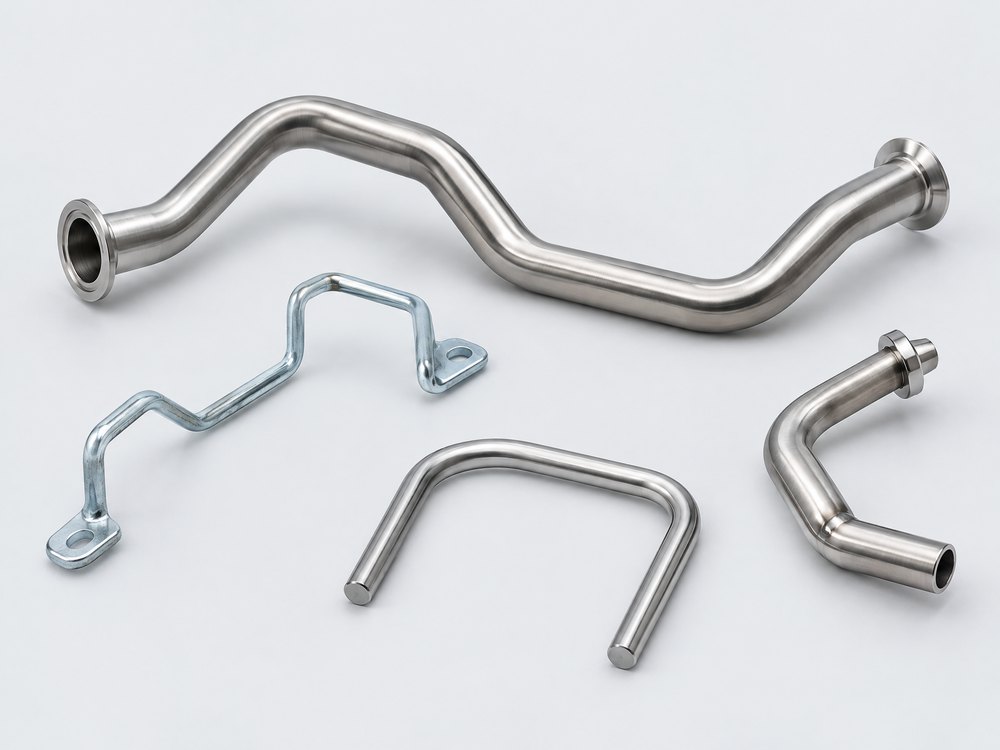
Drahtbiegeteile und Rohrbiegeteile nach Zeichnung – Serienfertigung in China
Wir beschaffen Drahtbiegeteile und Rohrbiegeteile nach Ihrer Zeichnung in Serie – von Bügeln und Griffen über Drahtformteile bis zu gebogenen Rohrgestellen. Sie erhalten technische Klärung, Muster mit Messbericht und Serienüberwachung über einen Ansprechpartner in Deutschland.
- 2D- und 3D-Drahtformteile
- CNC-Rohrbiegen mit Dorn
- Biegen, Schweißen, Beschichten
- Seit 2011 aus Jena
- Rund 120 Partnerwerke in China
- Ein Vertragspartner in Deutschland
- Prüfung vor Versand inklusive
Drahtbiegeteile und Rohrbögen: Wann sich die Beschaffung in China lohnt
Drahtbiegeteile und Rohrbiegeteile sind lohnintensiv: Zuschnitt, Biegen, Anfasen, Schweißen, Entgraten und Beschichten summieren sich. Gerade bei Baugruppen wie Gestellen, Körben oder Schutzgittern macht der Arbeitsanteil oft mehr aus als das Material – hier liegt das Einsparpotenzial.
Sinnvoll ist die Beschaffung vor allem bei wiederkehrendem Serienbedarf und Teilen, die mehrere Arbeitsgänge vereinen. Ein einzelner Bügel aus 4-mm-Draht, den ein deutscher Biegeautomat in Sekunden fertigt, rechnet sich wegen Fracht und Abwicklung dagegen selten.
Technischer Steckbrief: Draht- und Rohrbiegeteile
| Merkmal | Angabe |
|---|---|
| Werkstoffe | Draht: blanker Stahldraht, Federstahldraht nach EN 10270-1, Edelstahl 1.4301/1.4310, Messing, Aluminium. Rohr: Präzisionsstahlrohr E235 nach EN 10305-1/-2, Edelstahlrohr 1.4301/1.4404, Aluminiumrohr EN AW-6060 |
| Teilegewicht / Größe | Draht typisch Ø 1–12 mm, Rohr typisch Ø 6–76 mm; über das Werksnetz auch größere Durchmesser und lange Rohrgestelle – größere Abmessungen auf Anfrage |
| Toleranzen | Biegewinkel üblich ±0,5–1°, Schenkellängen ±0,5–1 mm je nach Länge; enger nur mit Lehre und Mehraufwand |
| Oberflächen / Nachbearbeitung | Verzinken (galvanisch oder feuer), Pulverbeschichten, KTL, Verchromen, Vernickeln; Stauchen, Gewinde, Flachpressen, Lochen |
| Stückzahlen | keine feste Mindestmenge – ob sich die Beschaffung lohnt, hängt von Teil, Menge und Arbeitsgängen ab; sprechen Sie uns an. Typisch ist wiederkehrender Serienbedarf, Lieferung auch über Rahmenabrufe |
| Prüfungen | Biegewinkel und Lage per Prüflehre, Ovalität und Wanddicke, Schichtdicke, Salzsprühtest auf Wunsch |
| Lieferzeit | Erstmuster im besten Fall nach ca. 3 Wochen, meist länger – je nach Komplexität bis ca. 10 Wochen; Serienfertigung je nach Menge und Komplexität ca. 4–8 Wochen (reine Produktionszeit), zzgl. Transport (Seefracht ca. 30–45 Tage) |
| Daten für die Anfrage | 3D-Modell (STEP) mit Mittellinie oder Biegetabelle (XYZ bzw. LRA), Werkstoff, Außendurchmesser und Wanddicke, Oberfläche, Jahresmenge |
Drahtformteile und Rohrbiegeteile: Verfahren im Vergleich
| Verfahren | Typische Teile | Grenzen / Hinweise |
|---|---|---|
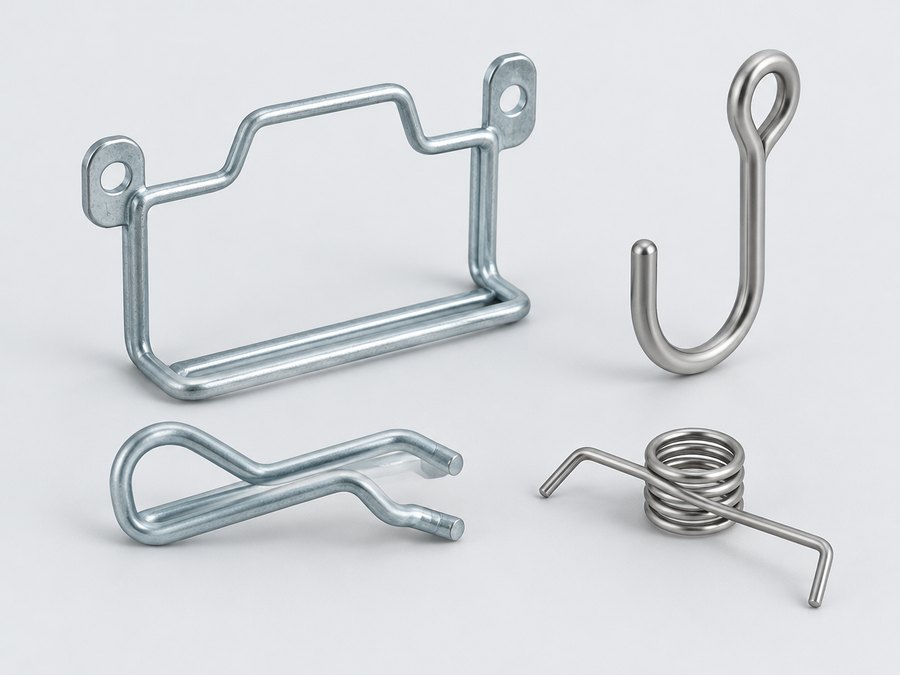
| CNC-Drahtbiegen 2D/3D | Bügel, Haken, Griffe, Federhalter, Drahtformteile | Werkzeuglos, für Serien und Varianten wirtschaftlich; sehr kleine Radien nur bei weichem Draht |
| Drahtbiegen mit Werkzeug (Presse) | Einfache Biegeteile aus Draht in sehr hohen Stückzahlen | Werkzeugkosten, dafür sehr kurze Taktzeit |
| CNC-Rohrbiegen mit Dorn (Rotationszugbiegen) | Rohrbögen, Handläufe, Rahmen, Leitungen | Kleine Radien ab ca. 1,5 × D möglich, Werkzeugsatz je Rohrdurchmesser und Radius |
| Rohrbiegen ohne Dorn | Gestelle, Bügel mit großen Radien | Wirtschaftlich ab ca. 3 × D, höhere Ovalität |
| Draht- und Rohrbaugruppen geschweißt | Gestelle, Körbe, Schutzgitter | Verzug durch Schweißen in der Zeichnung berücksichtigen, Schweißvorrichtung nötig |
Konstruktionshinweise: Biegeradius zu Rohrdurchmesser und mehr
Biegeradius zum Durchmesser wählen
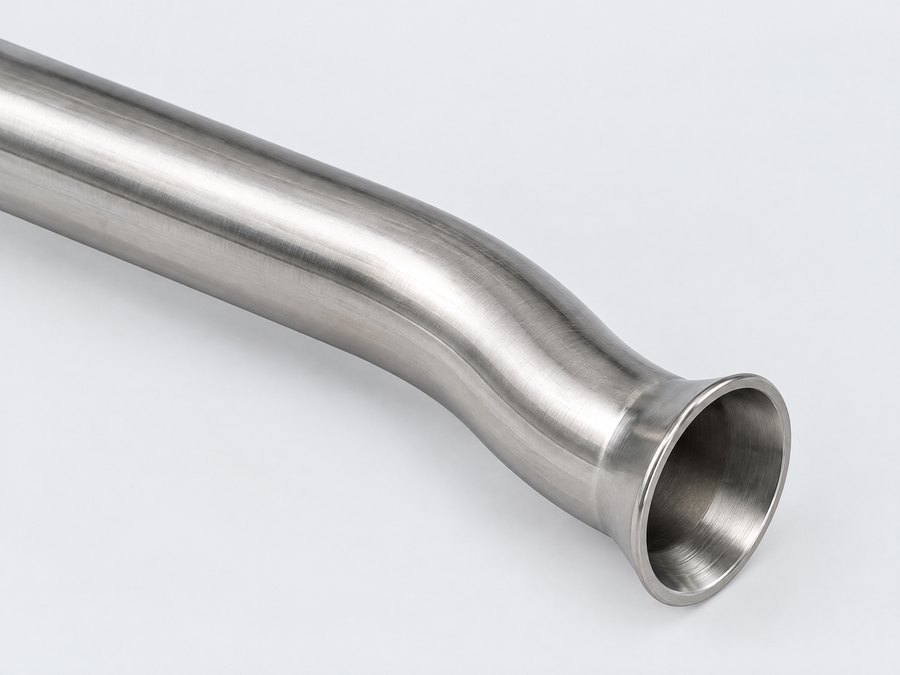
Als Richtwert gilt beim Rohr: Biegeradius (Mittellinie) ab 2 × D gut beherrschbar, unter 1,5 × D nur mit Dorn und dünnem Verhältnis von Wanddicke zu Durchmesser kritisch. Bei Draht ist ein Innenradius von mindestens 1 × d unproblematisch.
Einheitliche Radien verwenden
Jeder zusätzliche Radius bedeutet beim Rohrbiegen ein weiteres Biegewerkzeug. Gleiche Radien im ganzen Teil senken Werkzeugkosten und Rüstzeit.
Gerade Längen zwischen Bögen
Zwischen zwei Bögen braucht die Maschine eine Spannlänge, beim Rohr typisch mindestens 1–2 × D. Ohne gerades Stück müssen Teile geteilt und geschweißt werden.
Bemaßung über die Mittellinie
Für Rohrbiegeteile ist eine Biegetabelle (Schnittpunkte XYZ oder Länge–Drehung–Winkel) eindeutiger als Außenmaße. Funktionsmaße für Anschlussstellen gesondert tolerieren.
Enden früh festlegen
Stauchen, Flachdrücken, Lochen oder Gewinde an den Enden bestimmen die Prozessfolge. Diese Bearbeitungen gehören in die Anfrage, nicht in die Nachklärung.
Federstahl rückfedert stärker
Bei Federstahldraht und Edelstahl ist die Rückfederung groß. Enge Winkeltoleranzen nur dort fordern, wo die Funktion sie braucht.
Typische Fehler bei Rohrbiegeteilen und Bügeln – und wie man sie vermeidet
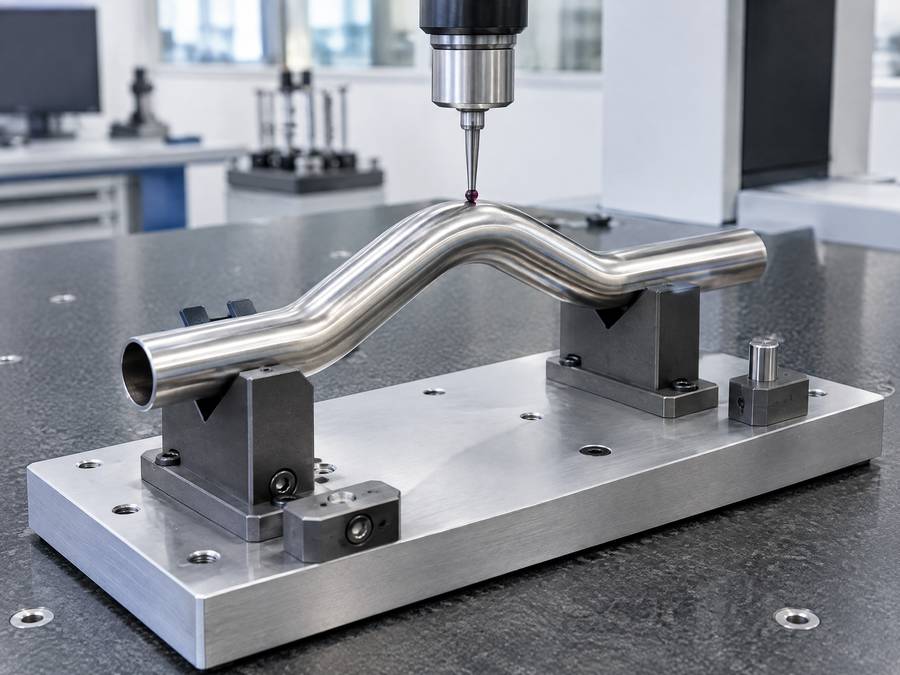
Ovalität im Bogen
Der Rohrquerschnitt wird im Bogen oval. Als Richtwert sind 5–10 % üblich; wer weniger braucht, muss das auf der Zeichnung angeben und Dornbiegen einplanen.
Faltenbildung am Innenbogen
Entsteht bei kleinen Radien und dünnen Wänden. Abhilfe: größerer Radius, dickere Wand oder Faltenglätter im Werkzeug.
Wandausdünnung am Außenbogen
Kann bei druckbelasteten Leitungen kritisch werden. Mindestwanddicke im Bogen festlegen und im Erstmuster messen.
Werkzeugmarken und Kratzer
Bei Sichtteilen aus Edelstahl oder Chrom Kunststoff-Spannbacken und Schutzfolie fordern – und als Sichtfläche kennzeichnen.
Verzug nach dem Schweißen
Gestelle verziehen sich beim Schweißen. Richten und eine Prüflehre für die Anschlusspunkte gehören in den Prüfplan.
Kosten für Drahtbiegeteile senken
Die größten Kostentreiber sind die Anzahl der Biegungen, unterschiedliche Radien, Schweißpunkte und die Oberfläche. Eine Pulverbeschichtung kann bei kleinen Drahtteilen teurer sein als das gebogene Teil selbst.
Bei Drahtgestellen lohnt der Vergleich, ob Bauteile kombiniert oder Schweißpunkte durch Steckverbindungen ersetzt werden können. Weitere Hinweise zur sauberen Anfrage finden Sie im Ratgeber Anfrage mit Zeichnung vorbereiten.
- Gleiche Draht- und Rohrdurchmesser über die ganze Teilefamilie
- Toleranzen nur an Funktionsmaßen eng setzen
- Verpackung früh klären – sperrige Gestelle verteuern die Seefracht deutlich
- Bei Teilen mit Blechlaschen die Kombination mit Stanz- und Biegeteilen prüfen
Ablauf bei Draht- und Rohrbiegeteilen
Zeichnung prüfen
Wir klären Radien, Biegefolge, Endbearbeitung und Oberfläche mit dem Werk und melden Rückfragen gesammelt zurück.
Angebot und Lieferantenwahl
Auswahl eines Werks mit passendem Maschinenpark für Draht oder Rohr, Angebot inklusive Werkzeug und Lehren.
Muster mit Messbericht
Erstmuster mit Messbericht, auf Wunsch Erstmusterprüfbericht; Prüfung von Ovalität, Winkeln und Schichtdicke – Sie prüfen das Muster und geben es frei.
Serie und Überwachung
Nach Ihrer Freigabe: Serie nach Ihren Vorgaben, Prüfplan mit Lehrenprüfung und Termintracking bis zur Anlieferung.
Häufige Fragen zu Drahtbiegeteilen und Rohrbiegeteilen
Welche Daten brauchen Sie für Rohrbiegeteile?
Am besten ein 3D-Modell als STEP und eine Zeichnung mit Biegetabelle, Rohraußendurchmesser, Wanddicke, Werkstoff und Oberfläche. Wichtige Anschlussmaße sollten gesondert toleriert sein.
Wie klein darf der Biegeradius bei Rohren sein?
Als Richtwert sind 2 × D unkritisch, mit Dorn sind etwa 1,5 × D möglich. Darunter steigen Ovalität, Faltenrisiko und Kosten deutlich.
Fallen für CNC-Drahtbiegeteile Werkzeugkosten an?
Beim CNC-Drahtbiegen meist nur geringe Kosten für Biegerollen oder Vorrichtungen. Beim Rohrbiegen ist je Kombination aus Durchmesser und Radius ein Biegewerkzeug nötig, falls das Werk keines vorrätig hat.
Können auch geschweißte Drahtgestelle geliefert werden?
Ja, Draht- und Rohrgestelle mit Schweißung und Beschichtung sind typische Teile. Für komplexere Einheiten siehe Baugruppen.
Wie wird die Ovalität geprüft?
Durch Messen des größten und kleinsten Außendurchmessers im Bogen. Die zulässige Ovalität sollte als Prozentwert auf der Zeichnung stehen.
Welche Oberfläche eignet sich für Bügel im Außenbereich?
Feuerverzinken oder Verzinken mit anschließender Pulverbeschichtung (Duplex). Edelstahl 1.4404 ist eine Alternative, wenn die Oberfläche blank bleiben soll.
Verwandte Teilearten
Anfrage: Draht- & Rohrbiegeteile nach Ihrer Zeichnung
Laden Sie Zeichnung und 3D-Modell hoch, nennen Sie Menge und Termin – wir prüfen die Machbarkeit und melden uns mit Rückfragen oder einem Angebot.
- Technische Klärung vor der Angebotsanfrage
- Angebote aus geprüften Partnerwerken
- Ein Ansprechpartner in Deutschland
- Auf Wunsch Geheimhaltungsvereinbarung (NDA) vorab
Lieber anrufen? 03641 9286337 · Mo–Fr 8–18 Uhr